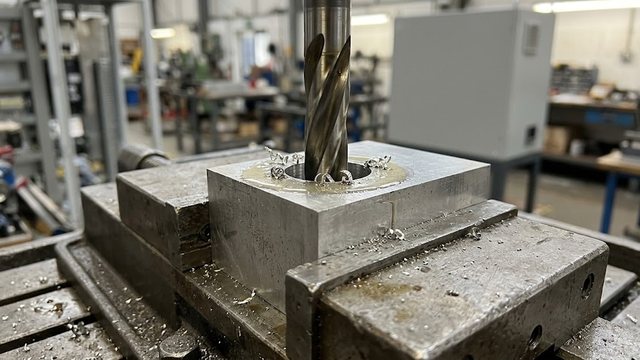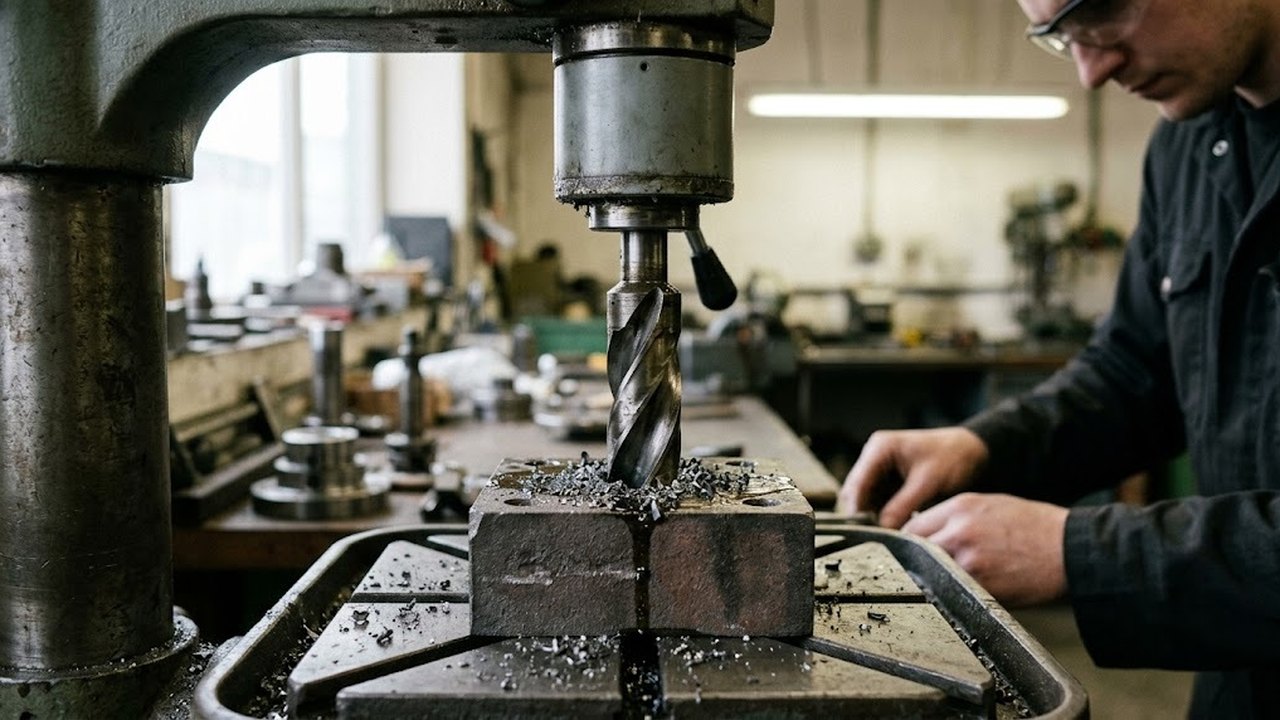
Зенкерование доводит до нужного размера и формы отверстие, которое уже есть в детали: его получают сверлением, литьем или штамповкой. Цель обработки — убрать отклонения и подготовить стенку к развертыванию или нарезанию резьбы. Дальше разобрано, как операция выглядит на сверлильном станке, чем она отличается от зенкования и развертывания и что определяет результат. Режимов резания для конкретных марок стали здесь нет: их берут из справочника режимов.
Место зенкерования между сверлением и развертыванием
Сверло работает по сплошному металлу и оставляет огранку, конусность и шероховатую стенку. Инструмент снимает слой со стенки, поэтому режет спокойнее: поперечной кромки у него нет, а корпус жестче, чем у сверла. Это многолезвийный инструмент, и каждое лезвие снимает тонкую стружку.
Цепочка «сверло, зенкер, развертка» нужна, когда одного сверла для точности мало. Развертывание доводит размер и шероховатость до чистовых значений, а зенкер готовит для него ровную стенку с равномерным припуском.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Зенкерование, зенкование, цекование и развертывание
Эти операции похожи названиями и разнятся задачей. Зенкер ведет обработку всей поверхности отверстия по глубине, зенковка и цековка работают только у входа.
| Операция | Что делает | Инструмент | Точность и нормативы |
|---|---|---|---|
| Зенкерование | Калибрует цилиндрическую поверхность, исправляет форму | Зенкер, от 3 до 12 лезвий | Зенкер N2: квалитет H11 или точнее |
| Зенкование | Снимает фаску, делает гнездо под потайную головку | Коническая или цилиндрическая зенковка | ГОСТ 14953-80 для конических |
| Цекование | Подрезает плоский торец под шайбу или гайку | Цековка | Размер определяет крепежный элемент: болт или гайка |
| Развертывание | Окончательно калибрует стенку | Развертка, от 4 до 14 кромок | Квалитеты 6–9, Ra 0,32–1,25 мкм |
Зенкование дает фаску или ступенчатое гнездо, в которое садится головка винта. Конические зенковки дают скос под потайную головку, а цилиндрическая зенковка вырезает ступень под цилиндрическую головку. Плоский торец под шайбу или гайку подрезают цековками. Зенковка также применяется для зачистки заусенцев на входе отверстия.
Простые зенковки делают для отверстий диаметром от 0,5 до 1,5 мм, с предохранительным конусом для отверстий от 0,5 до 6 мм, с конусным хвостовиком для отверстий от 8 до 12 мм. Диаметр под винт зенкование не меняет.
Подобрать оборудование под вашу задачу
Как оборудование влияет на точность зенкерования
Инструмент идет по оси просверленного канала, поэтому ее положение и прямолинейность задаются сверлением. Исправляют их слабо: если сверло увело, увод останется. Жесткие допуски на положение оси обеспечивают растачиванием, в том числе на станках с ЧПУ.
В оборудовании смотрят на биение шпинделя и патрона, жесткость колонны и стола, плавность хода пиноли. Биение шпинделя переходит в разбитое отверстие большего диаметра. Инструмент с коническим хвостовиком садится прямо в гнездо шпинделя и держится лучше, чем в кулачковом патроне.
Класс выбирают по заготовке. Деталь на столе обрабатывают на вертикально-сверлильных станках. Над неподвижной крупной заготовкой двигают шпиндель радиально-сверлильные станки. На металлоконструкцию там, где ее не переставить, встают магнитные сверлильные станки.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Подача пиноли должна идти без рывков. При ручной подаче рывок оставляет на стенке кольцевой след.
Вариатор позволяет подобрать частоту вращения плавно, со ступенчатой коробкой ряд скоростей фиксирован.
Виды и конструкция зенкеров
Цельные хвостовые зенкеры ставят в шпиндель или патрон, насадные надевают на оправку. Насадные берут для больших диаметров: корпус можно заменить без смены оправки. Режущая часть выполняется из быстрорежущей стали либо имеет твердосплавные пластины для закаленных и абразивных материалов.
Литые и штампованные отверстия с коркой и неравномерным припуском обрабатывают этим инструментом сразу. Инструмент оставляет стенку, подготовленную под развертку или нарезание резьбы.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Припуск под зенкерование и под развертку
Припуск на диаметр назначают по справочнику режимов в зависимости от диаметра и материала. Слишком малый заставляет инструмент тереть стенку: поверхность упрочняется, а стойкость падает. Слишком большой вызывает вибрацию и увод.
Зенкеры выпускают в двух исполнениях. Зенкер N1 по диаметру остается в минусе от номинала, поэтому оставляет запас под последующее развертывание. Зенкер N2 дает квалитет H11 или точнее. Развертке достается малый слой: десятые и сотые доли миллиметра. После зенкера N1 диаметр проверяют калибром до подачи развертки: малый слой не терпит лишнего припуска.
Перед зенкерованием полезно измерить просверленное отверстие. Если соответствующий допуску чертежа размер уже получен, операция лишняя.
Развертывание после зенкера
Развертка снимает остатки припуска и калибрует стенку. У нее от 4 до 14 режущих кромок, направляющая ленточка шириной 0,08–0,5 мм, угол в плане для машинных разверток по стали 12–15°, задний угол 5–8°. Скорость резания при развертывании низкая, а подача большая.
Развертку вращают только в рабочую сторону и выводят без реверса: обратный ход царапает стенку. Если ось шпинделя и ось отверстия разошлись, развертка разбивает отверстие. Для такого случая применяют качающиеся оправки, которые дают инструменту самоустановиться.
Практический прием: все три инструмента ведут в одном установе, не переставляя заготовку. Соосность при этом сохраняется, а смену инструмента ускоряет быстросменный патрон.
Дефекты зенкерования и граница применимости
Типичные дефекты: увод оси, огранка, разбитое отверстие, задиры на стенке, дробление на зенковке при высоких оборотах. Причины чаще в биении, нежестком закреплении, неровной подаче и затупленном инструменте.
Зенкер уходит от оси в глубоком канале с большим отношением длины к диаметру, когда вылет инструмента велик, а жесткости не хватает. Для таких отверстий применяют станки для глубокого сверления. Малые диаметры сверлят и сразу развертывают.
Цена ошибки высока. Диаметр, снятый сверх допуска, обратно не вернуть: заготовку отправляют на ремонтный размер или в брак.
Что смотреть при выборе сверлильного оборудования
Для зенкерования и развертывания смотрят на конус шпинделя и его биение, ход пиноли относительно длины отверстия, диапазон частот вращения и жесткость станины. Деталь на столе закрепляют в тисках, хвостовики инструмента держат патроны с проверенным биением. Для небольших деталей подходят настольные сверлильные станки.