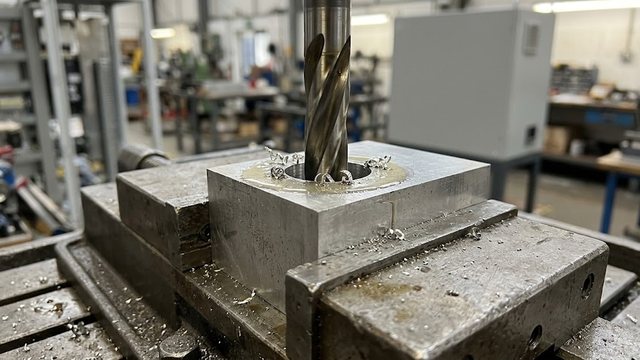
Сверлом большего диаметра по готовому отверстию работать можно, и так устроена рядовая практика цеха: сначала небольшое отверстие, затем увеличение. Ниже разобрано, что меняется в резании, как выбрать припуск и обороты, откуда берутся заедание и увод оси и какой станок нужен. Подбор по маркам стали и покрытиям здесь не рассматривается.
Что меняется при обработке готового отверстия в металле
Рассверливанием называют увеличение размера готового сквозного цилиндрического отверстия. Центр инструмента теперь перестает резать: там, где при обработке сплошного металла работала поперечная кромка (перемычка), осталась пустота. Если готовое отверстие шире перемычки, она в резании не участвует.
Выключение перемычки дает главный выигрыш операции. По оценке Atlas Copco, ее доля в усилии подачи при сверлении отверстий в сплошном металле составляет более 70%. Осевая сила поэтому заметно ниже, чем при обработке сплошного металла того же размера. Вывод верен для стали, чугуна и цветных сплавов: перемычка есть у любого спирального инструмента.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Тот же источник рекомендует предварительное сверление, когда диаметр в стали превышает 5–6 мм. Правильно заточенное острие снижает требуемое усилие подачи на 30%. Заточка острия и рассверливание вместе уменьшают осевую силу.
Диаметр предварительного сверления и припуск на сторону
Припуск на сторону равен (D − d) / 2, где D размер нового инструмента, d размер предварительного отверстия. Чем он больше, тем толще стружка на каждой кромке и тем выше нагрузка на шпиндель. Варианты удобно сравнивать по доле площади круга, которую срезают кромки: (D² − d²) / D².
| Новый размер, мм | Готовое отверстие, мм | Припуск на сторону, мм | Доля площади круга, которую срезают кромки |
|---|---|---|---|
| 20 | 6 | 7 | 91% |
| 20 | 10 | 5 | 75% |
| 20 | 12 | 4 | 64% |
| 20 | 16 | 2 | 36% |
Отверстие диаметром 6 мм под диаметр 20 мм почти не облегчает работу по сечению: срезается 91% площади. Отверстие 12 мм оставляет припуск 4 мм на сторону и срез 64%. Выигрыш в первом случае дает исчезнувшая перемычка. Крупные диаметры делают ступенями, минимум в два прохода, а соотношение соседних ступеней согласуют с паспортным крутящим моментом станка.
Подобрать оборудование под вашу задачу
Обороты, подача и мощность резания
Частоту вращения шпинделя считают по размеру нового инструмента: n = 1000 · vc / (π · D), где vc скорость резания из справочника для пары «материал детали и материал режущей части». При прежней скорости резания удвоенный размер означает вдвое меньшую частоту. Поэтому после перехода на крупный размер переставляют ремень или рукоятку коробки скоростей.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Мощность резания в каталоге Sandvik Coromant записана так: Pc = fn · vc · D · kc / (240 · 10³), где fn подача на оборот, kc удельная сила резания. Формула написана для сплошного металла. Для рассверливания она дает оценку с запасом: часть круга уже пуста.
Механическая подача выдерживает заданное значение. В паспорте станка проверяют, имеется ли она.
Заедание сверла и крепление заготовки
При обработке сплошного металла перемычка упирается в материал и удерживает инструмент. При рассверливании его направляют ленточки по стенке, поперечной кромки нет. На выходе из металла, в тонкой стенке или на раковине инструмент втягивается вглубь быстрее заданной подачи и заедает.
Деталь при этом проворачивается вместе с инструментом. Заготовку закрепляют тисками или струбцинами к столу, держать ее рукой нельзя. Подачу на выходе снижают, а подкладку под деталь нужно предусмотреть: инструмент выходит в нее, и стол остается целым. Хвостовик должен сидеть в патроне или конусной втулке без биения.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Разметка и увод оси при увеличении диаметра
Резание идет вдоль готового отверстия и повторяет его ось. Если первое отверстие смещено от разметки или имеет изгиб, диаметр вырастет, а смещение останется. Положение исправляют повторной разметкой на новую ось или расточкой.
Размер готового отверстия лежит в пределах допуска и биения шпинделя. Точность размера и круглости обеспечивают зенкер или развертка.
Зенкерование, развертывание и растачивание
Какую операцию ставить после первого прохода, зависит от требуемой точности.
| Операция | Что делает | Когда ставят |
|---|---|---|
| Рассверливание | Увеличивает отверстие, ось не выправляет | Черновое увеличение |
| Зенкерование | Улучшает форму и размер, ось не выправляет | Получистовой проход после сверла |
| Развертывание | Доводит размер и шероховатость | Отверстие под посадку |
| Расточка | Смещает ось и исправляет форму | Отверстие с уводом |
Зенкер многолезвийный инструмент, 3–12 лезвий, и ведется по отверстию устойчивее спирали. По справочнику зенкер N2 дает проходное отверстие с квалитетом H11 и выше, а зенкер N1 оставляет припуск под развертывание или нарезание резьбы.
Когда рассверливание в листовом металле не подходит
В тонкой пластине или листе кромки врезаются рывком, и отверстие получается с огранкой. Для листа лучше ступенчатый инструмент или иной способ.
В глубоком отверстии стружка уходит по канавкам с трудом. Глубоким считают сверление от 5 диаметров, а внутренняя подача СОЖ необходима при глубине 10 и более диаметров. Такие работы делают на станках для глубокого сверления.
В отливке с раковинами и в закаленной зоне инструмент уводит и заедает. Перед рассверливанием такие места проверяют.
Какой сверлильный станок подходит для рассверливания
В паспорте смотрят наибольший размер в стали, крутящий момент шпинделя, диапазон частот вращения и наличие механической подачи. Узкий диапазон оборотов делает станок непригодным для крупных размеров.
Настольные модели рассчитаны на малый диаметр, предел указан в паспорте. Для деталей, которые лежат на столе, подходят вертикально-сверлильные станки. Радиально-сверлильные станки берут для крупных неподвижных заготовок: перемещается шпиндель, а деталь стоит на плите. Магнитные станки применяют на месте работы, на металлоконструкции, которую не подвезти к столу, в пределах паспортного диаметра. Если после сверла нужна расточка, помогают сверлильно-фрезерные станки.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC