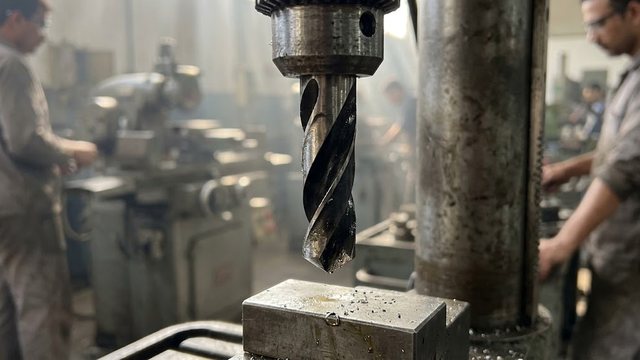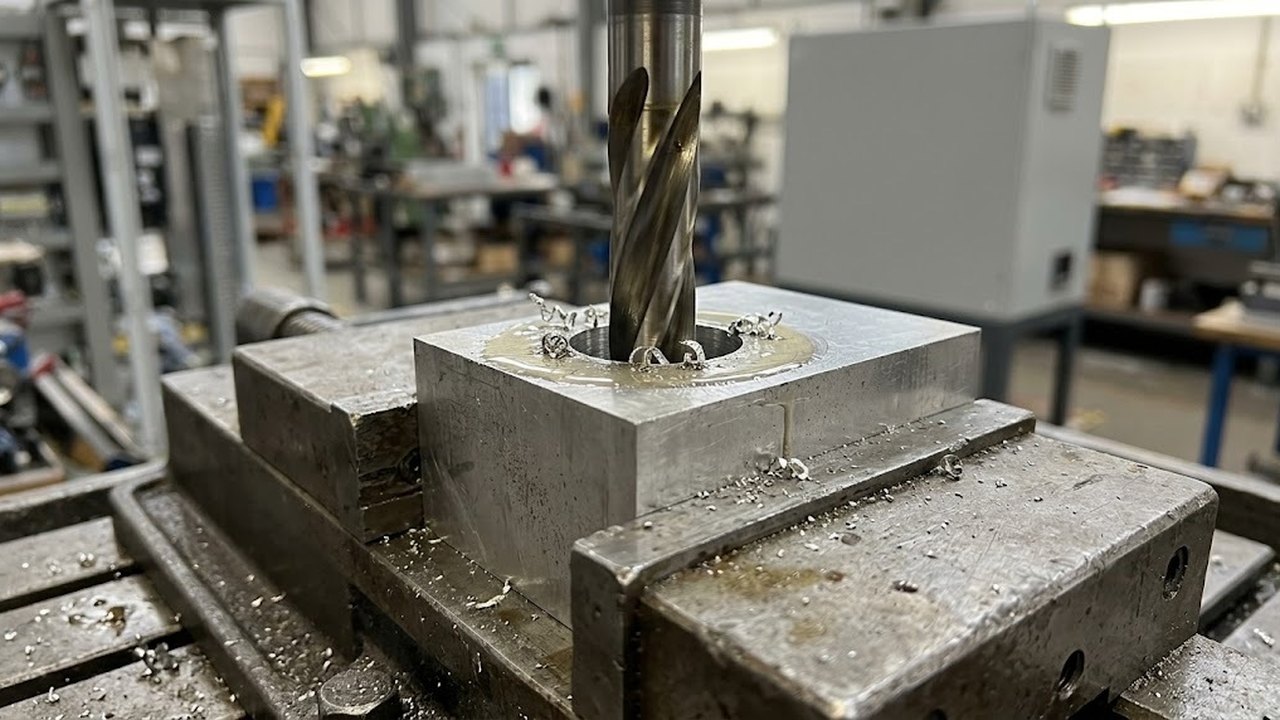
Развертка доводит просверленное отверстие до заданного диаметра и шероховатости. В материале разобраны ручные, машинные и регулируемые инструменты, припуск под развертывание и требования к сверлильному оборудованию. Размеры и марки подбираются по каталогу инструментального поставщика.
Что делает развертка и когда без нее не обойтись
Спиральное сверло оставляет огранку, увеличенный диаметр и риски на стенке. Развертка предназначена для чистовой обработки отверстий: режущая часть снимает тонкий слой и выравнивает поверхность. После нее диаметр укладывается в допуск по чертежу, а шероховатость подходит для посадки вала, штифта или втулки.
Справочный ориентир: развернутое отверстие достигает Ra 0,25–0,64 мкм. Для посадочных гнезд под штифты в том же источнике приведен допуск 0/+0,02 мм. Такие значения зависят от состояния инструмента, жесткости установки и смазки.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Положение линии отверстия развертка не исправляет. Если сверление увело линию в сторону, инструмент пойдет по готовому пути и сохранит смещение. Положение и прямолинейность закладываются на сверлении или растачивании, а чистовая операция отвечает за диаметр и качество стенки.
Отличие ручной развертки от машинной
Ручная развертка имеет квадрат на хвостовике под вороток. Заборная часть у нее длиннее, чем у машинной: инструмент входит в отверстие и сам встает по линии, пока оператор вращает его двумя руками. Вращение медленное, скорость задает рука.
Машинная развертка рассчитана на патрон или конус шпинделя. Цилиндрический или конический хвостовик передает момент, заборная часть короче, а кромки допускают подачу и обороты привода. Канавки бывают прямыми и винтовыми. Правая винтовая канавка выводит стружку из глухого отверстия, левая гонит ее вперед в сквозном.
Ручная работа выручает там, где техники рядом нет или деталь крупная и шпиндель к ней не подвести. Когда отверстий много, ручной способ дает разброс от оператора к оператору, и серию переводят на машинное развертывание.
Подобрать оборудование под вашу задачу
Регулируемые и разжимные развертки
Регулируемая развертка собирается из корпуса и сменных ножей. Ножи сидят в конической канавке и сдвигаются вдоль нее, а диаметр меняется в небольшом диапазоне гайками на торцах. Один такой инструмент перекрывает несколько соседних размеров, поэтому он нужен в ремонте, когда износившееся отверстие доводят до нестандартной величины.
Разжимной инструмент устроен иначе: цельный корпус с продольным разрезом и коническим винтом внутри. Подтягивая винт, оператор слегка раздвигает лезвия и компенсирует переточку. Регулировать диаметр нужно аккуратно, потому что излишний разжим рвет кромку.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Обе схемы уступают цельному инструменту по жесткости и стабильности размера. При жестких допусках и большой партии берут цельную развертку нужного диаметра.
Точность размера и шероховатость стенки
Точность размера складывается из допуска на инструмент, биения, температуры и припуска. Квалитет и допуск на отверстие задает чертеж, а инструмент подбирается так, чтобы его допуск занимал лишь часть поля допуска детали. Чем жестче требование, тем меньше запас на износ: затупленный чистовой инструмент выходит за допуск раньше, чем дефект виден глазом.
Для шероховатости важнее состояние режущей части и смазка, чем скорость. Затупленный инструмент мнет металл и повышает Ra, даже когда размер еще в допуске.
Припуск под развертывание
Развертка снимает мало металла. Предел зависит от твердости детали, а общий потолок задает доля диаметра: снимаемый слой не должен увеличивать диаметр больше чем на 5%.
| Материал детали | Разница диаметров сверла и развертки, мм |
|---|---|
| Мягкие материалы | меньше 0,2 |
| Твердые материалы | меньше 0,13 |
Значения даны по английскому справочнику.
Два ориентира дают разные пределы на малых диаметрах. Для 3 мм пять процентов составляют 0,15 мм, это строже, чем 0,2 мм для мягких материалов. Для мягких материалов при 4 мм оба предела совпадают, а при большем диаметре строже становится абсолютное значение. Поэтому для мелких гнезд сверло берут ближе к размеру развертки, чем для крупных.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Большой припуск перегружает кромки, инструмент вибрирует, и стенка получает огранку. При малом припуске лезвие натирает металл, скользит по наклепанному слою и быстро тупится. Окно между крайностями узкое, поэтому припуск проверяют на пробной детали.
ГОСТ 13779-77 задает допуски на диаметр цилиндрических разверток от 1 до 120 мм. Чистовые развертки рассчитаны на отверстия с полями допусков K7, H7, H8, H9; для черновых в стандарте дана отдельная таблица отклонений. Черновая выводит отверстие к размеру, чистовая завершает его.
Как пользоваться разверткой на сверлильном станке
Развертку ведут с той же установки, что и сверление, не сдвигая деталь. Соосность при этом сохраняется. После перестановки линия смещается, и инструмент режет одной стороной.
Обороты ниже, чем при сверлении того же диаметра, а подача выше: так кромка режет и не скользит. Охлаждающую жидкость подают обильно, иначе налипание портит шероховатость. Реверс при выводе недопустим. Инструмент извлекают при вращении в рабочую сторону, чтобы стружка не заклинила канавки.
Результат зависит от шпинделя и стола. Биение шпинделя и патрона дает диаметр больше, чем у развертки. Люфт в пиноли и шатание стола уводят отверстие в сторону. Для точной обработки подходят вертикально-сверлильные модели с жесткой колонной. Радиально-сверлильные нужны для крупных корпусов, которые трудно перемещать, а настольные берут мелкие детали при проверенном шпинделе.
Если шпиндель и готовое отверстие стоят несоосно, помогает плавающий патрон: инструмент следует за отверстием. На изношенном шпинделе жесткий патрон портит результат.
Конусные развертки под штифты
Конусная развертка обрабатывает отверстия под конические штифты. Ее ведут постепенно с частой проверкой по калибру или штифту: слой за проход снимают тонкий.
Гнездо под штифт проверяют по самому штифту. Он должен сесть на нужную глубину по всей длине, а перекос при развертывании дает гнездо, в котором штифт касается стенки лишь частью поверхности.
Дефекты развертывания и их причины
Конусность по длине возникает при перекосе или износе направляющей части. Риски вдоль стенки оставляет сколотое лезвие или зажатая стружка. Причины увеличенного диаметра и огранки названы выше: биение и большой припуск.
После брака инструмент проверяют на износ и биение, затем меняют режим. Повторный проход с теми же настройками повторяет дефект.
Что проверить в оборудовании для чистовых отверстий
В паспорте смотрят диапазон частот вращения, максимальный диаметр сверления, ход шпинделя, вылет и подачу охлаждения. Развертка в сборе длиннее обычного инструмента для сверления, и ход должен ее вместить. Подборки встают из разделов вертикально-сверлильных, радиально-сверлильных и настольных сверлильных станков.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Тиски и патроны определяют жесткость крепления детали и инструмента. Слабый зажим допускает смещение и разрушает соосность, которую берегли на сверлении.