Сверло прижигает, когда кромка греется быстрее, чем тепло уходит в стружку и заготовку. Ниже разобраны причины: обороты, подача, заточка, смазка и охлаждение, обрабатываемый материал и состояние станка. Для оборотов дан расчет под диаметр. Выбор сверла под конкретный сплав разобран в статьях о сверлении нержавейки и закаленной стали.
Признаки прижога и что происходит с кромкой
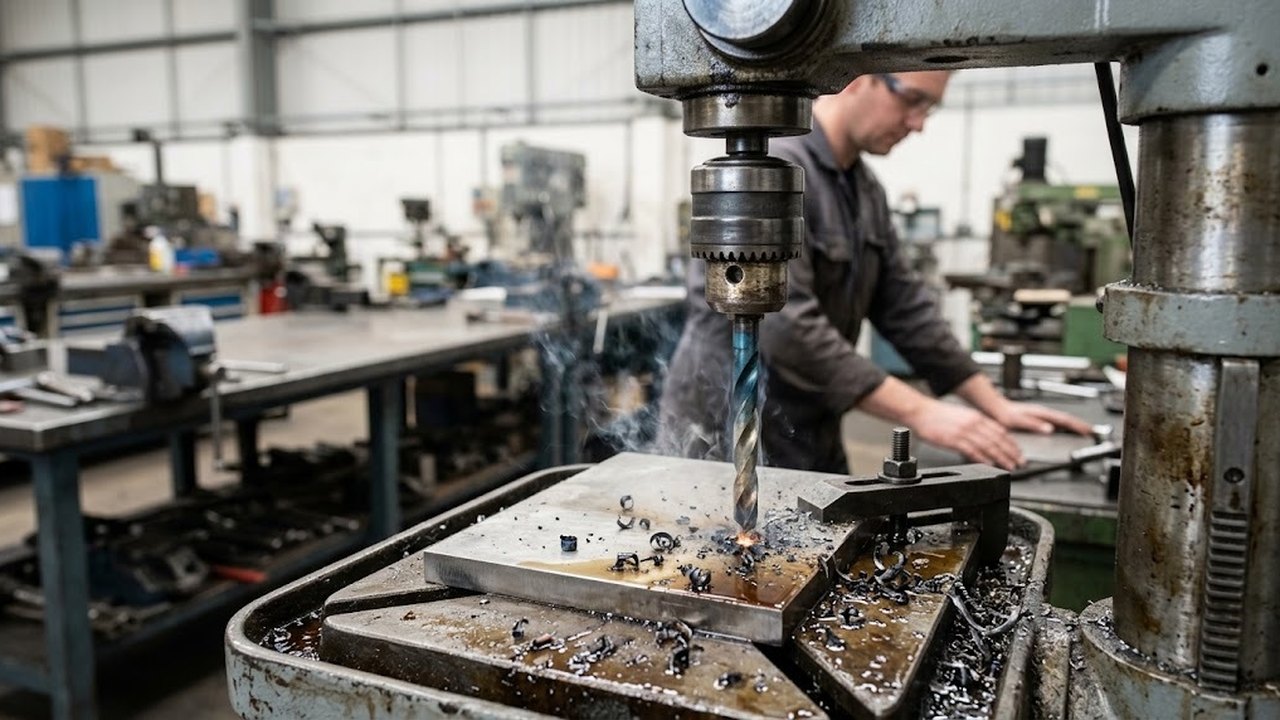
Прижог виден по цвету, дыму и звуку. Стружка и сверло приобретают соломенный или синий оттенок. Из отверстия поднимается дым, а металл визжит. Самая поздняя стадия: сверление прекращается, на дне остается блестящий пятачок, кромка уже трет заготовку.
Быстрорежущая сталь после термообработки тверже 60 HRC, а кобальтовые марки доходят до 70 HRC. Перегрев отпускает кромку, она мягчает и затупляется. Тупая кромка создает больше тепла, и процесс ускоряется сам собой. Посиневший инструмент в то же отверстие возвращать бесполезно.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Больше всего греется периферия, потому что именно там линейная скорость наибольшая. Внешний угол кромки у ленточки сдает первым, а сердцевина у перемычки работает на других режимах.
Скорость резания и обороты по диаметру
Тепло задает скорость вращения в сочетании с диаметром. Скорость на периферии равна Vc = π·D·n / 1000, где D в миллиметрах, n в оборотах в минуту. При одинаковых 1000 об/мин маленькое сверло 6 мм работает со скоростью 18,8 м/мин, а 16 мм со скоростью 50,3 м/мин. Режим, подобранный на глаз для мелкого диаметра, прижигает крупный.
Обратный расчет: n = 1000·Vc / (π·D), примерно 318·Vc / D. Для спиральных сверл из быстрорежущей стали каталог производителя дает 25–30 м/мин для конструкционной и углеродистой стали твердостью до 250 HB, 30–35 м/мин для чугуна твердостью до 200 HB и 60–80 м/мин для мягких алюминиевых материалов твердостью до 100 HB. В таблице эти скорости пересчитаны в обороты.
| Обрабатываемый материал | Vc, м/мин | Диаметр 6 мм | Диаметр 10 мм | Диаметр 16 мм |
|---|---|---|---|---|
| Конструкционная сталь до 250 HB | 25–30 | 1326–1592 | 796–955 | 497–597 |
| Чугун до 200 HB | 30–35 | 1592–1857 | 955–1114 | 597–696 |
| Мягкий алюминий до 100 HB | 60–80 | 3183–4244 | 1910–2546 | 1194–1592 |
Типичная ошибка выглядит так: диаметр 10 мм, сталь, 3000 об/мин. Скорость получается 94 м/мин, в 3,1 раза выше верхней границы в 30 м/мин. Такой нагрев кромка не выдерживает.
Если ступени привода не совпадают с расчетом, берется ближайшая ступень вниз. На станках с плавной регулировкой, например настольных сверлильных станках с вариатором, обороты подбирают точно. Когда нижняя ступень выше расчетной, рассверливание ступенью снижает нагрузку на перемычку, но скорость на периферии финального сверла остается завышенной, поэтому нужен станок с более низкими оборотами.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Подобрать оборудование под вашу задачу
Подача и давление: почему слабый нажим греет сильнее
Слишком малая подача часто прижигает на верных оборотах. Кромка скользит по поверхности и трет ее. Стружка получается пылью или пропадает совсем. Тепла много, отвода нет.
Особенно заметно это на материалах, которые упрочняются при деформации, например на нержавеющей стали. Остановка подачи на дне отверстия дает тот же результат: вращение продолжается, резания нет, поверхность наклепывается, и следующий заход попадает на более твердый слой.
Для стали признак верной подачи виден на стружке: она сходит непрерывной завитой лентой или короткими дугами. При ручной подаче давление на рукоятку держат ровным и не ослабляют до выхода на дно глухого отверстия, а на выходе из сквозного подачу снижают. При сверлении ручной дрелью то же правило действует, но ровное давление выдержать труднее, поэтому подачу и обороты берут ниже расчетных.
Избыточная подача греет тоже. Канавки забиваются стружкой, перемычка перегружена, инструмент клинит.
Заточка, смазка и отвод стружки
Для стали принято использовать сверло с углом при вершине 118°. Острая кромка режет с небольшим усилием, затупленная требует нажима и греется. При ручной заточке на круге расходятся длины двух режущих кромок. Тогда работает одна, она греется и садится раньше времени, а отверстие выходит больше нужного. Заточка на станке для заточки сверл держит угол и симметрию кромок. Слишком малый задний угол заставляет пятку тереться о дно отверстия.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Выбор смазки зависит от материала. Сталь сверлят с эмульсией или маслом, чугун обычно всухую, потому что стружка у него ломкая. Охлаждающую жидкость подают в зону резания. Эмульсия хорошо отводит тепло, масло лучше смазывает.
Глубокое отверстие требует периодического вывода сверла для удаления стружки и остывания. Этот прием и расчет допустимой глубины разобраны в статье о глубине сверления.
Материалы, которые быстрорежущая сталь берет с трудом
Закаленные стали, нержавеющие аустенитные и титановые сплавы создают у кромки больше тепла, чем конструкционная сталь. Обычный быстрорез на них быстро теряет твердость. Кобальтовые марки держат нагрев лучше, твердосплавные еще лучше. Подробности есть в статье о кобальтовых сверлах.
Скорость для таких материалов ниже табличной и подбирается по данным производителя инструмента.
После прижога поверхность вокруг отверстия может стать тверже. Следующий инструмент на ней скользит, и перегрев повторяется. Такую деталь рассверливают твердосплавным сверлом или переносят отверстие.
Станок и крепление заготовки
Биение патрона или шпинделя нагружает одну кромку сильнее другой. Результат тот же, что при кривой заточке: одна сторона перегревается, отверстие разбивается. Конус должен сидеть плотно, патрон крепиться без люфта.
Деталь закрепляют в тисках или прижимами. Свободная деталь проворачивается вместе с инструментом, кромка заклинивает в металле, и вращение переходит в трение. Жесткость стойки и пиноли влияет так же: на легких настольных станках при сильном нажиме шпиндель отжимается, и подача становится рывками. Для регулярной работы по стали выбирают вертикально-сверлильные станки, у которых жесткость и набор ступеней рассчитаны на крупные диаметры.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Что делать с посиневшим сверлом
Станок останавливают, инструмент вынимают и оставляют остывать на воздухе. Опускать горячую кромку в воду нельзя: резкое охлаждение может дать микротрещины. Посиневший участок срезается при переточке, пока не откроется металл без цветов побежалости. Оставленная отпущенная кромка снова затупится в первом отверстии.
При длительной серийной работе температуру кромки контролируют по цвету стружки. Перед следующим заходом проверяют по порядку: расчетные обороты для диаметра, равномерную подачу, симметричную заточку, смазку и крепление заготовки. Если все верно, а нагрев остается, причину ищут в металле, биении шпинделя, износе кромки и отводе стружки.