Заточка восстанавливает геометрию режущей части: угол при вершине, наклон задних поверхностей и положение поперечной кромки. Ниже сказано, как заточить сверло: какие значения углов брать по материалам, как работать вручную, когда нужны приспособление и станок, почему сверло ломается после неудачной правки. Спиральные сверла затачивают многократно, поэтому геометрию стоит знать до первой правки. Подбор по маркам и ценам здесь не рассматривается.
Что затачивают у спирального сверла
В резании участвуют две режущие кромки на торце, а винтовые канавки отводят стружку. Сошлифовывают заднюю поверхность у каждой кромки. Канавки и ленточки по цилиндру остаются нетронутыми, поэтому размер после многих правок почти сохраняется, хотя рабочая часть заметно укорачивается.
Лезвия сходятся в центре на поперечной кромке, или перемычке. Перемычка сминает заготовку, но не снимает стружку, и на ней лежит основная осевая нагрузка при сверлении. Правильная заточка учитывает перемычку так же внимательно, как режущие кромки.
Станки для заточки свёрл
Весь раздел →
СТАНОК ДЛЯ ЗАТОЧКИ СВЕРЛ MRD-13Z

PP-26E Заточной станок для перовых спиральных сверл

ZS 3-60 Станок для заточки спиральных сверл (3mm-60mm).
Угол заточки сверла по материалу
Угол при вершине зависит от обрабатываемого металла. Чем прочнее заготовка, тем тупее делают вершину: так лезвие держит нагрузку. Острая вершина лучше центрируется, и ее выбирают для мягких сплавов.
Угол 118 градусов считается универсальным для металла, дерева и пластика, но оптимальным ни для одного материала не бывает. Значения по классам сведены в таблицу.
| Что сверлят | Угол при вершине, градусы | Задний, градусы |
|---|---|---|
| Латунь | 90–118 | 12–26 |
| Чугун | 90–118 | 7–20 |
| Сталь, включая нержавеющую | 118–135 | 7–24 |
| Алюминий | 90–135 | 12–26 |
Угол влияет и на длину кромки. Для сверла 10 мм кромка при 118 градусах составляет около 5,8 мм, при 135 градусах около 5,4 мм. Чем тупее вершина, тем короче кромка и тем больше нагрузка на каждый миллиметр ее длины.
Подобрать оборудование под вашу задачу
Задний угол и поперечная кромка
Наклон задней поверхности нужен, чтобы позади кромки не терлась поверхность сверла. При малом значении пята упирается в дно отверстия, нагрев растет, и врезание прекращается. Слишком большое значение ослабляет лезвие, и оно выкрашивается. Диапазоны для каждого металла даны в таблице выше.
У стандартных образцов поперечная кромка наклонена к режущим на 50–55 градусов. При верном положении относительно круга этот наклон получается сам. Наклон заметно меняется, если торец сошлифован с перекосом.
Станки для заточки свёрл
Весь раздел →ZS 3-50 Станок для заточки спиральных сверл (3mm-50mm).

Станок для заточки корончатых сверл ZS-110.

ZS 3-80 Станок для заточки спиральных сверл (3mm-80mm).
Длинную перемычку укорачивают отдельной подточкой: осевая сила падает, и сверло легче садится в точку центровки. Подточка требует точной руки и хорошего упора, поэтому у мелкого инструмента ее делают на оборудовании с фиксацией.
Как затачивать сверло по металлу вручную
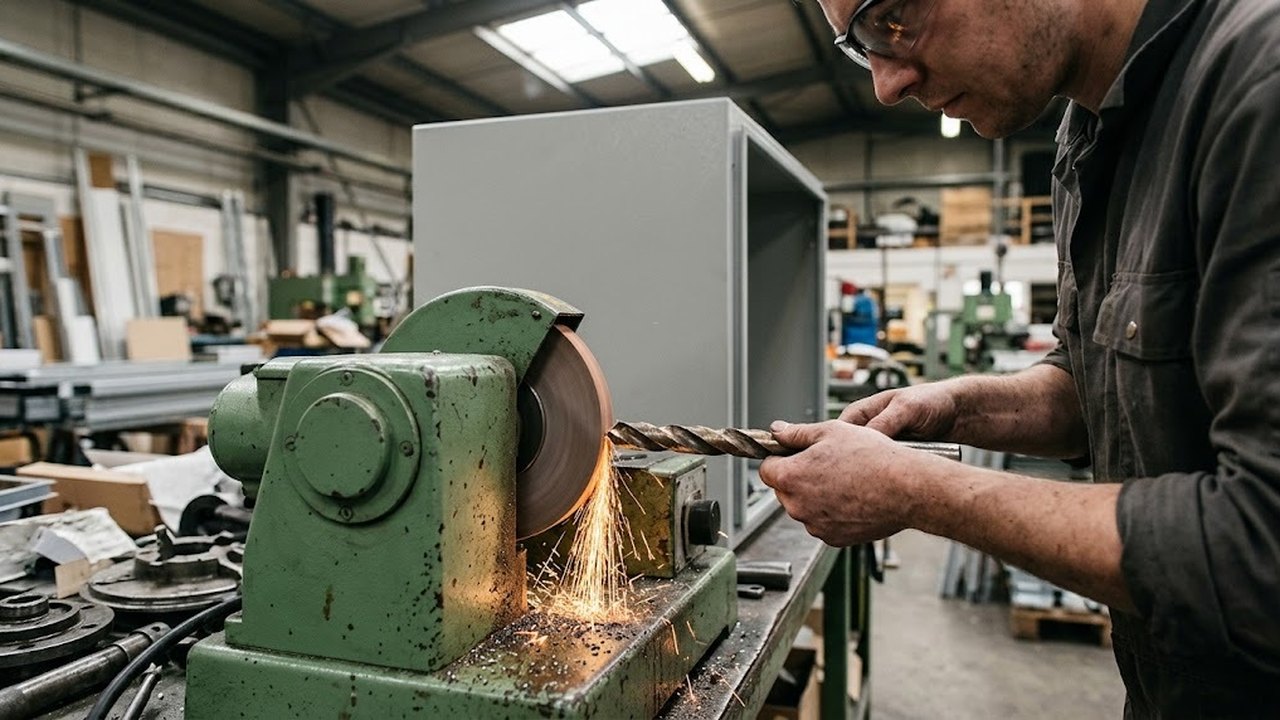
Ручной способ заточки использует наждачный круг точильного станка. Сверло кладут кромкой на упор параллельно оси круга и поворачивают так, чтобы оно легло под половину угла при вершине к плоскости круга. Легким движением вниз с поворотом снимают слой с задней поверхности и сохраняют наклон.
Вторую кромку обрабатывают тем же числом движений с той же силой прижима. Симметрию проверяют шаблоном или линейкой на просвет: кромки должны совпасть по длине и по углу.
Лезвие охлаждают водой, периодически опуская его в стакан. Перегрев отпускает закаленный слой, и лезвие тупится быстрее, чем после новой правки. У быстрорежущего сплава запас выше. Синий цвет побежалости на торце указывает на сильный перегрев, у углеродистой стали это уже отпуск.
Заточку болгаркой или насадкой на дрель применяют реже: угол и симметрию там удержать труднее, чем на упоре точильного круга. Рука плавает, и угол меняется от прохода к проходу. Результат зависит от навыка, поэтому для серийного сверления берут приспособление.
Станки для заточки свёрл
Весь раздел →
Станок заточной STURM! BG6010S для сверл, электрический, 100 Вт, 6700 об/мин

Станок заточной для концевых фрез STALEX MR-X1

Заточной станок для сверл STALEX MR-13B
Приспособление и станок для заточки сверл
Приспособление держит инструмент под нужным углом к кругу и поворачивает вокруг оси. Его крепят на столе точильного станка или в тисках. Угол воспроизводится от детали к детали, и обе кромки получаются одинаковой длины.
Станок для заточки сверл рассчитан на серийную работу. Оператор вставляет инструмент в зажим, выбирает угол по шаблону и ведет обработку по заданной траектории. Такая машина оправдана там, где сверление идет постоянно и размеры разные. Станки такого типа оценивают по диапазону диаметров и по наличию регулировки угла при вершине.
Для разовой работы хватит круга с приспособлением. Отдельная машина окупается при регулярной заточке разных размеров. Заточка по шаблону нужна там, где сверление идет на станке: перекос лезвий сразу виден по уходу отверстия.
Почему сверло ломается после заточки
Частая причина в разной длине кромок. Одна режет больше, вторая почти не нагружена, и сверло уходит в сторону. Отверстие получается больше номинала, а перегруженное лезвие выкрашивается.
Вторая причина лежит в заднем угле. Нулевой угол ведет к трению пятой и перегреву, избыточный вызывает задирание в латуни и алюминии. Если углы у кромок разные, одно лезвие режет, второе трется, и сверло греется несимметрично.
Станки для заточки свёрл
Весь раздел →
Станок заточной для сверл STALEX MR-G3

Станок заточной для сверл STALEX MR-60A

Заточной станок для сверл, фрез и токарных резцов STALEX DG-U3
Третья причина лежит в перемычке: длинная требует большого осевого усилия, и на глубоком отверстии сверло сначала клинит, потом ломается по винтовой части. Стружка при этом забивает канавки и повышает момент на хвостовике.
Когда проще заменить, чем затачивать
Стоимость правки складывается из времени оператора и риска брака. Если после многих правок рабочая часть стала короткой, а канавки почти сработались, запас на заточку исчерпан, и новое сверло проще.
Сверло с трещиной по ленточке заменяют сразу. Заточка не восстановит ослабленное сечение, а поломка в заготовке обойдется дороже нового экземпляра.
На каждой операции полезно записывать диаметр, марку заготовки и число правок, чтобы увидеть момент, когда запас металла на рабочей части кончился.