Вибрация при сверлении проявляется визгом, огранкой отверстия, выкрашиванием кромок и рисками на стенках. Ниже разобраны причины вибрации в системе «шпиндель, патрон, инструмент, заготовка» и порядок поиска по симптомам. Режимы резания, заточка и крепление детали описаны в отдельных статьях, здесь они даны только в части, которая влияет на колебания.
Основные причины вибрации при сверлении
Колебания делятся на вынужденные и самовозбуждающиеся. Вынужденные повторяются с частотой вращения шпинделя: при 600 об/мин это 10 Гц. Их дают биение патрона, изогнутый инструмент, неравные по длине кромки, дефект ремня. К вынужденным относятся и удары: они возникают при прерывистом резании, на входе в наклонную поверхность и на выходе из тонкой стенки.
Частота вынужденных колебаний равна частоте вращения, поэтому смена подачи на них почти не влияет. Скорость вращения меняет амплитуду, особенно рядом с резонансом, но причину возникновения вибраций снимает только ремонт узла: биение вращается вместе с инструментом.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Самовозбуждающиеся колебания рождает сам процесс резания. Режущая кромка оставляет на стенке волну, следующий проход идет по этой волне, толщина стружки меняется, сила резания меняется вслед за ней. Амплитуда растет, пока не упрется в трение и жесткость системы. Частота близка к собственной частоте системы и не кратна оборотам. Механизм тот же, что у фрезы при фрезеровании. Отличие в том, что кромки сверла режут непрерывно, поэтому ударных нагрузок меньше. Для сверления против автоколебаний помогает смена режима.
| Симптом | Вероятный источник | Первая проверка |
|---|---|---|
| Ровный визг, пропадает после смены ступени шкива | Автоколебания | Другие обороты, затем другая подача |
| Отверстие овальное или больше инструмента | Биение, неравные кромки | Индикатор на патроне, осмотр заточки |
| Рывки перед выходом | Выход из тонкой детали | Опора под деталью, меньшая подача в конце |
| Гул и стук без нагрузки | Люфт шпинделя, ремень | Прокрутка вхолостую |
| Увод на входе | Неподготовленная поверхность | Центровка перед сверлением |
Износ и геометрия инструмента: вылет и заточка
Способность выдержать боковую силу задают сечение и вылет. Прогиб консоли растет пропорционально кубу длины и обратно пропорционально четвертой степени диаметра. Если вылет вырос вдвое, прогиб при той же силе вырастает в 8 раз. Если сечение вдвое тоньше, прогиб больше в 16 раз. Коэффициенты даны для круглого стержня. У сверла с винтовыми канавками прогиб больше, а закон роста тот же.
Сверла выпускают с отношением диаметра к длине обычно от 1:1 до 1:10. Чем длиннее сверло, тем сильнее дребезг и увод, а с ростом глубины отверстия растет вероятность дребезга. Отверстие глубже десяти диаметров относят к глубокому сверлению, для него обычно применяют специальные станки и инструмент.
Геометрия влияет на колебания двумя путями. Неравные кромки грузят одну сторону, и возникает радиальная сила, которая вращается вместе с инструментом. Она создает вынужденную вибрацию и разбивает отверстие. Износ инструмента, то есть затупленные кромки и стертые ленточки, поднимает осевую силу: подача идет через упругий шпиндель, инструмент то заедает, то отскакивает. Вибрация может за короткое время выкрошить кромку, поэтому срок службы инструмента при дребезге сокращается заметно быстрее, чем при ровном резании.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Угол при вершине стандартного спирального сверла равен 118°, для стали применяют диапазон 118–135°. Для латуни и других мягких металлов кромку подтачивают: фаска 1–2 мм под углом 91–93° не дает инструменту затягиваться и дребезжать.
Подобрать оборудование под вашу задачу
Биение, люфт и жесткость станка
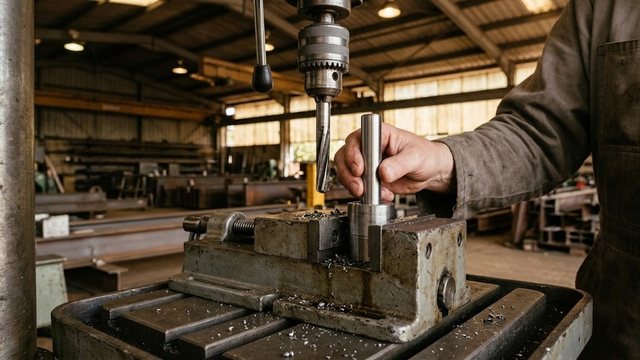
Начинают с патрона и конуса. Грязь или забоины в конусе Морзе, разработанные кулачки, недостаточный зажим и изношенный хвостовик дают биение, а биение дает вынужденную вибрацию. Его измеряют индикатором на хвостовике зажатого инструмента, вращая шпиндель вручную.
Люфт подшипников шпинделя слышен как гул и проявляется огранкой отверстия. Проверка простая: на остановленном станке покачать шпиндель в радиальном направлении. Изношенный или перекошенный ремень пульсирует на частоте вращения шкива.
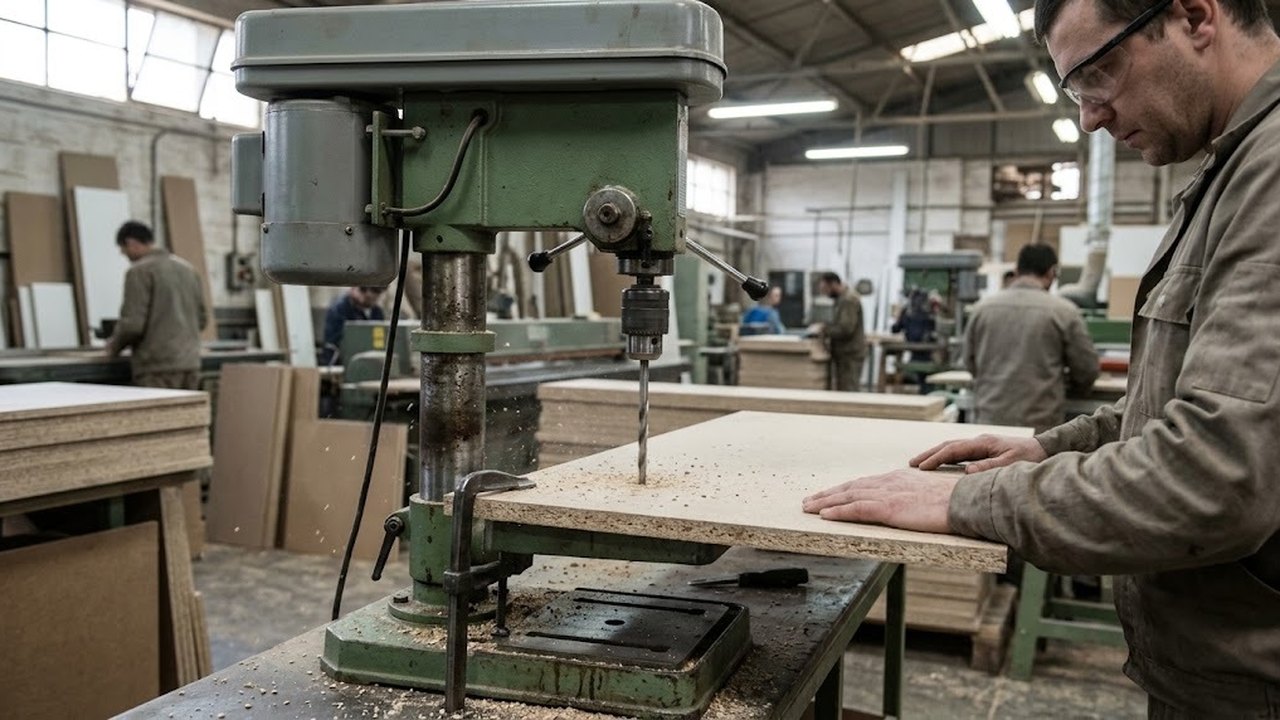
Вылет гильзы тоже работает как консоль. Чем сильнее она выдвинута, тем податливее система, поэтому деталь лучше поднимать столом. Чрезмерный вылет гильзы вместе с длинным сверлом дает самую податливую сборку. На радиально-сверлильных станках траверсу и рукав зажимают перед обработкой, иначе колеблется вся консоль. У настольных станков меньше масса станины и тоньше колонна, они раньше достигают предела жесткости.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Заготовка, крепление и выход инструмента
Тонкий лист резонирует, как мембрана. Его кладут на плотную подкладку и прижимают рядом с отверстием, прижим у самого края листа неэффективен. В тисках деталь не оставляют висеть вылетом над губками. Плохой зажим превращает деталь в еще один источник колебаний.
Инструмент на неподготовленной поверхности уходит в сторону, и в начале реза возникают боковые силы. Поэтому место размечают и накалывают или применяют центровочное сверло.
На выходе через тонкую стенку кромки внезапно теряют сопротивление, и инструмент захватывает деталь. Подачу снижают заранее, перед самым выходом.
Обороты, подача и охлаждение
Скорость резания связана с оборотами формулой n = 1000·v / (π·D). Для сверла 10 мм при 800 об/мин получается около 25 м/мин. Сверло 20 мм на тех же 800 об/мин даст около 50 м/мин, вдвое выше. Чтобы сохранить 25 м/мин на сверле 20 мм, нужны около 398 об/мин. Оператор, который при переходе на сверло большего диаметра не пересчитывает частоту вращения, получает завышенную скорость и дребезг.
Слишком малая подача приводит к тому, что кромка скользит по упрочненному слою, греется и возбуждает колебания. Это заметно на нержавеющих сталях. Слишком большая подача перегружает станок. Чтобы снизить вибрацию, режим меняют, начиная с оборотов: сдвиг на соседнюю ступень шкива уводит возбуждение от резонанса, затем подбирают подачу. Снижать подачу до предела ради тишины нельзя: время обработки растет, а кромка по-прежнему трется о наклепанный слой.
Смазочно-охлаждающая жидкость снижает трение и отводит тепло, поэтому налипание стружки на кромку уменьшается, а поверхность отверстия чище. Это простая мера, которая помогает улучшить чистоту стенок и без смены режима.
Как уменьшить вибрацию и когда станка недостаточно
Порядок проверки зависит от симптома. При визге без биения сначала меняют обороты, затем подачу. Во всех остальных случаях идут от дешевого к дорогому. Сначала ставят новое сверло с ровной заточкой. Затем прокручивают станок вхолостую и слушают подшипники и ремень. После этого индикатором замеряют биение, проверяют зажим детали и только потом подбирают режим.
Если после смены скорости вращения вибрация сохраняет частоту вращения, причина в биении, и режим ее не уберет. Биение минимизируют заменой патрона, чисткой конуса или правкой хвостовика.
Если сверло новое, патрон исправен, деталь закреплена жестко, а размер отверстия близок к паспортному пределу станка, запас жесткости исчерпан. Тогда имеет смысл перейти на класс выше: от настольных сверлильных станков к вертикально-сверлильным станкам с массивной колонной, а для крупных деталей к радиально-сверлильным станкам, где деталь стоит неподвижно, а перемещается шпиндель.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай