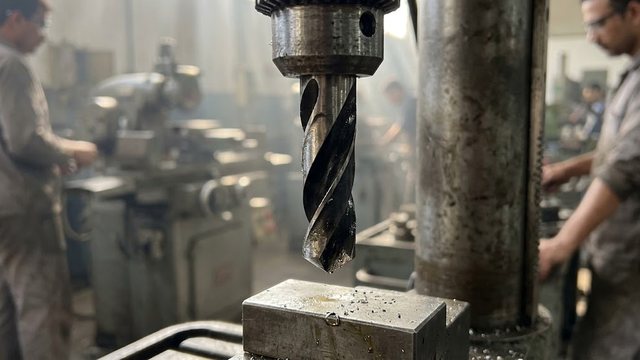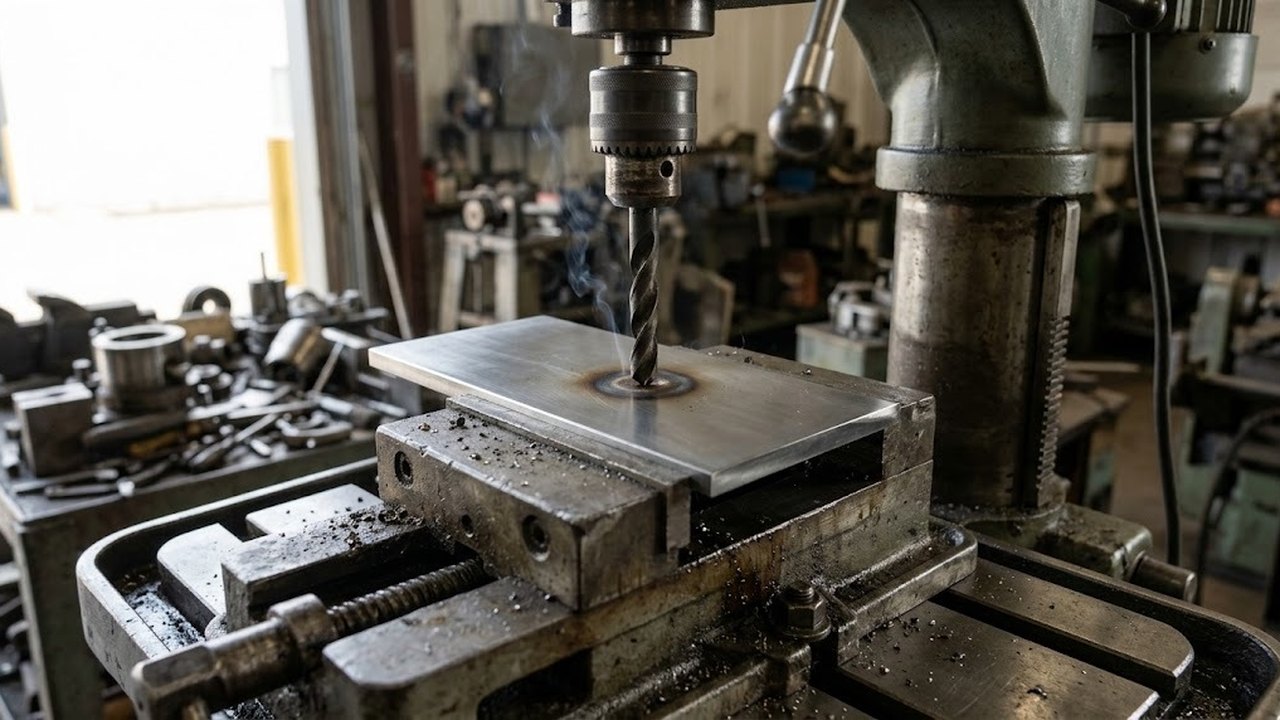
Инструмент греется, визжит и оставляет на дне отверстия блестящий кружок вместо стружки. Причин несколько, и у каждой есть свой признак. Далее причины расположены от самых частых к редким: износ кромки и заточка, режим резания, наклеп, перегрев, подбор по материалу, ручная дрель и состояние оборудования. Подбор сверл по маркам и производителям в статью не входит.
Что показывает стружка и звук
Исправная работа по стали дает стружку: сливную спираль или короткие завитки. Если стружки нет, а на сверле появился синий или соломенный налет, кромка трется о металл и греется.
Сводка признаков помогает сузить поиск до снятия сверла со шпинделя: сначала смотрят на состояние сверла, потом на режим.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
| Признак | Вероятная причина | Что проверить |
|---|---|---|
| Визг, синий налет, стружки нет | Тупая кромка или высокие обороты | Остроту кромки, обороты по расчету |
| Отверстие уходит в сторону или выходит больше диаметра | Кромки разной длины, биение патрона | Симметрию заточки, биение при проворачивании |
| Кромка выкрашивается | Большая подача или незакрепленная заготовка | Подачу, зажим в тисках |
| Сверло входит, затем перестает углубляться | Наклеп дна отверстия | Подачу, паузы, остроту кромки |
Затупление и заточка: угол при вершине и задний угол
Самая частая причина проста: сверло затупилось. Затупленная кромка не срезает слой, и вся мощность уходит в нагрев. Больший нажим тут вредит. Он усиливает нагрев и ускоряет разрушение вершины.
Угол при вершине выбирают по материалу. Универсальные сверла обычно имеют 118°, а справочные таблицы дают для мягкой и нержавеющей стали диапазон 118–135°. Чем тверже материал, тем больше угол. Заточка под дерево или пластик на стали работает хуже.
Задний угол, то есть скос позади режущей кромки, у сверл для стали и нержавейки лежит в пределах 7–24°. При слишком малом заднем угле сверло упирается задней поверхностью в дно и врезаться не может. Сверло выглядит острым и все равно не режет.
Ручная заточка на наждаке часто дает кромки разной длины. Рабочая кромка тогда одна, она перегружена, а отверстие получается разбитым. Угол и симметрию надежнее держат станки для заточки сверл: они фиксируют сверло в приспособлении.
Подобрать оборудование под вашу задачу
Расчет оборотов и выбор подачи
Обороты шпинделя зависят от диаметра и от скорости резания материала: n = 1000 · v / (π · D), где v в метрах в минуту, D в миллиметрах. При скорости 30 м/мин диаметр 10 мм требует примерно 955 об/мин, диаметр 12 мм около 796 об/мин, диаметр 3 мм около 3183 об/мин.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Отсюда следует практический вывод. Малые диаметры требуют высоких оборотов, большие требуют низких. Типичная ошибка: после мелкой работы остается режим для малого диаметра, и толстое сверло работает на завышенных оборотах. Кромка перегревается и тупится на первых отверстиях. Если нужных оборотов на станке нет, берут ближайшие меньшие. Избыток оборотов греет кромку сильнее, чем их недостаток.
Справочная таблица для быстрорежущего инструмента общего назначения дает для нержавеющих сталей 23–40 м/мин. Для диаметра 10 мм это 732–1273 об/мин. Значения приведены для стойкости один час и работы без охлаждения. Для конкретной марки их уточняют по данным производителя.
Подача важна так же, как обороты. Слишком малая оставляет кромку в трении, слишком большая выкрашивает ее. Подачу держат постоянной по всей глубине. Медленная, но ровная подача лучше рывков.
Наклеп нержавеющей стали и как его не вызвать
Наклеп возникает, когда поверхностный слой детали упрочняется от деформации. Первые проходы инструмента могут упрочнить поверхность, и следующий проход имеет дело с более твердым металлом. К наклепу склонны аустенитные нержавеющие стали и жаропрочные сплавы вроде инконеля.
Наклеп создает и сам оператор, если подача мала или вращение идет без углубления в отверстии. Дно становится твердым, и следующий заход дается тяжелее.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Правила для таких материалов выглядят так:
- кромка острая, заточка свежая;
- подача идет без пауз и остановок на дне, как описано выше;
- оснастка рассчитана на твердые материалы, об этом ниже в разделе про материалы;
- смазочно-охлаждающая жидкость поступает прямо в зону работы.
Если наклеп уже случился, обычное сверло дно берет с трудом. Помогает оснастка с твердостью выше упрочненного слоя, например твердосплавная, либо отжиг заготовки, который снимает упрочнение.
Перегрев и охлаждающая жидкость
Перегрев убивает кромку быстрее износа. Перегретая сталь инструмента теряет твердость, и кромка быстро затупляется. Признак перегрева виден сразу: цвета побежалости на кромке и в канавках.
Охлаждающая жидкость решает две задачи: снимает тепло и смазывает трущиеся поверхности. Сталь сверлят с эмульсией или маслом, чугун чаще обходится без жидкости. В глубоком отверстии инструмент периодически выводят из зоны, иначе стружка забивает канавки и вызывает заклинивание.
Мягкие металлы вроде алюминия и меди склонны налипать на кромку и забивать канавки. Для них нужны широкие полированные канавки и обильная смазка.
Материал инструмента и материал заготовки
Сверла из хозяйственного набора рассчитаны на дерево, пластик и мягкую сталь. На закаленной или легированной стали они тупятся быстро. Быстрорежущая сталь допускает более высокие скорости резания, чем углеродистая, а кобальтовая добавка повышает стойкость на твердых материалах.
Покрытие защищает кромку от износа, но геометрию не исправляет. Угол заточки и задний угол проверяют независимо от покрытия.
Дрель в руках и жесткость крепления
Ручная дрель плохо держит угол входа, а рука то нажимает сильнее, то ослабляет нажим. На нержавейке это путь к наклепу, на любом металле это потеря точности. Жесткая стойка убирает такие колебания: ось неподвижна, шпиндель движется по направляющей.
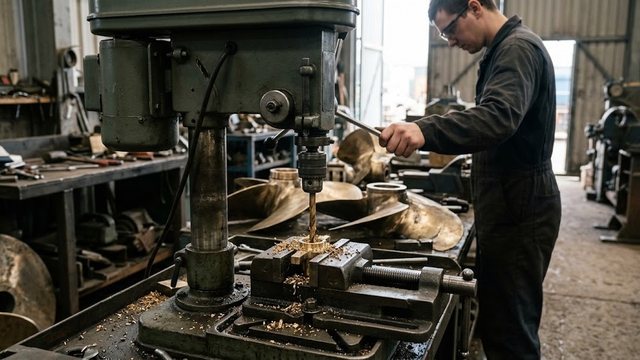
Заготовка должна быть закреплена. Прокручивающаяся деталь ломает инструмент и травмирует оператора. Для мелких деталей хватает тисков на столе, для крупных нужны прихваты.
Патрон тоже проверяют. Патрон с биением увеличивает отверстие и перегружает одну кромку. Биение проверяют, проворачивая шпиндель с зажатым сверлом.
Когда причина в оборудовании
Если оснастка выходит из строя на любом материале даже при верных режимах, причина может быть в машине. Вертикально-сверлильные станки с жесткой колонной и механической подачей дают постоянную нагрузку на кромку. Для крупных деталей и проката на месте работы используют магнитные сверлильные станки: они крепятся к стальной детали и работают в вертикальном положении и над головой при достаточной толщине детали.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
При выборе смотрят на диапазон оборотов, наличие подачи шпинделя и жесткость стойки.