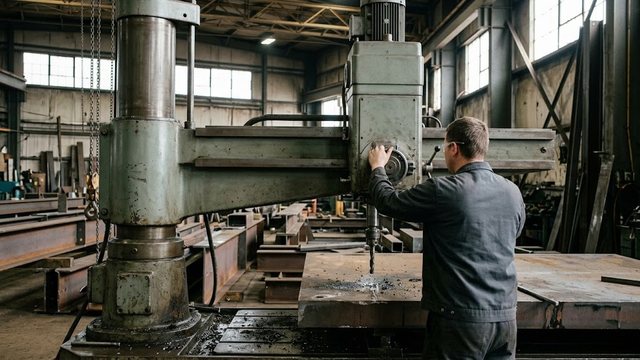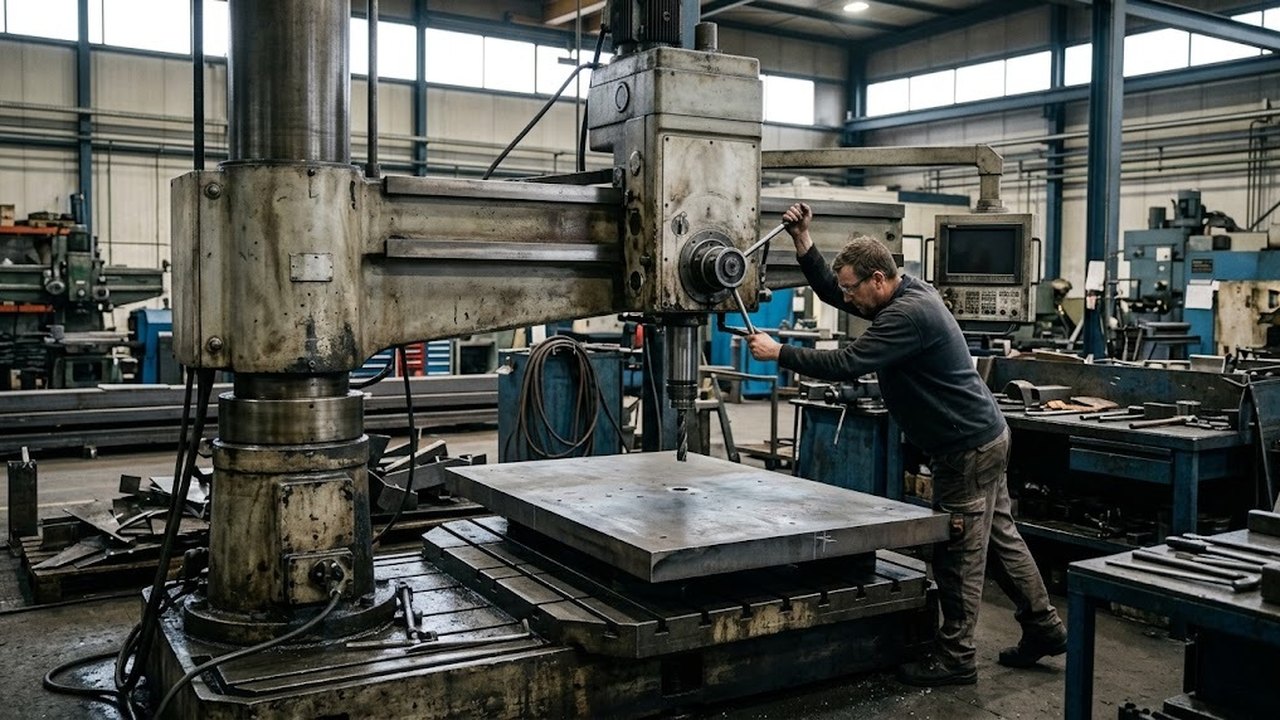
Вылет шпинделя задает, какую деталь вы физически подведете под сверло. Его меряют по горизонтали от оси шпинделя до колонны, и он ограничивает расстояние от будущего отверстия до кромки заготовки. Диаметр сверления отвечает на другой вопрос — чем сверлить. Деталь, которая уперлась в колонну, диаметром не спасается. Поэтому сверлильный станок под крупную заготовку подбирают с вылета, а не с паспортных 25 или 50 мм.
Что такое вылет шпинделя и откуда его меряют
Вылет — это горизонтальное расстояние от оси вращения шпинделя до колонны станка. В ГОСТ 370-93 «Станки вертикально-сверлильные. Основные размеры. Нормы точности и жесткости» этот размер назван прямо: «вылет от колонны до оси шпинделя», обозначение L. Стандарт распространяется на универсальные одношпиндельные и многошпиндельные вертикально-сверлильные станки классов точности Н и П, включая машины с программным управлением.
У вертикального станка вылет постоянный. Шпиндель ходит только вверх и вниз, колонна стоит на месте, и переместить ось сверла ближе или дальше нельзя никаким приемом. Двигают деталь.
У радиального вылет переменный. Сверлильная головка ездит по рукаву, поэтому ГОСТ 98-83 оперирует двумя величинами: наименьшим вылетом l min и наибольшим l max, а также средним положением между ними. Именно эта пара цифр, а не одно число, описывает рабочую зону радиальной машины.
В карточках настольных моделей встречается второе обозначение — наибольший диаметр детали при сверлении по центру. Это тот же вылет, умноженный на два, потому что до центра круглой заготовки шпиндель должен дотянуться через половину ее размера. Увидели в описании «максимальный диаметр обработки 320 мм»? Вылет здесь 160 мм, и дальше считайте по нему.
Устройство, которое обеспечивает этот размер, простое. Станина с колонной, стол, сверлильная головка с приводом от электродвигателя, шпиндель с выдвижной пинолью. Все геометрические ограничения станка растут из взаимного расположения этих узлов.
Почему по вылету выбирают чаще, чем по диаметру
Диаметр сверления описывает силовые возможности, то есть мощность привода, крутящий момент на шпинделе, размер конуса под инструмент. А вылет описывает геометрию рабочей зоны. Это разные ограничения, и мешает работе обычно второе, потому что режущую способность легко занизить малым сверлом, а геометрию занизить нечем.
Правило пересчета короткое. Отверстие в центре круглой детали требует вылета не меньше половины ее диаметра плюс зазор до колонны. Отверстие в прямоугольной заготовке требует вылета не меньше расстояния от точки сверления до той кромки, которая смотрит в сторону колонны.
Теперь посмотрите, как эти два параметра растут в стандартном ряду.
Основные размеры вертикально-сверлильных станков по ГОСТ 370-93, мм
| Условный диаметр сверления | 3 | 12 | 25 | 50 | 80 |
|---|---|---|---|---|---|
| Вылет L, не менее | 160 | 200 | 320 | 500 | 630 |
| Расстояние H от торца шпинделя до стола, не менее | 125 | 250 | 500 | 560 | 630 |
Условный диаметр по ряду вырастает с 3 до 80 мм, то есть почти в 27 раз. За это время вылет увеличивается со 160 до 630 мм — меньше чем вчетверо. Полный ряд стандарта включает 11 типоразмеров, от 3 до 80 мм, и верхняя строка означает вот что: самый тяжелый вертикально-сверлильный станок по ГОСТ не достанет до точки, отстоящей от колонны дальше 630 мм.
Отсюда практический вывод, который переворачивает привычный порядок подбора. Заготовка шириной больше 1,3 метра с отверстием посередине не обрабатывается ни на одном вертикальном станке стандартного ряда. Никакой привод этого не меняет.
Сколько вылета дает каждый класс сверлильных станков
Настольный станок — нижняя часть ряда. Колонна короткая, стол небольшой, вылет измеряется сотнями миллиметров в лучшем случае. Заготовку здесь всегда носят к станку, и работает это до размеров, которые человек поднимает руками. В каталоге сайта раздел Настольные сверлильные станки собран как раз под такие задачи: по замеру каталога на 03.09.2026 цена известна у семи позиций раздела, разброс от 110 000 до 515 000 ₸, медиана 314 210 ₸.
Настольные сверлильные станки
Весь раздел →
JET JDP-10BM Настольный сверлильный станок

JET IDP-15BV Настольный сверлильный станок по металлу

JET JDP-8BM Настольный сверлильный станок
Напольный вертикальный станок дает больше сразу по трем размерам, а именно по вылету, высоте до стола и ходу пиноли. Верхняя граница остается прежней: 630 мм по стандартному ряду. Раздел Вертикально-сверлильные станки — самый населенный по ценам среди вертикальных, 36 позиций с ценой, от 72 000 до 5 777 000 ₸, медиана 515 000 ₸.
Радиальный станок работает по другой схеме. Деталь ставят на плиту и больше не трогают, а к отверстиям едет сама сверлильная головка. Здесь вылет не одна цифра, а интервал, и обслуживаемая площадь измеряется квадратными метрами. Расплата видна по прайсу: в разделе Радиально-сверлильные станки стоимость известна у 10 позиций, от 251 000 до 23 100 000 ₸, медиана 3 887 000 ₸.
Радиально-сверлильные станки
Весь раздел →
Станок радиально-сверлильный STALEX RD2500x80

Станок радиально-сверлильный STALEX RD2000x63

Станок радиально-сверлильный STALEX RD820x40
Сопоставьте медианы вертикального и радиального разделов: 515 000 против 3 887 000 ₸, разрыв в 7,5 раза. Столько у нас стоит свободный вылет по каталогу на 03.09.2026, а не средняя по рынку.
Четвертый путь снимает вопрос вылета целиком. Магнитный станок встает на саму деталь и притягивается к ней электромагнитом, поэтому размеры заготовки перестают что-либо ограничивать. Сверлить можно балку в пролете и обечайку резервуара. Раздел Магнитные сверлильные станки — 55 позиций со стоимостью, от 54 000 до 2 404 900 ₸, медиана 593 600 ₸. Ограничения у магнитных машин свои. Нужна ферромагнитная и достаточно толстая поверхность под магнит.
Магнитные сверлильные станки
Весь раздел →
MDMR100 Станок сверлильно-резьбонарезной на поворотном магнитном основании

MDM-38 Станок сверлильный на магнитном основании

Магнитный сверлильно-резьбонарезной станок MBR-55-Е
Отдельно стоят сверлильно-присадочные станки по дереву. Вылет там считают под ширину мебельной детали и шаг присадки, поэтому металлические расчеты на них не переносятся.
Как рукав радиально-сверлильного станка обходит деталь
Радиальная схема дает три независимых движения, и вместе они закрывают площадь вокруг колонны. Рукав поворачивается вокруг колонны, сверлильная головка перемещается по рукаву от l min до l max, сам рукав поднимается и опускается по колонне под высоту заготовки. У части машин добавляется поворот головки, что открывает наклонные отверстия. Органы управления вынесены на саму головку, поэтому оператор перемещается вместе с ней вдоль рукава и видит зону резания с любого вылета.
Дальше начинается неочевидное. Зона обслуживания радиального станка — не круг, а кольцо: внешний радиус равен наибольшему вылету, внутренний равен наименьшему. Площадка радиусом l min вокруг колонны недоступна, головку туда просто не подогнать.
Об это спотыкаются при первой же крупной детали. Плиту кладут по центру относительно колонны, ближние отверстия оказываются внутри мертвой зоны, и заготовку под тонну приходится сдвигать краном.
Правильная посадка выглядит иначе. Заготовку смещают от колонны так, чтобы все отверстия попали в кольцо между двумя радиусами, и при длинной раме разворачивают ее по диагонали к рукаву. На плите основания под это заранее размечают позиции прижимов.
Ход пиноли и высота от стола до шпинделя
Вылет решает, дотянется ли шпиндель до точки в плане. По вертикали работают еще два размера, и деталь может не пройти по любому из них. Первый — расстояние H от торца шпинделя до рабочей поверхности стола. Второй размер: наибольшее перемещение выдвижного шпинделя, то есть ход пиноли.
Считать H нужно не по высоте детали, а по всей вертикальной цепочке. Складывается высота заготовки, толщина подкладки под нее, длина сверла, выступающая из патрона, высота самого патрона или конусной оправки, плюс запас на подвод. По таблице ГОСТ 370-93 станок под условный диаметр 25 мм дает H не менее 500 мм, и эта цифра расходуется быстрее, чем кажется. Длинное сверло с патроном съедает половину.
За один непрерывный проход шпиндель уходит вглубь ровно на ход пиноли. Сверлить глубже физически можно, но придется опускать рукав или поднимать стол посреди операции. Любая такая перестановка рискует сбить соосность, и на выходе получается ступенька в стенке отверстия. Для глухих отверстий ход пиноли важен вдвойне. А глубину там выдерживают по лимбу или упору за один проход, и разрыв цикла сбивает отсчет.
Когда глубина заведомо больше хода пиноли, задачу решают не универсальным станком, а специализированным. Раздел Сверлильные станки для глубокого сверления собран под отношение глубины к диаметру, при котором обычная схема со стружкой уже не справляется.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Отдельно про зенкерование и нарезание резьбы. Обе операции идут после сверления тем же станком, и обе требуют вертикального запаса больше, чем нужно сверлу. Метчик с патроном длиннее, а реверс шпинделя при выходе метчика добавляет ход. Функция автоматического реверса есть не у каждой модели, и без нее резьбу нарезают на пониженной скорости вручную. Планируя H, закладывайте самый длинный инструмент цикла, а не первый.
Жесткость на большом вылете и крепление тяжелой детали
Точность падает, и стандарт это признает открыто. ГОСТ 98-83 распространяется на стационарные радиально-сверлильные станки класса точности Н и координатно-сверлильные машины на их базе, и проверку жесткости он предписывает вести в самом невыгодном сочетании положений.
«На максимальном вылете сверлильной головки в верхнем положении рукава» — ГОСТ 98-83, условия испытания на жесткость.
Механика тут простая. Рукав с головкой работает как консоль. Чем дальше головка от колонны, тем длиннее плечо и тем сильнее осевое усилие подачи отжимает конец рукава. Ось шпинделя уходит от вертикали, сверло начинает вести, отверстие получается разбитым по диаметру и слегка конусным по глубине.
Вместе с инструментом растет и нагрузка. Отверстия большого диаметра дают осевое усилие в разы выше, чем сверло на 10 мм, и на предельном вылете именно они первыми показывают увод. Литая чугунная станина гасит колебания массой, поэтому тяжелый станок на том же вылете держит геометрию лучше легкого.
Мощность привода эту проблему не лечит. Более сильный электродвигатель повышает подачу, а рост подачи увеличивает отжатие — и на крайнем вылете вы получите отверстие хуже, а не быстрее.
Отсюда рабочее правило подбора. Не проектируйте регулярную работу на крайнем положении головки. Если расчет показал, что отверстия ложатся ровно на l max, берите следующий типоразмер. Максимальный вылет — это предел возможностей станка, а не режим повседневной обработки.
Та же логика работает на вертикальных машинах. Деталь у самой колонны стоит на податливом краю стола.
Подобранный вылет не работает без крепления. Тяжелую заготовку удерживает не собственный вес, а прижимы: Т-пазы стола, планки со ступенчатыми подпорками, угольники для вертикальных плоскостей, призмы под цилиндрические детали. Момент от сверла растет с диаметром, и на выходе инструмента из металла он скачком меняет знак.
В этот момент незакрепленная плита проворачивается вокруг сверла. Это самая частая причина сломанного инструмента и испорченной заготовки на крупных деталях.
Когда рама длиннее стола, ее свешивают за край и подпирают домкратом или регулируемой опорой под точкой сверления. Опору ставят под отверстие, а не под середину рамы. И держать нужно то место, куда давит шпиндель.
У вертикальных станков есть прием, который добавляет высоты бесплатно. Стол отводят в сторону или поворачивают, а деталь ставят прямо на плиту основания станины. Вылет при этом не меняется ни на миллиметр, а расстояние до шпинделя вырастает на всю высоту стола.
Расчет под конкретную деталь: два разбора
Подбор идет в два шага, сначала горизонталь, потом вертикаль. По горизонтали вылет сверяют с расстоянием от точки сверления до кромки заготовки. Вертикаль складывается из цепочки от стола до торца шпинделя. Ниже два разбора на типовых заготовках участка: чугунном фланце и сварной раме.
Разбор первый: круглый фланец Ø620 мм, отверстие Ø22 в центре, толщина 30 мм.
Считаем вылет. Делим 620 пополам, получаем 310 мм до оси, плюс зазор между колонной и кромкой детали. В таблице ГОСТ 370-93 строка условного диаметра 25 мм дает вылет 320 мм. Формально проходит, фактически кромка фланца встанет вплотную к колонне, и прижим с той стороны поставить будет некуда. Правильный выбор — следующий типоразмер с вылетом 500 мм.
По вертикали фланец проходит с запасом: вся цепочка набирает около 350 мм против 500 мм по строке Ø25.
Вывод по детали: по диаметру хватает станка на 25 мм, по вылету нужен на 50 мм. Выбор идет по вылету.
Разбор второй: сварная рама 2400 × 900 мм, 40 отверстий Ø18 по периметру, самое дальнее от кромки на 450 мм.
Геометрически вертикальный станок с вылетом 500 мм дотягивается до каждого отверстия. Дальше начинается арифметика операций. Раму весом в несколько сотен килограммов придется переставить сорок раз, и каждая перестановка — это выверка по разметке заново.
Ту же раму радиальный станок берет с одной установки. Рама ложится по диагонали к рукаву, все 40 точек попадают в кольцо между наименьшим и наибольшим вылетом, головка объезжает их поворотом рукава. Разница не в возможности просверлить, а в числе установок.
Окупается радиальная схема не от диаметра сверла, а от массы заготовки и числа отверстий. Подробный разбор классов станков под разные задачи — тема отдельной статьи этого блога; суть в другом: вылет и число установок связаны напрямую.
Чек-лист замеров детали перед выбором модели станка
Замеры снимают с самой крупной детали из тех, что пойдут в работу, а не со средней. Станок берут под максимум партии, иначе через полгода он упрется в первую же нестандартную заготовку. Семь цифр ниже закрывают обе геометрии, горизонтальную и вертикальную, и заодно скажут, нужен ли ремонтному участку кран под загрузку. Порядок такой:
- Наибольший габарит заготовки в плане, длина и ширина.
- Расстояние от каждой точки сверления до ближайшей кромки; из них берется максимум.
- Расстояние от точки сверления до противоположной кромки, если деталь придется класть только одной стороной.
- Высота детали вместе с подкладкой под сквозное отверстие.
- Наибольший диаметр отверстия и длина самого длинного инструмента цикла с патроном.
- Глубина сверления, чтобы сверить с ходом пиноли.
- Масса заготовки — она решает, кто ходит к кому: деталь к станку или станок к детали.
Ошибки, на которых теряют деньги при выборе:
- Берут станок по диаметру сверла и обнаруживают, что деталь не подлезает под шпиндель. Диаметр 50 мм при вылете 500 мм не помогает заготовке шириной 1200 мм.
- Считают вылет по габариту детали вместо расстояния до кромки. Двухметровая балка с отверстием в 100 мм от края спокойно ложится на станок со скромным вылетом.
- Забывают про мертвую зону радиального станка и ставят деталь по центру колонны.
- Меряют высоту детали, но не длину сверла с патроном, и упираются в потолок по размеру H.
- Планируют постоянную работу на максимальном вылете, а потом удивляются разбитым отверстиям.
- Сравнивают модели по мощности и скорости вращения шпинделя, когда задачу решает геометрия, а не привод.
Частые вопросы
Ниже вопросы, которые при подборе задают чаще остальных: про домашний формат, про разницу с фрезерной обработкой, про цены и про отгрузку. Ответы касаются геометрии станка, а не паспортов конкретных машин. Фид поставщика меняется каждый месяц, а правило подбора по вылету остается прежним годами.
Какой сверлильный станок купить для дома или небольшой мастерской?
Для домашней мастерской берут настольный станок. Заготовки там помещаются в руку, и вылета в 160–200 мм хватает. По каталогу сайта на 03.09.2026 цена в разделе настольных начинается от 110 000 ₸ при медиане 314 210 ₸. Смотреть надо на вылет и высоту до стола, а не на заявленный максимальный диаметр сверления.
Чем сверлильный станок отличается от фрезерного по этому параметру?
У фрезерного станка деталь перемещается вместе со столом по двум координатам, поэтому рабочая зона задается ходами стола, а не вылетом. У сверлильного стол неподвижен по горизонтали, и вылет остается жестким ограничением. Промежуточный вариант — Сверлильно-фрезерные станки, где к сверлильной схеме добавлен координатный стол.
Как проверить вылет у станка с рук на olx.kz или в интернет-магазине?
В объявлении на olx.kz вылет не указывают почти никогда. А продавец называет диаметр сверления и мощность. Спросите заводское обозначение модели и откройте ее паспорт, там размер стоит в таблице основных данных. При осмотре меряйте рулеткой от колонны до оси патрона, а на подержанной машине проверьте люфт пиноли и наличие сервиса в вашем городе.
Какая цена на сверлильные станки в Казахстане и от чего она зависит?
По нашему каталогу на 03.09.2026 в 392 позициях разброс идет от 2 000 до 25 422 100 ₸ при медиане 525 170 ₸; цена указана у 321 позиции. Главный ценообразующий фактор для крупных машин — как раз вылет и собственная масса машины. Условия оплаты и текущая стоимость конкретной модели уточняются в разделе каталога.
Где купить сверлильный станок в Казахстане и как его довезут?
СверлоПром работает из Павлодара и поставляет оборудование по всему Казахстану, включая Алматы и Астану. Доставка идет транспортными компаниями СДЭК, DPD, ПЭК, «Деловые линии» и собственным транспортом; гарантия и комплектация оговариваются по конкретной позиции. Радиально-сверлильный станок весом в несколько тонн требует отдельного расчета разгрузки.
Меняет ли ЧПУ ситуацию с вылетом?
Не меняет. Числовое управление автоматизирует перемещения и координаты отверстий, но физическая геометрия станка остается прежней. Рукав не удлиняется от программы. Станки с ЧПУ в каталоге стоят отдельным разделом, и подбирают их по тем же двум размерам — вылету и высоте.
Пришлите чертеж детали или три цифры с рулетки: габарит в плане, расстояние от дальнего отверстия до кромки и высоту заготовки. Мы подберем по ним подходящий раздел каталога сверлильный станок и посчитаем поставку по Казахстану.