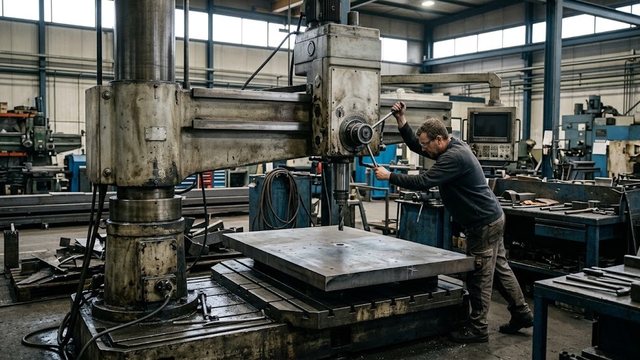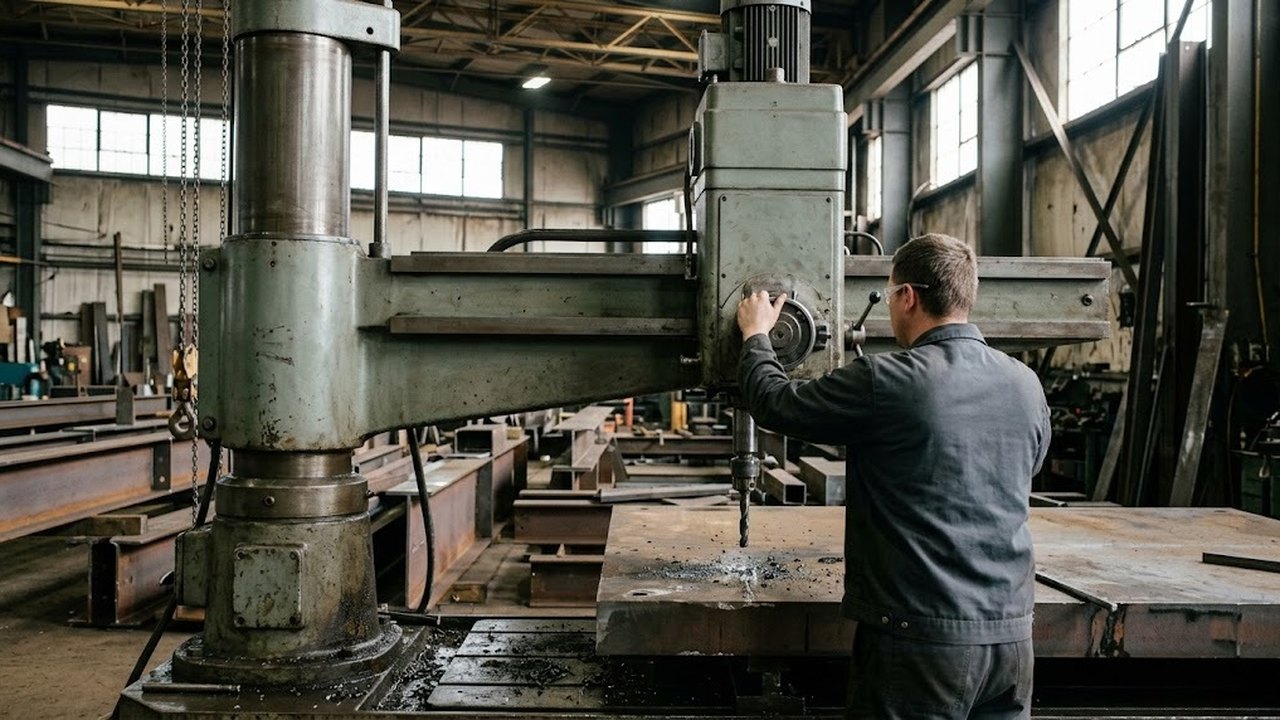
Радиально-сверлильный станок сверлит отверстия в заготовке, которая лежит на месте, пока шпиндель выезжает в нужную точку. Ниже разобраны узлы такого станка, принцип работы, граница с вертикальным исполнением и параметры, по которым машины сравнивают. Цифры взяты из паспортов двух станков одной серии, малого RD1000x40 и крупного RD2000x63, и показывают, как параметры растут с размером.
Назначение: отверстия в тяжелых и громоздких деталях
Радиальная конструкция нужна в машиностроении там, где заготовку трудно сдвигать: корпус редуктора, плита, сварная рама. Деталь зажата на плите или столе, а инструмент подводят к каждому отверстию по очереди. На вертикально-сверлильном станке шпиндель стоит на месте, и под него подвигают заготовку.
В руководстве производителя назначение записано списком: сверление, зачистка, развертывание и нарезание резьбы метчиком, а при определенных условиях и расточка отверстия. Для резьбы и для малых диаметров нужны разные частоты вращения, поэтому диапазон оборотов сверяют с диаметром сверла и с резьбой.
Радиально-сверлильные станки
Весь раздел →
Станок радиально-сверлильный STALEX RD2500x80

Станок радиально-сверлильный STALEX RD2000x63

Станок радиально-сверлильный STALEX RD820x40
Устройство: плита, колонна, рукав и головка
Прочное основание с плитой несет колонну с неподвижной внутренней частью. Это поворотный узел: вокруг колонны разворачивается консоль, которую в паспортах называют рукавом. Угол поворота консоли у RD1000x40 и RD2000x63 составляет 360°. Отдельный мотор поднимает и опускает консоль по колонне, у RD2000x63 ход подъема равен 800 мм. По консоли ездит шпиндельная головка с коробкой скоростей и подач, ее перемещение у RD2000x63 равно 1600 мм.
| Узел | Что делает | Что смотреть в паспорте |
|---|---|---|
| Плита основания | Держит заготовку или приспособление | Размер рабочей поверхности, у RD2000x63 1700х1230 мм |
| Колонна | Задает ось поворота | Тип зажима колонны |
| Поворотная консоль | Перемещает головку по дуге и по высоте | Вылет, ход подъема |
| Шпиндельная головка | Вращает и подает инструмент | Конус, обороты, подачи, ход шпинделя |
У RD2000x63 зажимы головки, консоли и колонны гидравлические. В паспорте RD1000x40 сказано, что головку и колонну можно зажимать или разжимать одновременно либо по отдельности.
Подобрать оборудование под вашу задачу
Принцип работы и порядок наведения на отверстие
Типовая схема такая. Оператор разжимает колонну и консоль, разворачивает консоль, подводит головку и совмещает сверло с центром отверстия. Такое позиционирование повторяется для каждого отверстия. Затем он зажимает консоль на колонне, а головку на консоли, фиксируя положение, и только после этого включает подачу.
Радиально-сверлильные станки
Весь раздел →
RV-32V радиально-сверлильный станок

RV-40V радиально-сверлильный станок

RV-32 радиально-сверлильный станок
Зажим стоит перед подачей, потому что незажатая консоль смещается под реакцией подачи и крутящим моментом. Паспорт RD1000x40 задает проверку зажима числами. Колонна не должна смещаться под вертикальным усилием 1000 Н, а пластинчатый щуп 0,04 мм не должен заходить в зазор зажатого соединения глубже 20 мм.
Радиальный, вертикальный и магнитный станок
Три типа станков закрывают разные задачи, и граница между ними проходит по весу и размеру заготовки.
| Тип | Что движется | Для какой заготовки |
|---|---|---|
| Вертикально-сверлильный станок | Заготовка по столу | Деталь, которую оператор переставляет рукой или краном без труда |
| Радиально-сверлильный станок | Головка на консоли | Тяжелая деталь с несколькими отверстиями в разных точках |
| Магнитный сверлильный станок | Весь станок | Стальная конструкция, которую неудобно переносить к станку |
Этот станок держится на стальной поверхности достаточной толщины, поэтому его ставят прямо на конструкцию. Универсальным ни один из трех не назовешь: каждый закрывает свою обработку.
Радиально-сверлильные станки
Весь раздел →
ZQJ3116/230 Радиально-сверлильный станок

ZQJ3116A/230 Радиально-сверлильный станок

Станок радиально-сверлильный STALEX RD3100x100
Технические характеристики двух станков серии
Первое число в обозначении RD1000x40 соответствует длине рукава 1000 мм. У RD2000x63 число 2000 совпадает с наибольшим расстоянием от оси шпинделя до колонны. Второе число в обоих названиях дает наибольший диаметр сверления в стали, 40 и 63 мм. У других производителей запись может читаться иначе, поэтому значение чисел проверяют в паспорте.
| Параметр | RD1000x40 | RD2000x63 |
|---|---|---|
| Диаметр сверления в стали | 40 мм | 63 мм |
| Резьба в стали | М27 | М50 |
| Конус шпинделя | Морзе 4 | Морзе 5 |
| Обороты шпинделя | 32–2500 об/мин | 20–1600 об/мин |
| Мощность главного мотора | 2,2 кВт | 5,5 кВт |
| Масса | 1600 кг | ≈ 6765 кг |
У крупного станка диаметр вырос в 1,6 раза, масса в 4,2 раза, мощность в 2,5 раза. Крутящий момент вырос еще заметнее: 200 Нм против примерно 980 Нм (100 кгс·м, расчет по 9,81), то есть в 4,9 раза. Рост диаметра повышает нагрузку на узлы, поэтому при выборе по диаметру сверления смотрят и на момент.
Диапазон оборотов у малой машины шире вверх, у крупной начинается ниже. При минимальных 32 об/мин сверло 40 мм идет со скоростью резания около 4 м/мин по формуле π·D·n/1000, с ростом оборотов скорость растет.
Радиально-сверлильные станки
Весь раздел →
Станок радиально-сверлильный STALEX RD2000x50

Радиально-сверлильные станки АС2532, АС2540 и АС2550

Радиально-сверлильный станок Z3063x16/20A/25
Что значат 2К52 и другие индексы
Отечественные модели названы по индексу ЭНИМС. В индексе вроде 2К52 первая цифра обозначает группу сверлильных и расточных станков, а следующая тип станка в группе. Буква после первой цифры отмечает модернизацию базовой модели, последняя цифра задает условный размер.
Значения параметров берут из паспорта на конкретный экземпляр, а состояние направляющих и зажимов проверяют на месте.
Когда радиальный станок не подходит
Для мелких деталей в серийной обработке тяжелая конструкция с гидравликой избыточна. Партию одинаковых заготовок с кондуктором быстрее обрабатывать на вертикальном станке.
Есть и требования к месту. Паспорт RD1000x40 предписывает выставить металлическую плиту с отклонением не более 0,04/1000 и залить закладные детали цементом, после чего точность регулируют окончательно. Пол цеха должен выдержать массу, указанную выше.
Что проверять при выборе
- Вылет и минимальное расстояние от оси шпинделя до колонны. У RD2000x63 это 2000 и 450 мм: отверстия ближе 450 мм к колонне не достать. Ход головки по консоли в паспорте указан отдельно, рабочую зону считают по расстоянию от оси шпинделя до колонны.
- Расстояние от торца шпинделя до плиты. У RD2000x63 от 400 до 1600 мм, оно ограничивает высоту заготовки вместе с приспособлением.
- Ход шпинделя. У RD2000x63 400 мм, глубокие отверстия делают в несколько проходов.
- Момент и усилие подачи. У RD1000x40 момент 200 Нм и усилие подачи 10000 Н, у RD2000x63 около 980 Нм и 2500 кгс (около 24500 Н, расчет 2500 × 9,81).
- Диапазон оборотов и конус. Подробности о конусах есть в статье про конус Морзе.
- Тип зажима колонны и головки: механический или гидравлический.