Принцип действия любого сверлильного станка прост: подвести вращающееся сверло к точке заготовки и подать его вдоль оси. Виды различаются тем, что переносится для наведения на точку. Ниже разобраны основные виды, чтение индекса и границы, где выбранный вид перестает работать. Режимы резания, заточка инструмента и устройство отдельных узлов остаются за рамками статьи.
Основная характеристика вида: что движется при наведении
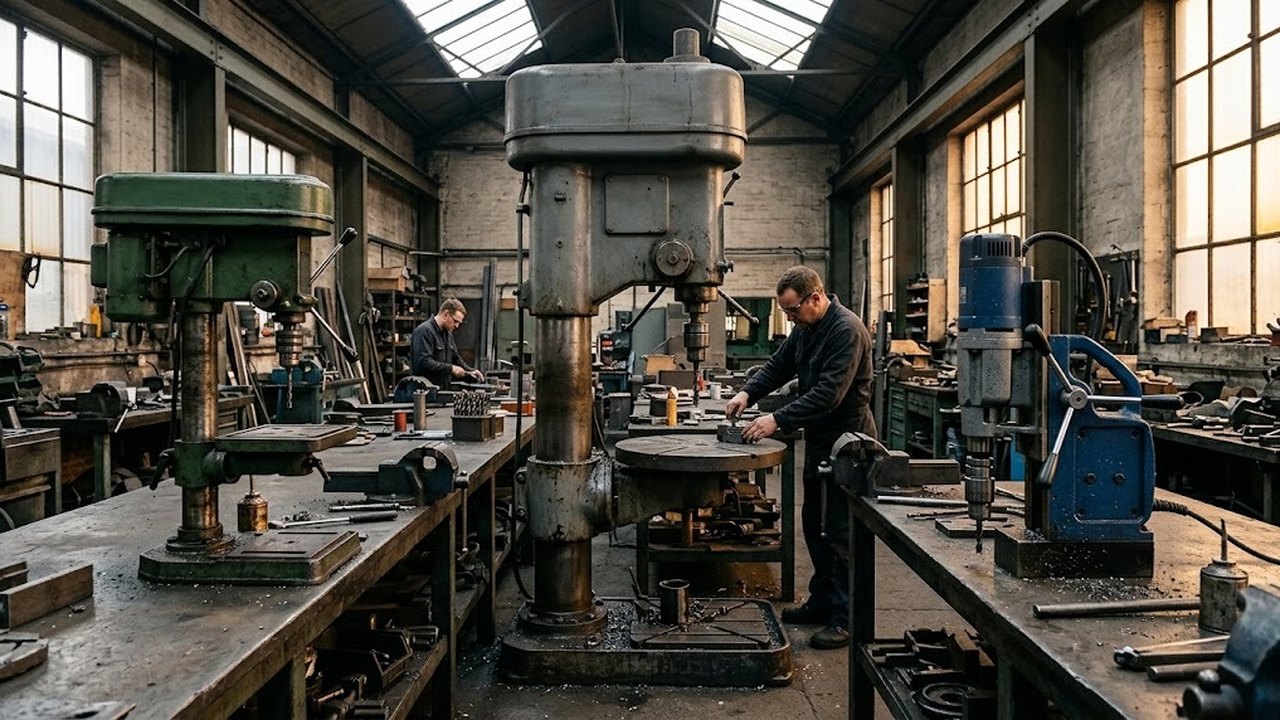
У настольных и вертикальных моделей ось рабочего вала неподвижна, и под нее подводят деталь. У радиальной модели деталь лежит на месте, а головка ходит по траверсе. Магнитную и рельсосверлильную переносят целиком и закрепляют на заготовке.
Этот признак ограничивает массу и габарит детали. Мощность двигателя и крутящий момент ограничивают диаметр отверстия. Привод и подача уточняют класс внутри выбранной схемы, а число шпинделей делит его на одношпиндельные и многошпиндельные исполнения.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Как читается индекс модели по ГОСТ 8-82
Первая цифра индекса отечественного оборудования называет группу: цифра 2 означает сверлильные и расточные. Вторая цифра задает тип. Единица означает вертикально-сверлильный тип, пятерка радиально-сверлильный. Восьмерка соответствует горизонтально-сверлильному типу. Буква после первой цифры отмечает модернизацию базовой машины.
Последние цифры несут числовую характеристику. У вертикальных это наибольший условный диаметр сверления в миллиметрах, так что 2Н135 читается как вертикальная модель на диаметр 35 мм. Буква Ф в конце индекса, например в 2Р135Ф2, обозначает исполнение с числовым программным управлением. Цифра после нее уточняет тип системы. У импортных моделей индексы фирменные, ГОСТ 8-82 к ним не применяется, и тип определяют по паспорту.
Подобрать оборудование под вашу задачу
Настольные и вертикальные виды для мастерской и цеха
Настольный станок ставят на верстак или тумбу, это самый компактный вид и обычный выбор для домашней мастерской. Частоту вращения меняют перестановкой ремня по ступенчатым шкивам, у ряда исполнений плавно, вариатором. Подача ручная. Вертикальная машина собрана на колонне или коробчатой стойке. У нее есть коробка скоростей и механическая подача, а стол поднимают по стойке. Напольное исполнение отличается высотой: на собственном основании машина принимает высокие детали.
У обоих видов границу задает вылет, то есть расстояние от оси рабочего вала до колонны. Отверстие в середине широкого листа такое оборудование не достанет: лист упрется в колонну. Вторая граница задана жесткостью и прочностью стола. Тяжелая заготовка перекашивает его, и ось отверстия уходит от вертикали.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Радиальные сверлильные станки для крупных корпусных деталей
Радиальная машина поднимает и поворачивает траверсу вокруг колонны, а головка перемещается по траверсе. Заготовка стоит на плите или на столе и после установки не двигается. Такая схема окупается в промышленности на корпусах и плитах, где отверстий много и стоят они в разных точках: время переустановки тяжелой детали становится больше времени самой обработки.
Для единичного отверстия в небольшой детали радиальная схема избыточна. Перед сверлением траверсу зажимают на колонне: незажатая траверса отходит под нагрузкой и уводит ось.
Магнитные и рельсосверлильные переносные виды
Магнитная модель крепится к стальной конструкции электромагнитным основанием. Основной инструмент — кольцевые фрезы, которые вырезают кольцо и оставляют внутри керн, поэтому для большого отверстия хватает небольшой мощности. Такую берут, когда деталь нельзя снять с места: балка или колонна в готовой конструкции.
Граница задается магнитом. Основание держится на чистой ферромагнитной поверхности достаточной толщины, а минимальную толщину стали называет паспорт производителя. На алюминии и меди электромагнит не держит, на аустенитной нержавеющей стали тоже. В этих случаях нужен механический или вакуумный зажим. Рельсосверлильные машины предназначены для крепления на рельсе и сверления в шейке отверстий под стыковые соединения.
Специальные виды сверлильных станков под задачу
Горизонтальные модели держат ось отверстия горизонтально. Модели для глубоких отверстий берут длинные заготовки и бывают как горизонтальными, так и вертикальными. Охлаждающую жидкость и вывод стружки у них организуют через сам инструмент. Координатные модели наводят рабочий вал по координатам в плоскости стола с точным отсчетом. Они нужны для кондукторных плит и деталей с жестким допуском на расстояние между отверстиями.
Многошпиндельные машины сверлят несколько отверстий за ход и окупаются на серийных деталях одного рисунка. Присадочные собирают сверлильные головки в ряд и предназначены для мебельных щитов из древесных плит. У настольных сверлильно-фрезерных исполнений стол крестовый. Узел вращения у них рассчитан на осевую подачу, и боковая нагрузка фрезерования изнашивает его быстрее и сокращает срок службы, поэтому режимы там берут легкие. Обработка контуров относится к фрезерным машинам.
Настольные сверлильно-фрезерные
Весь раздел →
Настольный фрезерный станок Универсальный сверлильно-фрезерный станок DMIV-50J

Настольный фрезерный станок Сверлильно-фрезерный станок DMIV-45B

Настольный сверлильно-фрезерный станок MMS-20E
Привод, патрон и конус при выборе модели
Привод бывает ступенчатым (шкивы, коробка скоростей) и с плавной регулировкой. Ступенчатый привод обычно проще по устройству, плавный дает удобство при смене материала и диаметра. Для широкого диапазона диаметров ряд оборотов полезнее одной максимальной частоты. Он показывает, как хорошо машина покрывает мелкие и крупные диаметры.
Конус шпинделя связан с диаметром инструмента, который машина способна нести. Совместимость с хвостовиком сверла определяется номером конуса. Размеры конусов Морзе стандартизованы ГОСТ 25557: больший диаметр конуса №2 составляет 17,780 мм, №3 23,825 мм, №4 31,267 мм, №5 44,399 мм. Крупный конус принимает сверла с конусным хвостовиком без патрона. Переходная втулка позволяет поставить в него сверло с меньшим конусом. Патрон добавляет соединение и вносит свое биение, и это заметно при малом диаметре и точном отверстии.
Сводка видов и границ применимости:
| Задача | Подходящий вид | Граница применимости |
|---|---|---|
| Серия мелких деталей на столе | Настольный, вертикальный | Вылет ограничен колонной |
| Много отверстий в одной тяжелой детали | Радиальный | Избыточен для единичных отверстий |
| Готовая стальная конструкция | Магнитный | Нужна ферромагнитная основа |
| Длинная заготовка с осевым отверстием | Для глубоких отверстий | Требует подачи жидкости через инструмент |
| Отверстия по координатам | Координатный | Ход по осям и размер стола |
| Мебельные панели | Присадочный | Рассчитан на древесные плиты |
Максимальный диаметр и покупка под металл заготовки
Максимальный диаметр сверления указан в паспорте для марки стали, названной в том же паспорте. В нержавеющей и закаленной стали предел ниже, и диаметр нужно смотреть вместе с вылетом и ходом шпинделя: большой диаметр при коротком ходе глубокого отверстия не даст. Материал заготовки задает и частоту вращения, и диаметр сверла, который реально потянет мотор.
Виды пересекаются, и универсальности одного вида на все задачи не бывает. Бывают настольные машины с ЧПУ и вертикальные с координатным столом. Выбирать по названию класса нельзя. Сначала задают металл заготовки, диаметр, глубину и массу детали. Затем сверяют их с технической характеристикой в паспорте по вылету, ходу шпинделя, приводу и конусу.