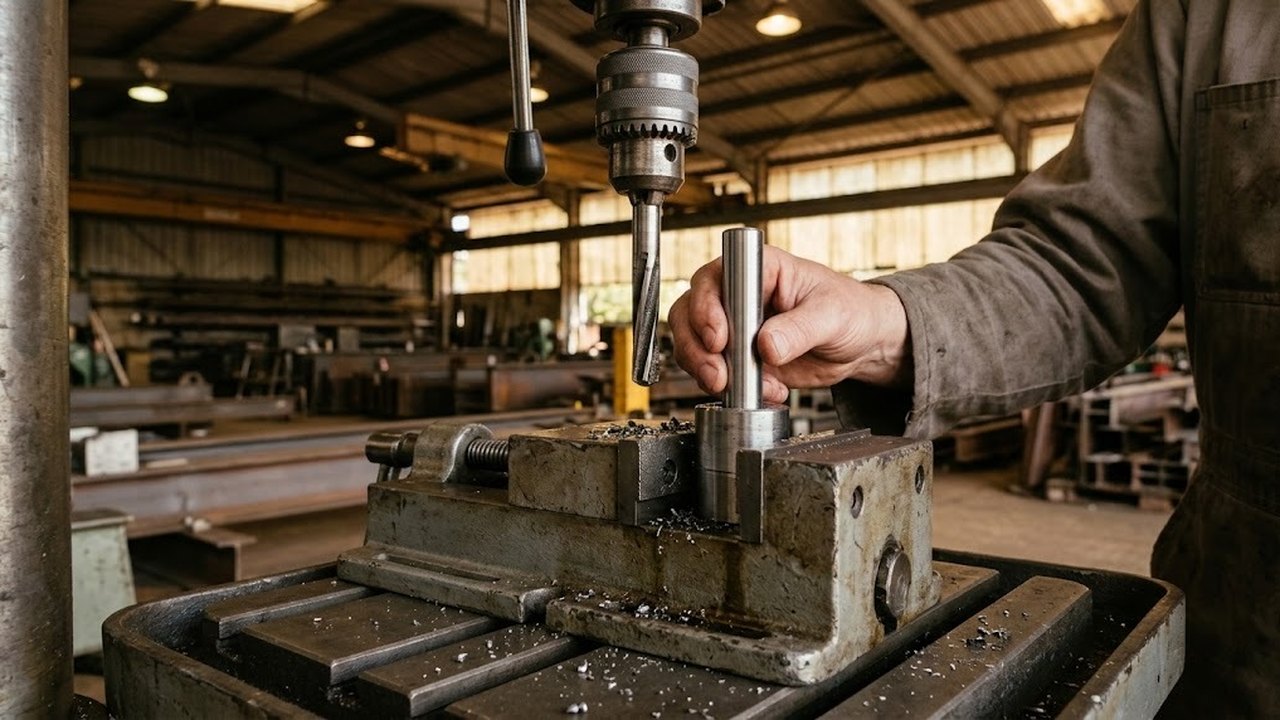
Обозначение на чертеже задает зону, в которую обязан попасть диаметр готового отверстия. Ниже разобрано, как читать эту запись, сколько микрометров она разрешает и какие посадки с ней бывают. Вторая половина статьи про цех: каким маршрутом обработки получают такую точность и что в сверлильном станке ее ограничивает. Чертежи вала и расчет сборочных размерных цепей сюда не входят.
Как читать запись H7
Буква показывает положение поля допуска относительно номинального диаметра. Заглавная H относится к охватывающей детали и означает нижнее отклонение, равное нулю: диаметр отверстия может только вырасти от номинала. Цифра 7 называется квалитетом и задает ширину поля. Чем меньше число, тем уже поле и дороже обработка.
Запись «Ø25 H7» читается так: размер не меньше 25,000 мм и не больше 25,021 мм. Правила построения полей и таблицы значений собраны в ГОСТ 25346-89, он соответствует ISO 286-1.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Сколько микрометров дает H7
Ширина поля одного квалитета растет вместе с номинальным размером. В таблице значения из стандартного ряда по интервалам.
| Интервал диаметров, мм | Ширина поля IT7, мкм |
|---|---|
| от 6 до 10 | 15 |
| от 10 до 18 | 18 |
| от 18 до 30 | 21 |
| от 30 до 50 | 25 |
| от 50 до 80 | 30 |
Граница интервала попадает в нижний из двух соседних. Отверстие 30 мм принадлежит интервалу от 18 до 30, а 31 мм уже интервалу от 30 до 50.
На 25 мм вся зона занимает 21 микрометр. Достаточно небольшого увода или разбивания, чтобы размер вышел за верхнюю границу.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Посадки в системе отверстия
Система отверстия держит размер охватывающей детали постоянным, а характер соединения задает вал. Это удобно для цеха: отверстие обрабатывают одним комплектом развертки и калибра, а вал подгоняют точением или шлифованием. В таблице четыре распространенные посадки.
| Посадка | Тип | Как собирается |
|---|---|---|
| H7/g6 | с зазором | малый зазор, вал свободно проворачивается и скользит |
| H7/h6 | с зазором | очень малый зазор для точного центрирования |
| H7/k6 | переходная | зазор или натяг ничтожны, собирается мягким молотком |
| H7/s6 | с натягом | средний натяг, запрессовка с большим усилием или с нагревом |
Для переходной посадки можно посчитать крайние случаи. Для размера 50 мм поле отверстия лежит от 0 до +25, а вал k6 от +2 до +18 микрометров. Наибольший зазор составит 25 − 2 = 23, наибольший натяг 18 − 0 = 18. Пары деталей из одной партии собираются то с зазором, то с натягом, и это норма для такой посадки.
Маршрут обработки: сверло, затем развертка
Одно сверло не обеспечивает такую точность на металле: на результат влияют износ кромок и увод сверла. Рабочий маршрут состоит из сверления с недоразмером и чистового прохода разверткой. Зенкерование ставят между ними, когда нужно выровнять форму и убрать неравномерный припуск.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Слишком большой припуск сокращает срок жизни развертки. По справочным рекомендациям он должен быть меньше 0,2 мм для мягких материалов и меньше 0,13 мм для твердых. Увеличивать просверленное отверстие больше чем на 5% его диаметра не советуют. Для диаметра 20 мм это 20 × 0,05 = 1 мм, а реальный припуск под развертку в разы меньше.
Пример точности из справочника: развертывание выдерживает допуск от 0 до +0,02 мм, это 20 мкм. На диаметре 25 мм поле равно 21 мкм. Разброс диаметров после развертки в хороших условиях занимает поле почти целиком, и запас на износ инструмента и погрешность измерения почти исчерпан. Поэтому для Ø25 H7 нужен свежий инструмент и стабильный режим, а на отверстии 10 мм требования еще строже.
Что в станке мешает выдержать допуск
Результат развертывания определяет не только квалитет инструмента, но и жесткость всей цепочки от шпинделя до заготовки. Основные источники ошибки перечислены ниже.
- Биение шпинделя и патрона. Развертка с плавающей оправкой компенсирует небольшое смещение осей, а жесткая установка в патрон передает его в размер.
- Несоосность развертки и просверленного отверстия. Лучше обрабатывать оба перехода за одну установку без съема заготовки.
- Подача и охлаждение. В справочных данных при непрерывной подаче СОЖ диаметр вышел больше развертки примерно на 0,0025 мм в 75% случаев. Сухое развертывание названо плохо повторяемым по размеру, повторяемость около 20%.
- Тепло. Размеры поля допуска приведены для температуры 20 °C по ISO 1. Горячая заготовка после сверления при измерении показывает завышенный размер, а после остывания отверстие сузится.
Для станка отсюда следуют критерии выбора. Для вертикально-сверлильных и радиально-сверлильных станков с развертыванием в паспорте смотрят на жесткость колонны и стола, на точность шпинделя и на возможность подать СОЖ в зону резания. Настольные сверлильные станки годятся для малых диаметров и неответственных посадок, при мягких требованиях к допуску. Для серии одинаковых отверстий применяют координатный стол или кондуктор: они задают положение, но размер определяет инструмент.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Чистота поверхности и контроль
Развернутая поверхность имеет шероховатость Ra от 0,25 до 0,64 мкм. Требуемую шероховатость задает чертеж, и если она ниже, ставят хонингование или алмазное выглаживание.
Контролируют диаметр калибром-пробкой с проходной и непроходной сторонами. Проходная сторона должна входить без усилия, непроходная не должна входить вовсе. Для единичных деталей берут индикаторный нутромер, настроенный по кольцу или блоку концевых мер. Измерять нужно в нескольких сечениях по длине отверстия и во взаимно перпендикулярных направлениях: овальность или конус могут выйти за поле допуска при правильном среднем диаметре.
Когда H7 не требуется
Квалитет 7 заказывают под подшипниковые посадки, фиксирующие штифты, направляющие втулки и сопрягаемые корпусные детали. Для крепежных отверстий под болт хватает грубых квалитетов, а ужесточение допуска без причины превращает операцию в отдельный технологический переход с разверткой, калибром и повышенным браком. Решение о посадке принимает конструктор по условиям сборки, а технолог проверяет, достижима ли она на имеющемся станке.