Статья разбирает устройство сверлильного станка по узлам и цепям движения: что стоит на станине, как вращение доходит от двигателя до рабочего конца и откуда берется осевая подача. Режимы резания, охлаждающая жидкость, подбор оснастки и правила безопасной работы описаны в отдельных статьях сайта, здесь они упомянуты одной фразой.
Назначение сверлильных станков и операции
Металлообрабатывающая машина предназначена для сквозных и глухих отверстий в сплошном материале. В описании вертикального станка 2Н135 с наибольшим диаметром отверстия 35 мм перечислен весь набор операций: сверление, рассверливание, зенкерование, зенкование, развертывание и нарезание резьбы машинными метчиками.
Все операции обработки отверстий опираются на одну кинематику. При самом сверлении рабочий вал (шпиндель) с режущим инструментом вращается и подается вдоль оси, а заготовка закреплена. Меняются режущий инструмент и частота вращения, узлы остаются прежними. Устройство машины одинаково при обработке отверстий в изделиях любой серии: серийное производство и единичная сборка используют одни узлы. Зенкер, развертку и метчик подбирают под размер отверстия и обрабатываемый металл.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Глубина сверления ограничена ходом гильзы: пока вал не выдвинут на полную длину, отверстие глубже не уходит. В глубоких отверстиях стружка забивает канавки, и инструмент периодически выводят наружу. Для серийного производства берут станки с автоматической подачей, для единичных заказов хватает ручной.
Конструкция вертикально-сверлильного станка и узлы
Классическая компоновка такая: основание, на нем стойка, по вертикальным направляющим стойки ходит стол, выше стола расположена головка. В головке находятся коробки скоростей и подач. Названия узлов у производителей различаются: стойку называют колонной, головку бабкой, основание фундаментной плитой. В паспорте сверяют перечень узлов и их назначение.
Узлы вертикального станка и их задачи
| Узел | Что выполняет | На что смотреть |
|---|---|---|
| Основание и стойка | Держат нагрузку подачи, задают положение оси | Жесткость, размер плиты под заготовку |
| Стол | Несет заготовку или тиски, перемещается по стойке | Вертикальный ход, способ фиксации |
| Головка | Содержит коробки скоростей и подач | Число ступеней, способ переключения |
| Шпиндель | Вращает оснастку, выдвигается вдоль оси | Конус, ход, тип опор |
| Электродвигатель | Дает мощность на главное движение | Мощность, наличие реверса |
Основание и стойка вместе образуют станину. Точность положения оси зависит от жесткости этой пары и от фиксации стола. Если ось уходит в сторону или стол вибрирует, причину ищут сначала здесь.
Подобрать оборудование под вашу задачу
Принцип работы и главное движение
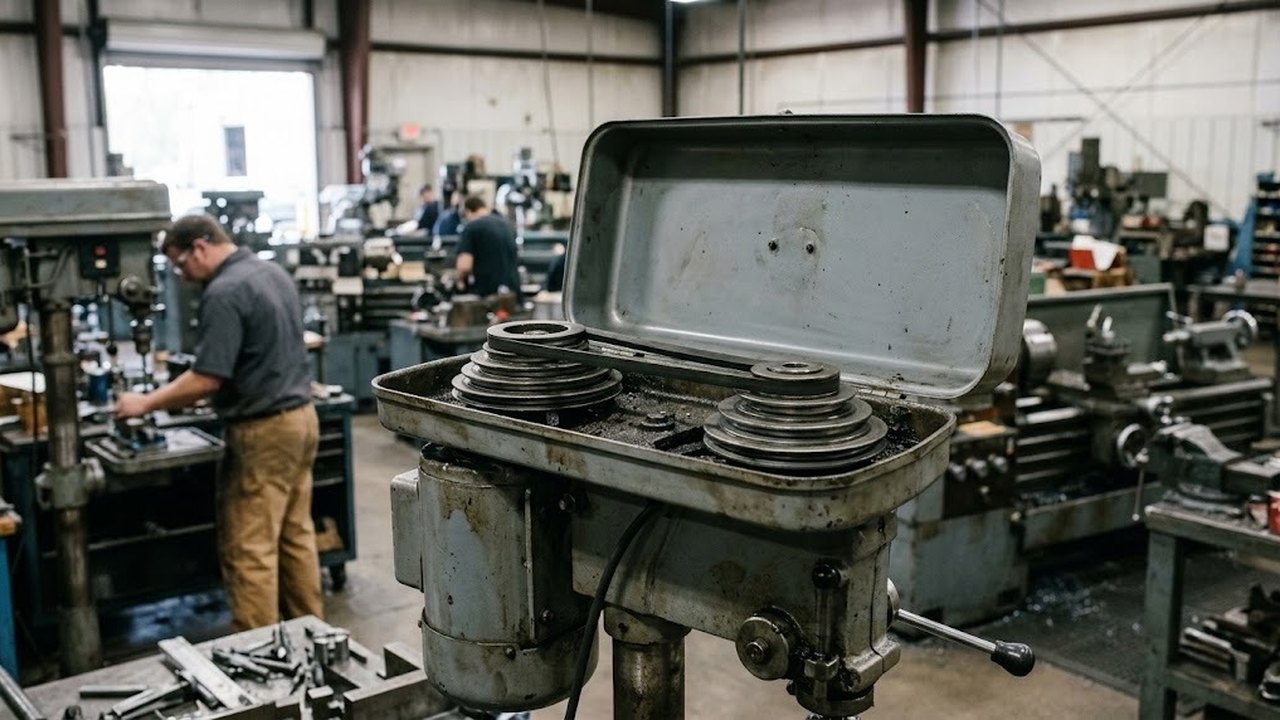
Главное движение одно: вал вращается вокруг своей оси. Цепь начинается на двигателе и заканчивается на рабочем конце. На настольных станках ее чаще собирают ремнем и ступенчатыми шкивами. На производственных вертикальных станках ставят коробку скоростей с зубчатыми передачами. Число ступеней ограничено, поэтому нужную частоту подбирают из ряда.
Частота зависит от размера обработки. Скорость резания считается по формуле v = π·D·n / 1000, где D размер отверстия в миллиметрах, n частота в оборотах в минуту. При D = 10 мм и 1000 об/мин скорость равна около 31,4 м/мин. Та же скорость при D = 20 мм требует примерно 500 об/мин. Одной ступени для всех отверстий не хватает, и пределы ряда определяют, какие размеры станок обработает с нормальной стойкостью.
Реверс двигателя упрощает вывод метчика: обратное вращение выкручивает его из резьбы. Без реверса ставят резьбонарезной патрон с реверсом хода, он выводит метчик за счет собственного механизма.
Подача и кинематическая схема
Подача задается в миллиметрах на оборот: один оборот вала дает перемещение S мм. На станках с механической подачей она берется от того же вала, поэтому цепи вращения и подачи связаны. При подаче 0,1 мм/об и 1000 об/мин рабочий конец углубляется на 100 мм/мин. При росте оборотов и прежней подаче на оборот скорость углубления растет пропорционально.
В большинстве конструкций гильза перемещается через зубчатую рейку. Ручной штурвал с муфтой дает ускоренный подвод и отвод, отдельные рукоятки двигают бабку и стол по стойке. На станках с автоматической подачей вместо руки работает механизм подачи в головке. На ручных настольных моделях подачу задает рука оператора через рычаг, и связь с оборотами там отсутствует.
Кинематическую схему читают по двум цепям. Главное движение записано как «обороты двигателя → обороты вала», подача как «один оборот → подача на оборот». Ступень подачи выбирают по размеру сверла и обрабатываемому материалу.
Гильза, конус Морзе и посадка оснастки
Вал вращается в гильзе на подшипниках, гильза выдвигается вдоль оси. На нижнем конце выполнено коническое гнездо под хвостовик с конусом или под патрон на оправке. Подробности об опорах, пружине возврата и конусах разобраны в статьях сайта о шпинделе сверлильного станка и о конусе Морзе.
Размеры конусов Морзе в сверлильных станках
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
| Конус | Больший диаметр, мм | Конусность |
|---|---|---|
| КМ2 | 17,780 | 1:20,020 |
| КМ3 | 23,825 | 1:19,922 |
| КМ4 | 31,267 | 1:19,254 |
Конусность близка к 1:20, поэтому хвостовик держится в гнезде трением. Размер конуса в паспорте задан для конкретной модели, его сверяют с хвостовиком оснастки. Переходные втулки добавляют еще одну сопрягаемую пару, а с ней и возможное биение.
Классификация, типы и виды: радиальные и горизонтальные
Базовые узлы повторяются, меняется то, что стоит неподвижно и что перемещается в работе.
Компоновка основных типов сверлильных станков
| Тип | Что неподвижно | Что перемещается |
|---|---|---|
| Настольный | Станок на верстаке, заготовка в тисках на столе | Вал в гильзе, головка по колонне только при наладке |
| Вертикальный на стойке | Станок и заготовка на столе | Вал в гильзе, головка и стол по стойке только при наладке |
| Радиальный | Колонна и заготовка на плите | Бабка по рукаву, рукав вокруг колонны |
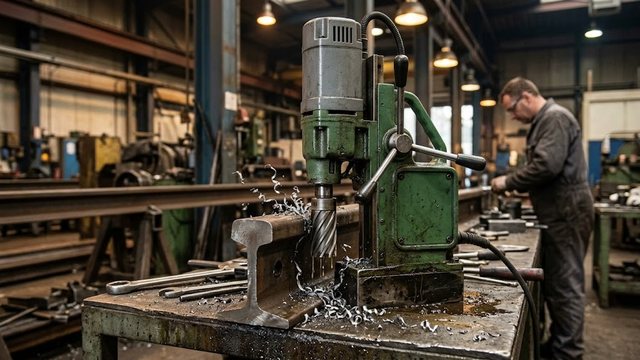
| Магнитный | Станок на заготовке, прижатый электромагнитной подошвой | Вал с головкой по направляющим |
Радиальный сверлильный станок используют для тяжелых заготовок: сдвигать их под вал неудобно, и режущий инструмент подводят к размеченному отверстию. Многошпиндельные станки ведут отверстия сразу несколькими шпинделями, горизонтально-сверлильные работают с осью вдоль пола. Классификация и области применения этих групп описаны в статье о видах сверлильных станков.
Что проверить по узлам при выборе
Основное правило выбора: подобрать модель под размер изделия. Параметры узлов различаются, и зависимость от модели видна в паспорте. В паспорте смотрят наибольший размер отверстия, вылет, ход вала, конус, число ступеней частот, расстояние до стола и наличие реверса. Наибольший размер из паспорта задает верхнюю границу для привода и жесткости: у предела станок работает на низких оборотах.
Тип выбирают по заготовке. Для мелких деталей и единичных отверстий подходят настольные сверлильные станки. Для серийного производства деталей среднего размера годятся вертикально-сверлильные станки. Крупные корпуса удобнее обрабатывать на радиально-сверлильных станках, а конструкции на месте монтажа сверлят магнитными сверлильными станками.