Трубная коническая резьба и цилиндрическая трубная резьба используются в соединениях, через которые идет жидкость или газ. Их нарезают на штуцерах и корпусах гидроблоков. Ниже даны размеры семейств G и R по ISO и американского NPT и то, что из них следует для отверстия под нарезание. Метрическая резьба и общий порядок работы метчиком здесь только упоминаются.
Маркировка и стандарты трубной резьбы
Буква G обозначает цилиндрическую трубную резьбу по ISO 228, наружную и внутреннюю. Стандарт описывает соединения без герметичности по профилю, уплотнение дает прокладка или торец детали. Чертежи по ГОСТ 6357-81 дают этой резьбе ту же букву G.
Буква R относится к конической наружной резьбе по ISO 7. Внутренняя коническая помечается Rc, внутренняя цилиндрическая Rp. Пары R с Rp или Rc герметичны по профилю и допускают сборку без прокладки. Обе резьбы, G и R, имеют угол 55° между боковыми гранями и входят в семейство BSP. Профиль симметричный, у BSP скруглены и вершины, и впадины. Пример обозначения: G1/2 означает цилиндрическую резьбу с условным проходом в полдюйма. Левый ход у трубных соединений встречается редко и помечается добавкой LH.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
NPT, американская коническая резьба, имеет угол профиля 60°. Цифра после буквы называет номинальный проход трубы в дюймах. Диаметр нарезки она не задает: у NPT 1/2 диаметр трубы равен 21,336 мм, а половина дюйма составляет 12,7 мм.
Размер резьбы G и R: шаг и диаметр
Шаг и число витков на дюйм у конической R и внутренней Rp такие же, как у G соответствующего размера. Данные таблицы относятся к цилиндрической резьбе G. Наружный диаметр измеряют по вершинам витков, малый по впадинам.
| Размер | Витков на дюйм | Шаг, мм | Наружный диаметр, мм | Малый диаметр, мм |
|---|---|---|---|---|
| 1/8 | 28 | 0,907 | 9,728 | 8,566 |
| 1/4 | 19 | 1,337 | 13,157 | 11,445 |
| 3/8 | 19 | 1,337 | 16,662 | 14,950 |
| 1/2 | 14 | 1,814 | 20,955 | 18,631 |
| 3/4 | 14 | 1,814 | 26,441 | 24,117 |
| 1 | 11 | 2,309 | 33,249 | 30,291 |
Теоретическая высота профиля, то есть глубина резьбы, составляет 0,6403 шага, потому что вершины и впадины скруглены. У G1/2 она равна 1,161 мм, а разность наружного и малого диаметров, 2,324 мм, вдвое больше. Если замер заметно выходит за такую разность, деталь изношена, замерена с ошибкой либо относится к другому семейству.
Подобрать оборудование под вашу задачу
Как пересчитать резьбу из дюймов в миллиметры
Метрическая описывается диаметром и шагом в миллиметрах. Дюймовая задается количеством витков на дюйм, и шаг получают делением 25,4 мм на это количество. Так рассчитан столбец шага в первой таблице.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Тот же расчет для американских значений дает шаг 0,941 мм при 27 витках, 1,411 мм при 18 витках и 2,209 мм при 11,5 витка. По шагу и диаметру определяют семейство, а обозначение в дюймах находят по таблице.
Размеры NPT и отличие от BSP
Конусность одинакова у NPT и у R: диаметр растет на 1 мм на каждые 16 мм длины. Половина угла конуса составляет около 1°47′. Значения ниже даны по наружному диаметру трубы.
| Размер | Витков на дюйм | Диаметр трубы, мм |
|---|---|---|
| 1/8 | 27 | 10,287 |
| 1/4 | 18 | 13,716 |
| 3/8 | 18 | 17,145 |
| 1/2 | 14 | 21,336 |
| 3/4 | 14 | 26,670 |
| 1 | 11,5 | 33,401 |
У размеров от 1/8 до 3/8 и у размера 1 количество витков на дюйм в двух семействах разное. Их различает подсчет витков.
Хуже с парами 1/2 и 3/4: по 14 витков в обоих семействах, шаг совпадает. Различают их угол профиля, 55° у BSP и 60° у NPT, а проверяют его шаблоном профиля или резьбовым калибром.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Сверло под внутреннюю резьбу
Для внутренней цилиндрической резьбы G нижняя граница для сверла совпадает с малым диаметром из первой таблицы. Для G1/2 это 18,631 мм. Сверло тоньше оставит лишний металл на вершинах витков, и метчик пойдет с повышенным моментом.
Практически берут ближайший стандартный диаметр сверла чуть выше малого и сверяют его с рекомендацией изготовителя метчика.
Для NPT справочник Briggs для трубных метчиков называет такие сверла под нарезание без развертывания.
| Размер | Сверло, дюйм | Сверло, мм |
|---|---|---|
| 1/8 | 21/64 | 8,33 |
| 1/4 | 27/64 | 10,72 |
| 3/8 | 9/16 | 14,29 |
| 1/2 | 11/16 | 17,46 |
| 3/4 | 29/32 | 23,02 |
Перевод в миллиметры выполнен при 25,4 мм в дюйме. Значения даны до 3/4. Справочники расходятся на десятые доли миллиметра, поэтому для крупных проходов и глубоких отверстий сверло уточняют у производителя метчика.
Нарезка трубной резьбы на сверлильном станке
Сверло дает цилиндрическое отверстие, и таблица выше рассчитана на нарезку прямо в него. Для крупных проходов и глубоких отверстий под Rc или NPT отверстие доводят конической разверткой с конусностью 1:16: в цилиндрическом отверстии метчик по мере углубления режет все более толстый слой. На глубине 20 мм диаметр конуса вырастает на 1,25 мм.
Метчик для конуса работает всей длиной нарезной части, поэтому момент на нем растет с глубиной. Нужен реверс шпинделя, а при подаче вручную еще и резьбонарезной патрон, компенсирующий рассогласование подачи и шага. Жесткая подача, не согласованная с шагом, рвет витки.
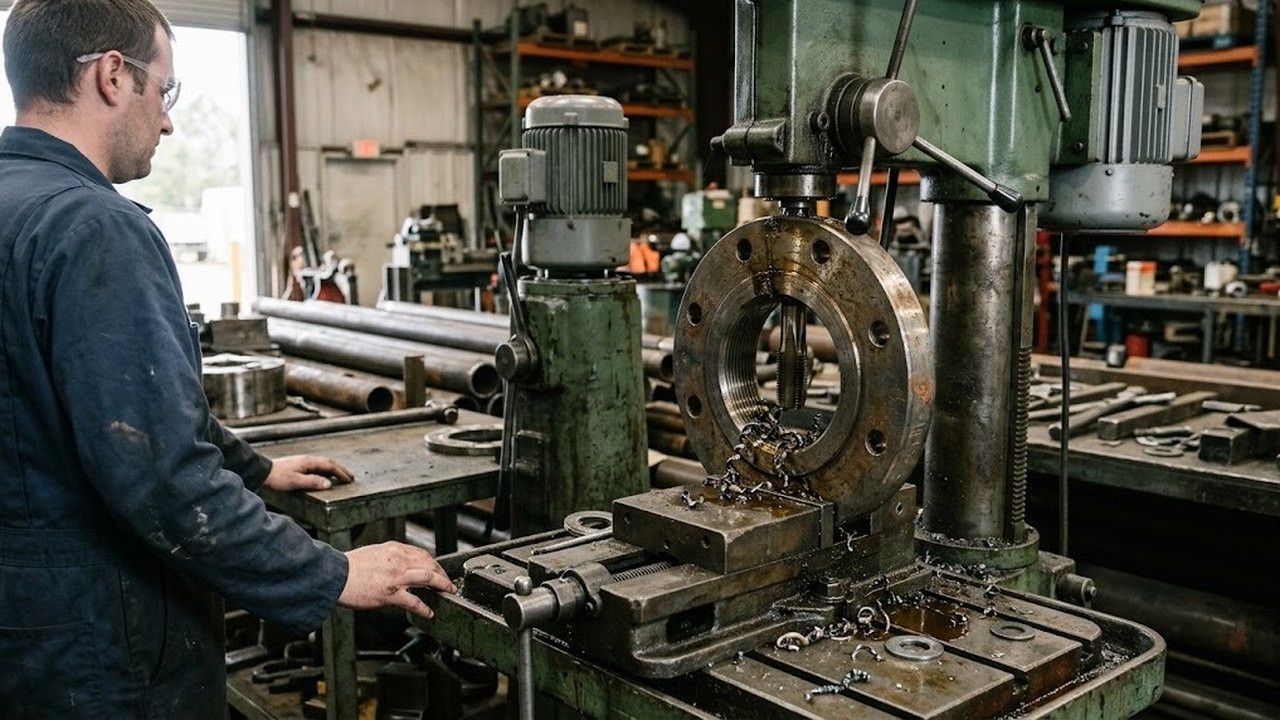
Корпуса, которые удобно ставить на стол, обрабатывают на вертикально-сверлильных станках. Сверло и метчик проходят там за одну установку соосно, при необходимости с разверткой.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
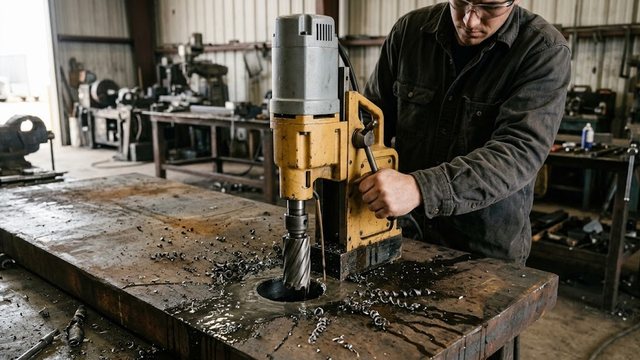
Крупные литые корпуса, которые не сдвигают, сверлят на радиально-сверлильных станках. Фланцы и стенки стальных труб на месте берут магнитные сверлильные станки: магнит держит станок на ферромагнитной стали достаточной толщины.
Как не перепутать фитинги G и NPT одного размера
Профили 55° и 60° не совпадают, поэтому плотного контакта по боковым граням у смешанной пары нет, даже когда шаг одинаков. Лента или паста может скрыть зазор, но контакта по граням не создает. Пара G с NPT допустима, только если чертеж ее оговаривает.
Перед нарезкой нужно определить, какое семейство стоит на ответной детали. Размер, записанный на чертеже без буквы, уточняют у конструктора, потому что «1/2 дюйма» допускает прочтения как G, так и NPT.