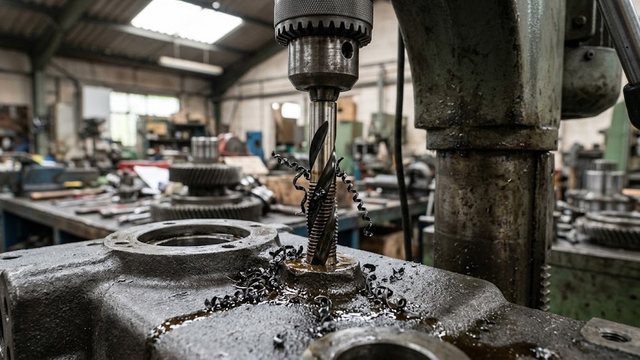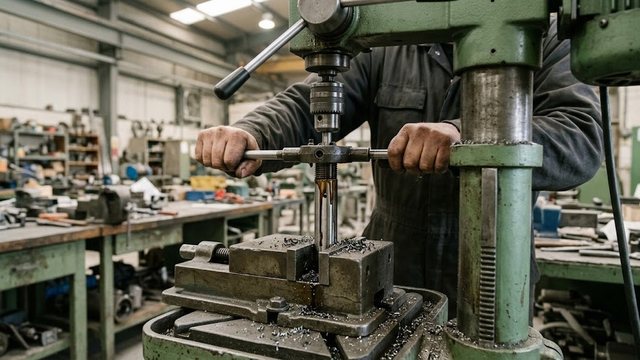
Метчик режет внутреннюю резьбу в отверстии, плашка режет наружную на прутке. Дальше разобрано, чем эти виды резьбонарезного инструмента отличаются по конструкции, заготовке, отводу стружки и работе на станке. Марок и цен инструмента здесь нет.
Какую резьбу режет метчик и какую плашка
Метчик устроен как винт с продольными канавками: им получают внутреннюю нарезку в гайке или в корпусной детали. Плашка устроена как гайка с режущими кромками. Она срезает металл с заготовки и оставляет наружную нарезку болта или шпильки. В мастерских ее называют леркой.
Болт и гайка соединяются при совпадении профиля и шага, поэтому оба инструмента подбираются под одну резьбу. Выбор между ними задает деталь. Нарезка в корпусе, крышке или плите требует метчика, нарезка на оси или шпильке требует плашки.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Обратная замена невозможна по форме. Метчик нельзя навести на пруток, а плашка не войдет в отверстие и не режет изнутри.
| Признак | Метчик | Плашка |
|---|---|---|
| Результат | гайка, нарезка в корпусе | болт, шпилька |
| Заготовка | просверленное отверстие | пруток |
| Форма | винт с канавками | гайка с окнами для стружки |
| Крепление | вороток, патрон | плашкодержатель, вороток |
| Стружка | в глухом отверстии остается в канавках | уходит наружу |
Режущая и калибрующая части
Режущая часть метчика с коническими нитками снимает основной слой, калибрующая часть формирует профиль резьбы и ведет инструмент. Стружечные канавки бывают прямыми и винтовыми. Виды метчиков разобраны в статье о метчике.
У плашки заборная часть занимает 2–3 витка, вся толщина составляет 8–10 витков. Стружечных отверстий от 3 до 6. Наиболее распространены плашки на резьбы диаметром до 52 мм. Цельная модель не регулируется, разрезная и раздвижная (клупповая) подстраиваются винтом.
Корпус короткий, режет небольшим участком за раз, и стружка выходит сквозь отверстия. У метчика в глухом отверстии стружка остается в канавках и у дна, поэтому ее отвод определяет, пройдет ли операция без слома.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Заготовка под метчик и под плашку
Метчик формирует профиль в просверленной детали, он не сверлит. При малом диаметре отверстия инструмент заклинивает и ломается, при большом нитки выходят неполными. Ориентир такой: номинальный диаметр минус шаг. Точные значения для метрической нарезки задает ГОСТ 19257-73, где для каждой резьбы приведены два значения.
| Резьба | Шаг, мм | Номинал минус шаг, мм | ГОСТ 19257-73, мм |
|---|---|---|---|
| M6 | 1 | 5 | 4,95 и 5,00 |
| M8 | 1,25 | 6,75 | 6,70 и 6,75 |
| M10 | 1,5 | 8,5 | 8,43 и 8,50 |
| M12 | 1,75 | 10,25 | 10,20 и 10,25 |
Формула дает ориентир, который в каждой строке совпадает с большим из двух значений ГОСТ. Какое из двух значений брать, определяет поле допуска резьбы по таблице стандарта. Подбор сверла под материал описан в статье об отверстии под резьбу.
Под плашку заготовку из стали берут чуть меньше номинала, точное значение смотрят в справочной таблице. Торец снимают на конус: фаска помогает инструменту войти в металл по оси.
Комплекты, регулировка и износ
Для твердых материалов берут комплект из 2 или 3 штук: черновой, средний и чистовой. Каждый углубляет нитки. Для вязких материалов комплект растет, пример: титановые сплавы, до 5 штук.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Цельная модель работает одна и набирает полную глубину за один проход. Разрезная модель при затяжке винтами пружинит и может менять диаметр в пределах 0,1–0,3 мм, поэтому после настройки нарезку проверяют калибром или контрольной гайкой. Износ виден по рваной нарезке на прутке.
Направление, перекос и брак
Метчик отличается от плашки тем, что его направляет отверстие, и первые обороты задают всю нарезку. Перекос на старте дает косые нитки, а усилие боком ломает хрупкий метчик. Что делать со сломанным инструментом, описано в отдельной статье.
В начале ее ведет только заборная часть по торцу прутка. Если она встала косо, перекос повторится на всей длине. Контролируют перпендикулярность к оси и ровный ход воротка.
Пруток зажимают так, чтобы он не проворачивался: слабое крепление дает вибрацию и рваную нарезку.
Работа на сверлильном станке
Сверлильный станок дает метчику преимущество перед ручной работой: отверстие и нарезка делаются за ту же установку, и оси совпадают. Для вывода инструмента из отверстия нужен реверс шпинделя или резьбонарезной патрон с реверсом. Для станочной работы применяют инструмент из быстрорежущей стали. Подробности операции есть в статье о нарезании резьбы на сверлильном станке.
Сверлильные станки
Весь раздел →
Сверлильный станок BELMASH DP250-16

Сверлильный станок BELMASH DP200-13

Сверлильный станок BELMASH DP380-16/380 (850 Вт, 400 В)
Станок подбирают по детали. Настольные сверлильные станки подходят для малых отверстий и небольших заготовок. Вертикально-сверлильные станки принимают корпуса побольше на стол. Радиально-сверлильные станки нужны там, где корпус тяжелый и неподвижен, а шпиндель подводят к отверстию.
Круглую плашку ставят в плашкодержатель или вороток. Станок при этом задает только вращение и подачу, а точность держится на зажиме прутка.
Когда выбор инструмента не решает задачу
Глухое отверстие требует запаса: у дна остаются заборная часть и скопившаяся стружка, поэтому сверлят глубже, чем нужна нарезка.
Метрический болт и гайка не стыкуются с трубной и дюймовой резьбой. У каждой системы свой счет шага, в миллиметрах или в нитках на дюйм, поэтому инструмент одной системы не нарежет резьбу другой.