Центровочное сверло относится к металлорежущему инструменту и за один проход делает короткое отверстие и обрабатывает вход в него конусом. Ниже разобраны четыре типа из ГОСТ 14952-75, их размеры, твердость и допуски, а затем требования к оборудованию для центровки. Модели и цены в статью не входят: об инструменте сказано то, что подтверждает стандарт.
Назначение и применение центровочного сверла
Первая задача: подготовить центровое отверстие в торце заготовки. В него входит центр задней бабки, и деталь обрабатывается между центрами. Отверстие задает положение детали при вращении, поэтому погрешность этой операции переходит в биение готового вала.
Вторая задача: дать начальную лунку под обычное сверло. Короткий жесткий инструмент не уводит с оси, и следующий инструмент входит в такую лунку уже с направлением. Это снижает увод.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Эта конструкция объединяет две операции. Узкая часть уходит вглубь, конусная формирует рабочую поверхность под центр. Отдельное зенкование после сверления не нужно.
Типы центровочных сверл по ГОСТ 14952-75
Стандарт выделяет четыре типа (п. 1.1), и каждый выпускается в двух исполнениях.
Тип A делает отверстие с углом конуса 60° и без предохранительного конуса. Тип B добавляет предохранительный конус 120° у входа. Тип C рассчитан на конус 75°, предохранительного конуса у него нет. Тип R дает отверстие с дугообразной образующей: его выбирают, когда чертеж или центр требуют такой формы.
| Тип | Угол рабочего конуса | Предохранительный конус |
|---|---|---|
| A | 60° | отсутствует |
| B | 60° | 120° |
| C | 75° | отсутствует |
| R | дугообразная образующая | не задан |
Подобрать оборудование под вашу задачу
Основные параметры: размеры и диаметр
Диаметр сверловочной части d в таблицах стандарта лежит от 0,50 до 10,00 мм. Наружный диаметр D при d = 10 мм достигает 25,00 мм. Общая длина L при росте d с 1 до 10 мм увеличивается втрое: с 33,5 до 103,0 мм.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Предохранительный конус удлиняет тип B. Расчет по тем же таблицам: при d = 1 мм разница с типом A составляет 4 мм (37,5 против 33,5), при d = 10 мм уже 25 мм (128,0 против 103,0). Сверло с хвостовиком в патроне и заготовка должны уместиться в расстояние от шпинделя до стола.
Рабочая часть l у типов A и B одинакова: 1,9 мм при d = 1 мм и 14,2 мм при d = 10 мм. Отверстие поэтому мелкое по глубине: сверло диаметром 10 мм углубляется рабочей частью всего на 14,2 мм.
Материал, твердость и биение
Инструмент делают из быстрорежущей стали. Твердость рабочей части задана по диаметру сверловочной части d: от 63 до 65 HRC до 3,15 мм и от 63 до 66 HRC свыше. У типов A, B и C эта часть имеет обратную конусность от 0,05 до 0,10 мм на 10 мм длины, что снижает трение о стенки отверстия.
Допуски на биение задают точность вращения режущей части. Радиальное биение вспомогательных кромок не больше 0,03 мм при d до 3,15 мм и 0,04 мм свыше. Торцовое биение: 0,10 мм до d = 6,0 мм и 0,13 мм в интервале от 6,0 до 10,0 мм.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Биение шпинделя и патрона складывается с биением самого инструмента. При изношенном шпинделе отверстие выйдет с биением даже от центровочного сверла в допуске.
Центровка на токарном станке
На токарном станке заготовку подрезают с торца, затем инструмент в патроне задней бабки делает центровое отверстие. Подачу ведут вручную, пока конус не достигнет нужного диаметра. Торец подрезают заранее, чтобы режущая кромка работала по чистой поверхности.
Если центр имеет угол 60°, отверстие делают типом A или B, для угла 75° берут тип C. Для центра с дугообразной образующей нужен тип R: обычный конус в такое отверстие сядет по узкой линии контакта.
Центровка перед сверлением
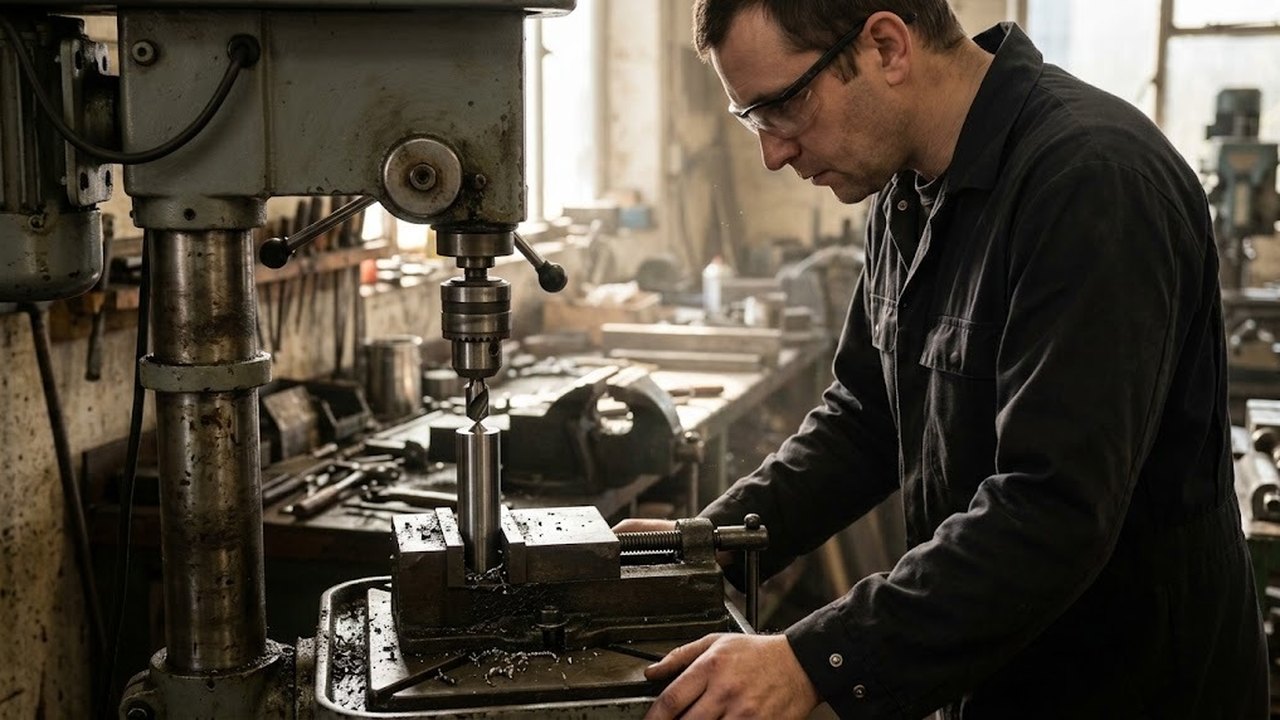
Заготовку фиксируют в тисках или на столе, сверло снимает фаску и дает лунку, после чего ставят основной инструмент.
Вертикально-сверлильные станки
Весь раздел →
BY-3220PC/400 сверлильный станок с автоматической подачей

BY-3216PC/400 сверлильный станок с автоматической подачей

E-1720FVL/400 сверлильный станок на стойке
Вылет рукава у радиальных машин больше, а система менее жесткая, поэтому подачу задают меньшей, чем на вертикальной машине. Тонкая часть ломается от рывка, поэтому нужны плавная подача и отсутствие люфта в пиноле.
Когда центровочное сверло не годится
Центровочное сверло не заменяет стандартное спиральное для отверстия большой глубины или большого диаметра: рабочая часть короткая, а тонкая часть ломается при попытке углубиться дальше. Стандарт задает конусы 60° и 75°, под другие углы нужен другой инструмент.
Переточка требует симметрии кромок на конусе. Если их перетачивают часто, подбор ведут среди станков для заточки сверл.
На что смотреть при выборе оборудования
Для такой операции мощность шпинделя вторична. Важны три вещи: шпиндель без люфта, расстояние от шпинделя до стола под заготовку и тиски, которые держат деталь без прогиба.
Настольные машины подходят для заготовок небольшой массы. Вертикально-сверлильные модели дают запас жесткости при d до 10 мм. Для тяжелых деталей, которые проще оставить на месте, берут радиальные машины и переставляют шпиндель.