Метчик — закаленный стержень с режущими канавками и профилем резьбы, которым нарезают внутреннюю резьбу в отверстии детали. Статья описывает ручную нарезку метрической резьбы: диаметр под нее, порядок прохода комплектом, глубину глухого отверстия и смазку для разных материалов. Нарезание на сверлильном станке, выбор типа инструмента и извлечение обломка разобраны в отдельных статьях сайта, про токарный станок сказано коротко в конце.
Диаметр отверстия под внутреннюю резьбу метчиком
Нарезать резьбу можно только в отверстии, которое чуть больше внутреннего диаметра будущего профиля: металл при нарезании частично выдавливается. Диаметр сверла приближенно равен наружному диаметру резьбы минус шаг. Шаг читают из обозначения: у M10×1 он равен 1 мм и сверло берут 9 мм, а у M10 без второй цифры шаг крупный, 1,5 мм, и нужно 8,5 мм.
| Резьба | Крупный шаг, мм | Диаметр сверла, мм |
|---|---|---|
| M6 | 1 | 5 |
| M8 | 1,25 | 6,75 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,25 |
Расчетные 6,75 и 10,25 мм округляют до ближайшего размера из набора. Такой диаметр дает примерно 75 процентов полной высоты профиля.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Если под M10×1 взять сверло 8,5 мм, отверстие окажется мало, инструмент перегружен и ломается. Если под M10 с крупным шагом взять 9 мм, профиль выйдет неполным, и болт держится на тонком гребне.
Комплект инструмента и порядок прохода
Ручные метчики поставляют комплектом из чернового, среднего и чистового. Для вязких материалов вроде титановых сплавов комплект бывает из пяти штук, а для бытовой слесарной работы хватает двух.
Комплекты различаются заборной частью и размерами профиля. У чернового на носике от 8 до 10 конических витков, у второго от 3 до 5, у чистового от 1 до 1,5. Чем короче конус, тем ближе к дну режет инструмент и тем больше он нагружен, поэтому проход начинают с самого длинного конуса. Нарушать порядок нельзя: метчик легко сломать.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Нарезка внутренней резьбы вручную: ход работы
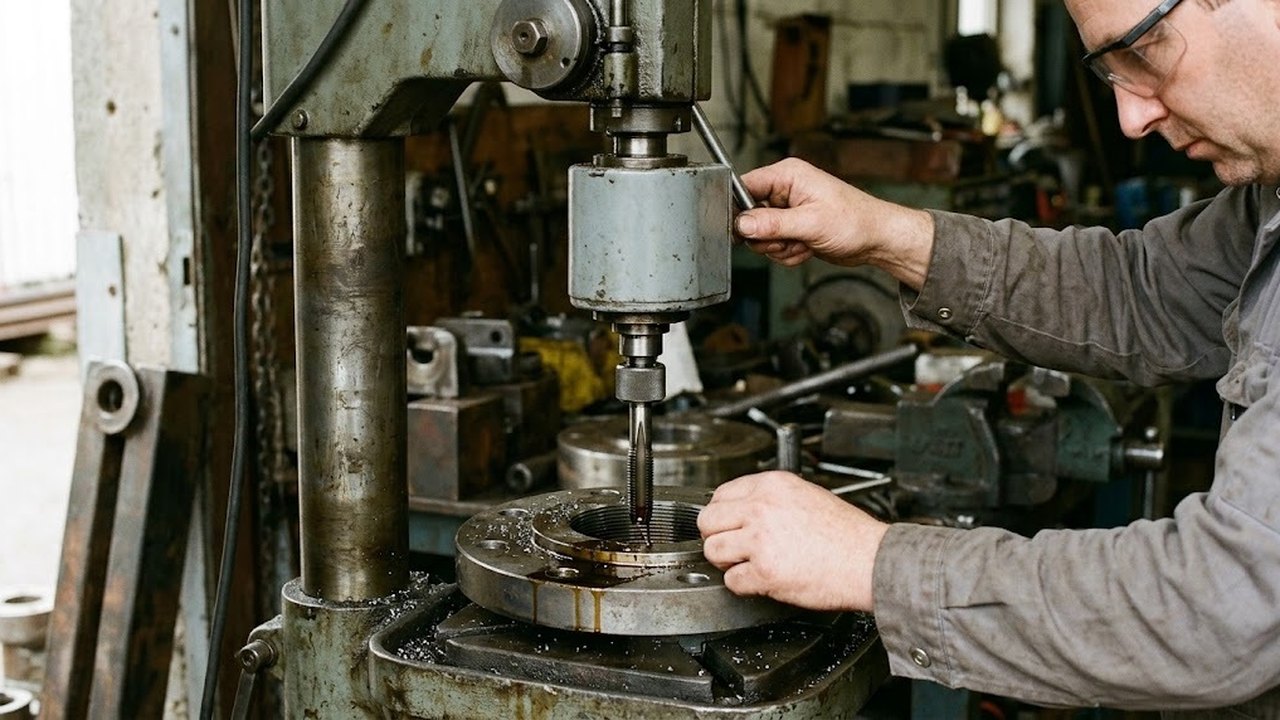
Деталь-заготовку зажимают в тисках так, чтобы ось отверстия стояла вертикально. Инструмент в воротке наживляют без нажима и проверяют угольником со всех сторон. Перекос на первых витках потом не исправить: метчик выводят обратно и начинают заново. Если плоскость детали установлена перпендикулярно шпинделю, отверстие на вертикально-сверлильном станке получается перпендикулярным ей, и нарезка резьбы идет ровнее.
Когда резьба пошла, нажим прекращают, рука только вращает приспособление. Несколько оборотов вперед чередуют с возвратом назад: так стружка ломается и не заклинивает канавки. Если усилие резко выросло, метчик останавливают, выводят и очищают. Дожимать силой нельзя, на этом этапе и происходят поломки. О том, что делать с обломком в отверстии, написано в статье об извлечении сломанного метчика.
Нарезание резьбы метчиком в глухом отверстии
До самого дна резьбу доводит только инструмент с коротким конусом. Средний метчик оставляет внизу участок неполного профиля, и его длину можно посчитать.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Если резьбу заканчивает средний метчик с конусом до пяти витков, отверстие сверлят глубже длины резьбы не меньше чем на длину этого конуса. Для M8 с шагом 1,25 мм это 6,25 мм. С чистовым запас равен 1–1,5 витка. Конус на конце сверла добавляет глубины, а стружке тоже нужно место.
В сквозном отверстии стружка уходит вниз, а в глухом выход у нее один, вверх. Метчики со спиральными канавками выводят ее наружу и хорошо работают в таких отверстиях. Перед последним проходом полость очищают: выдувают или вытряхивают отходы, иначе они набьются под короткий конус и сломают инструмент у дна.
Смазка для разных материалов
Смазка снижает усилие и защищает режущую кромку, а состав выбирают по материалу детали. В ручной работе инструмент смазывают консистентной смазкой вроде солидола; жидкие составы по материалам даны в таблице.
| Материал | Смазка |
|---|---|
| Углеродистая сталь | Режущее масло |
| Легированная и нержавеющая сталь | Режущее масло с добавкой около 10% керосина |
| Алюминий | Керосин с 15–25% режущего масла |
| Латунь | Керосин |
| Бронза | Керосин с 10–15% режущего масла |
| Чугун | Без смазки, стружку сдувают струей воздуха |
Рекомендации относятся к обычному режущему инструменту. Формирующие метчики, которые выдавливают резьбу без стружки, работают со смазочным маслом.
Токарный станок, ручной и машинный метчик
На токарном станке заготовка вращается, а метчик закрепляют в патроне задней бабки и подают вдоль оси. Машинный метчик рассчитан на подачу и вращение от привода. Ручной требует воротка, и ставить его в машинный привод не стоит.
Для серии одинаковых деталей отверстия под резьбу удобнее сверлить на станке за одну установку. Тогда выбирают вертикально-сверлильные станки или настольные сверлильные станки по размеру детали и числу отверстий.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC