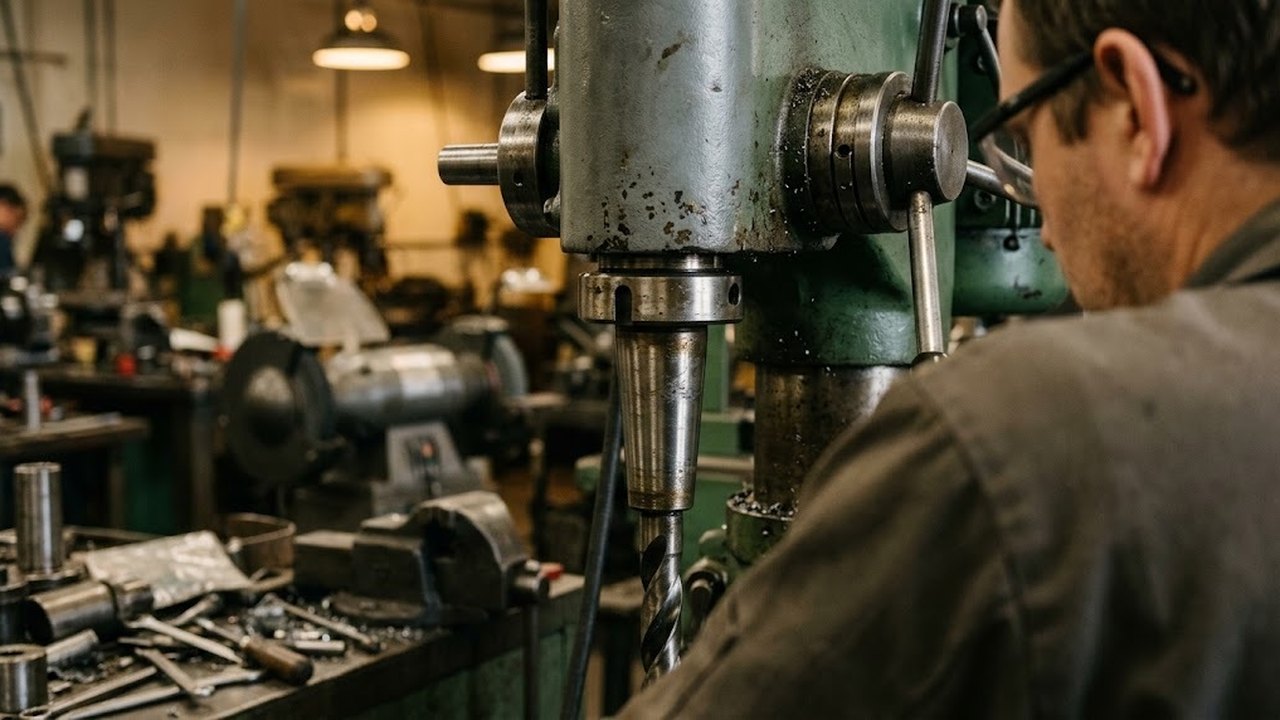
Конус Морзе (КМ) удерживает сверло, патрон или оправку в пиноли станка трением; для сверления дополнительное крепление не нужно. Ниже разобрано, как определить номер в пиноли, когда нужна переходная втулка, чем выбивают инструмент и почему он иногда проворачивается. История стандарта и устройство фрезерных шпинделей в статью не входят.
Как конус Морзе держит хвостовик в пиноли
Конусность хвостовика, который применяется в пиноли, близка к 1:20: на каждые 20 мм длины диаметр меняется примерно на 1 мм. Точное значение у каждого номера свое и укладывается в диапазон от 1:19,002 до 1:20,047. Угол уклона составляет 1,4–1,5° в зависимости от номера, полный угол конуса около 2,9–3,0°.
Вставленный в гнездо конус заклинивается. Так же работает пиноль задней бабки токарного станка. Крутящий момент передает трение по всей поверхности контакта, поэтому сверлить можно без тяги. Лапка на конце (обозначение BE) работает как страховка: она входит в паз пиноли, но не рассчитана на момент, достаточный для проворота конуса. При тяжелой обработке, например на фрезерном станке, к конусу добавляют шпонку и тягу.
Исполнение хвостовика инструмента бывает двух видов: с лапкой (BE) и с резьбовым отверстием по оси (AE). Второе фиксируется штревелем. Варианты BEK и AEK отличаются отверстием для подачи СОЖ.
Размер конусов Морзе КМ1–КМ4 по ГОСТ 25557
Документ ГОСТ 25557-2016 (межгосударственный стандарт, модифицированный по международному стандарту ISO 296:1991) задает основные размеры инструментальных конусов: метрических и Морзе. Ряд Морзе идет от КМ0 до КМ6. У метрического конуса конусность ровно 1:20, у конусов Морзе она другая, поэтому детали этих рядов не подменяют друг друга. Для настольных и вертикально-сверлильных станков нужны в основном первые четыре номера; крупные станки идут с КМ5 и КМ6, их размеры в таблице не приведены. Укороченные конусы выпускают отдельно, их размеры задает ГОСТ 9953-82. Предельные отклонения при изготовлении конусов определяет ГОСТ 2848.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
| Конус | Больший диаметр D, мм | Толщина лапки a, мм | Длина l1, мм (не более) | Разность D с предыдущим номером, мм |
|---|---|---|---|---|
| КМ1 | 12,065 | 3,5 | 53,5 | |
| КМ2 | 17,780 | 5,0 | 64,0 | 5,715 |
| КМ3 | 23,825 | 5,0 | 81,0 | 6,045 |
| КМ4 | 31,267 | 6,5 | 102,5 | 7,442 |
Размеры основных конусов Морзе по стандарту, последняя колонка посчитана как разность соседних значений D.
Соседние номера различаются по большему диаметру на 5,7–7,4 мм. Такую разницу штангенциркуль показывает уверенно, поэтому номер определяется измерением.
Подобрать оборудование под вашу задачу
Как узнать размер конуса в пиноли
Первый источник сведений — паспорт станка. Если паспорта нет, нужен штангенциркуль с губками для внутренних измерений. Диаметр гнезда замеряют чуть глубже входной фаски: на самом краю она завышает результат. Значение около 17,8 мм указывает на КМ2, около 23,8 мм на КМ3, около 31,3 мм на КМ4.
КМ2 связывают с настольными сверлильными станками, рассчитанными на сверла до 13 мм. Для класса станков номер заранее назвать нельзя: его задает паспорт модели.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Выбирая между настольными сверлильными станками, вертикально-сверлильными станками и радиально-сверлильными станками, номер в пиноли сверяют с имеющейся оснасткой: сверлами, патронами, оправками. Меньший номер ограничивает диаметр инструмента, больший потребует втулок под мелкую оснастку.
Переходная втулка: когда нужна и что она стоит
Втулка имеет наружный и внутренний конус. Она позволяет поставить маленький хвостовик меньшего номера в пиноль большего. Типоразмеры втулок с разными парами номеров задает ГОСТ 13598-85.
Пример: сверло с конусом КМ2 нужно закрепить в пиноли КМ4. Больший диаметр отличается на 13,487 мм (31,267 минус 17,780), и эту разницу диаметров закрывают стенки втулки.
У втулки есть цена. Каждая лишняя пара поверхностей добавляет собственное биение и еще одно место, где инструмент может провернуться. Передаваемый момент ограничен самой малой посадкой в цепочке: втулка не делает КМ2 прочнее. Поэтому ставят одну втулку, а цепочку из двух и более заменяют втулкой нужной пары номеров или инструментом с нужным хвостовиком.
Выбивание сверла клином
В сверлильных станках оправку и сверло выбивают клином: плоским стальным бруском со скосом, который называют дрифтом. В пиноли для него есть поперечное прямоугольное окно. Клин вставляют в окно и постукивают по торцу: он давит на лапку и выталкивает инструмент из гнезда.
Перед выбиванием шпиндель останавливают, а на стол кладут деревянную подкладку: упавший инструмент портит режущую кромку и стол. Бить молотком по корпусу или хвостовику инструмента нельзя: сминается его поверхность.
Втулка с сидящим в ней инструментом выбивается тем же способом, вместе. Разделять их на станке не нужно: сначала втулку снимают с пиноли целиком.
Почему хвостовик проворачивается
Проворот начинается, когда момент резания превышает силу трения. Так бывает, например, с крупным сверлом в гнезде малого номера: осевая нагрузка прижимает хвостовик и помогает ему держаться. Прижим ослабевает, когда подача падает при выходе сверла из отверстия, а момент при заедании растет.
Вторая причина — загрязнение. Стружка, забоины и грязь не дают конусу сесть по всей поверхности, трение падает. Перед установкой протирают обе детали, гнездо чистят специальным инструментом.
Провернувшийся инструмент повреждает гнездо, а лапка не рассчитана на момент резания и ломается. Гнездо с задирами исправляют специальной конической разверткой. Если износ глубокий, заменяют пиноль, поэтому инструмент с задирами на хвостовике в работу не берут: он портит станок.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок