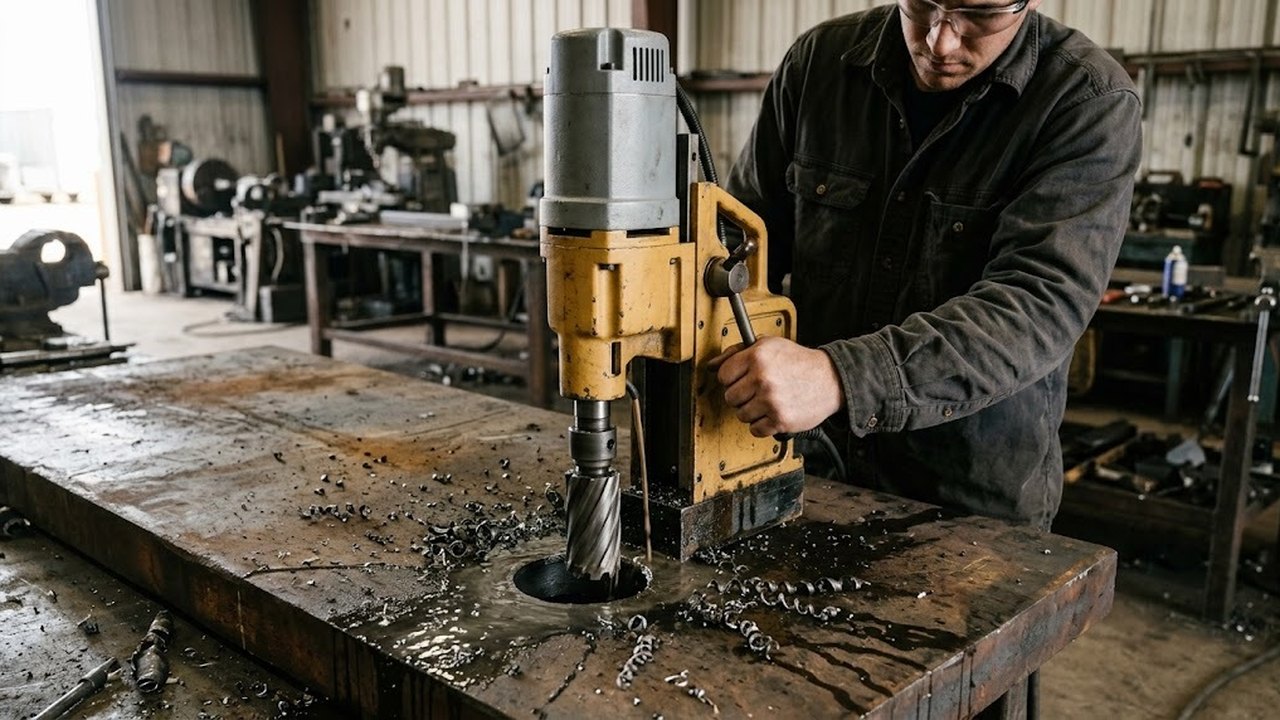
Корончатое сверло, оно же кольцевая фреза, режет металл по кольцу и оставляет в центре цилиндрическую сердцевину. Усилие подачи и энергия на резание ниже, чем у спирального сверла того же размера. Здесь разобраны режимы сверления, связь размера инструмента с оборотами шпинделя и выбор станка. Типы хвостовиков вынесены в отдельную статью сайта.
Где корончатое сверло по металлу работает, а где нет
Корончатое сверло делает только сквозные отверстия. Сердцевина вырезается целиком и выходит из корпуса, поэтому глухое отверстие с плоским дном таким инструментом не получить. Серийный ряд начинается с диаметра 12 мм, для меньших диаметров берут обычное сверло по металлу.
Точность отверстия после кольцевой резки подходит под болт или шпильку. Посадочное отверстие с допуском H7 требует последующей развертки.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Главный довод за кольцевую резку – большое отверстие в толстой плите. Спиральное сверло превращает в стружку весь цилиндр металла, кольцевая фреза только кольцо. На крупных размерах это решает, хватит ли мощности привода.
Модификации корончатых сверл: быстрорежущие и твердосплавные
Быстрорежущая фреза (HSS) выточена из быстрорежущей стали, версия с кобальтом лучше держит нагрев. Твердосплавная фреза несет на корпусе зубья с твердосплавными пластинами. Твердосплавный зуб держит нагрев лучше, но хрупче быстрорежущего.
Серийный ряд охватывает диаметры от 12 до 200 мм, твердосплавные фрезы выпускают до 150 мм. Глубина реза идет ступенями 30, 55, 75 и 110 мм. Глубину реза берут больше толщины заготовки или пакета листов, иначе сердцевина упирается в корпус и фреза заклинивает.
Сердцевину после реза выталкивает пружинный штифт. Он же центрирует инструмент при врезании и подводит смазочно-охлаждающую жидкость в зону реза. Если шпиндель не подает СОЖ, охлаждение организуют снаружи: без охлаждения ресурс зубьев сокращается. Стружка уходит по канавкам корпуса, и затор в них перегревает зубья.
Подобрать оборудование под вашу задачу
Скорость резания и подача по материалам
Скорость отсчитывают по наружному краю инструмента. Значения пересчитаны из таблицы производителя, где они даны в футах в минуту.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
| Материал | Быстрорежущая сталь (HSS), м/мин | HSS с кобальтом, м/мин |
|---|---|---|
| Конструкционная сталь | 24–30 | 40 |
| Сталь 180–285 HB | 14–21 | 24 |
| Сталь 285–375 HB | 9–14 | 17 |
| Нержавеющая сталь 304 и 316 | 6–12 | 15 |
| Алюминий | 46 | 76 |
Нержавеющая сталь и закаленные стали остаются слабым местом быстрорежущего зуба: лишние обороты быстро лишают зуб твердости. Для нержавеющей и закаленной стали берут твердосплавные зубья; им нужны жесткая фиксация заготовки и шпиндель без биения.
Подача зависит от размера инструмента. Для фрез 16–19 мм производитель указывает 0,076–0,178 мм/об, для фрез 38–51 мм 0,20–0,30 мм/об. Таблица другого производителя дает для быстрорежущих фрез 0,05–0,10 мм/об без привязки к диаметру. Подачу начинают с нижней границы диапазона.
Пример. Фреза 19,05 мм (3/4 дюйма) при скорости 24,4 м/мин вращается с частотой 408 об/мин, это значение из таблицы производителя. Подача 0,076–0,178 мм/об дает линейную подачу 31–73 мм/мин. Плиту толщиной 20 мм фреза проходит за 17–39 секунд, не считая врезания.
Обороты шпинделя и размер корончатого сверла
Обороты считают по формуле n = v × 1000 / (π × d), где v задана в м/мин, а d в мм. Кольцевая фреза работает от 50 об/мин.
| Размер, мм | Обороты при 24 м/мин | Скорость при 200 об/мин, м/мин |
|---|---|---|
| 30 | 255 | 19 |
| 60 | 127 | 38 |
| 100 | 76 | 63 |
| 150 | 51 | 94 |
Строка на 150 мм показывает, что при табличной скорости шпиндель должен вращаться почти на нижней границе практики. Фреза 100 мм на станке с нижней ступенью 200 об/мин получит 63 м/мин, более чем вдвое выше верхней границы для конструкционной стали. Максимальный диаметр сверления в паспорте не говорит о нижних оборотах. Минимальные обороты шпинделя и число ступеней смотрят отдельно.
Хвостовик Weldon и крепление в шпинделе
Корончатые сверла выпускают с цилиндрическим хвостовиком Weldon 19 мм (точнее 19,05 мм, это 3/4 дюйма) с лыской. Винт зажима упирается в лыску, и инструмент не прокручивается под нагрузкой.
Многие магнитные сверлильные станки принимают такой инструмент напрямую. Вертикально-сверлильному станку со шпинделем под конус Морзе нужна оправка под Weldon. Кулачковый патрон лыску не использует и держит хвостовик только трением.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Какое оборудование выбрать для сверления коронкой
| Станок | Для какой работы | Что смотреть в паспорте |
|---|---|---|
| Магнитные сверлильные станки | профиль, балки, трубы и листы на месте монтажа | усилие магнита, ход шпинделя, диапазон оборотов |
| Вертикально-сверлильные станки | серийные детали в цеху | минимальные обороты, ступени или вариатор, тип конуса |
| Радиально-сверлильные станки | крупные плиты и корпуса, много отверстий | вылет рукава, нижние ступени оборотов, жесткость колонны |
| Настольные сверлильные станки | малые размеры, тонкая заготовка | минимальные обороты, жесткость стойки |
Настольные сверлильные станки с вариатором позволяют подобрать скорость под размер плавно. Ступенчатый шкив дает фиксированный набор оборотов, и нужная скорость может в него не попасть.
Заготовку фиксируют тисками или прижимами. На врезании возникает реактивный момент, и незакрепленная пластина проворачивается вместе с инструментом.
Врезание на трубе или наклонной поверхности начинают с пониженной подачей, пока зубья не вошли по всему кольцу. Центрирующий штифт при этом держит инструмент на оси отверстия.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Преимущества и недостатки кольцевой резки металла
Недостатки кольцевой резки проявляются на слабом оборудовании. Биение шпинделя и неплотный прижим заготовки выкрашивают зубья, особенно твердосплавные. Покрытие на зубьях снижает трение, но охлаждение не заменяет.
Есть и обратная сторона: цельная сердцевина после реза остается пригодной заготовкой, ее можно пустить на мелкие детали. Диаметр отверстия задан наружным диаметром фрезы, поэтому точность зависит от состояния зубьев и биения.
Износ зубьев, заточка и ресурс корончатого сверла
Затупление выдают рост усилия подачи и вибрация; синий цвет стружки говорит о перегреве. Фрезу, работавшую с перегревом, лучше заменить: зуб, потерявший твердость, не держит заточку.
Заточка требует точной геометрии всех зубьев, на глаз ее не повторить. Ресурс задают скорость резания, подача и охлаждение.