Статья о закреплении заготовки на сверлильном станке без ЧПУ в станочных тисках: типы по стандарту, подбор по ширине губок и раскрытию, крепление к столу и призма для круглых деталей. Тиски для фрезерных станков с ЧПУ здесь не рассматриваются.
Зачем закреплять тиски на столе станка
Сверло подается вниз и давит на заготовку. На выходе из сквозного отверстия оно подхватывает металл, и заготовка стремится провернуться вместе с инструментом. Рука этот момент не удержит, поэтому деталь нужно закрепить механически.
Приспособление справляется с задачей при двух условиях. Оно жестко прикреплено к столу, а заготовка стиснута по плоским параллельным поверхностям. Свободно лежащие на столе тиски ничего не фиксируют: проворачивается весь узел вместе с деталью.
Настольные сверлильные станки Stalex
Весь раздел →
Станок сверлильный редукторный STALEX SHD-35PF Pro

Редукторный сверлильный станок STALEX GB28 Profi

Станок сверлильный редукторный STALEX SHD-32CH PF
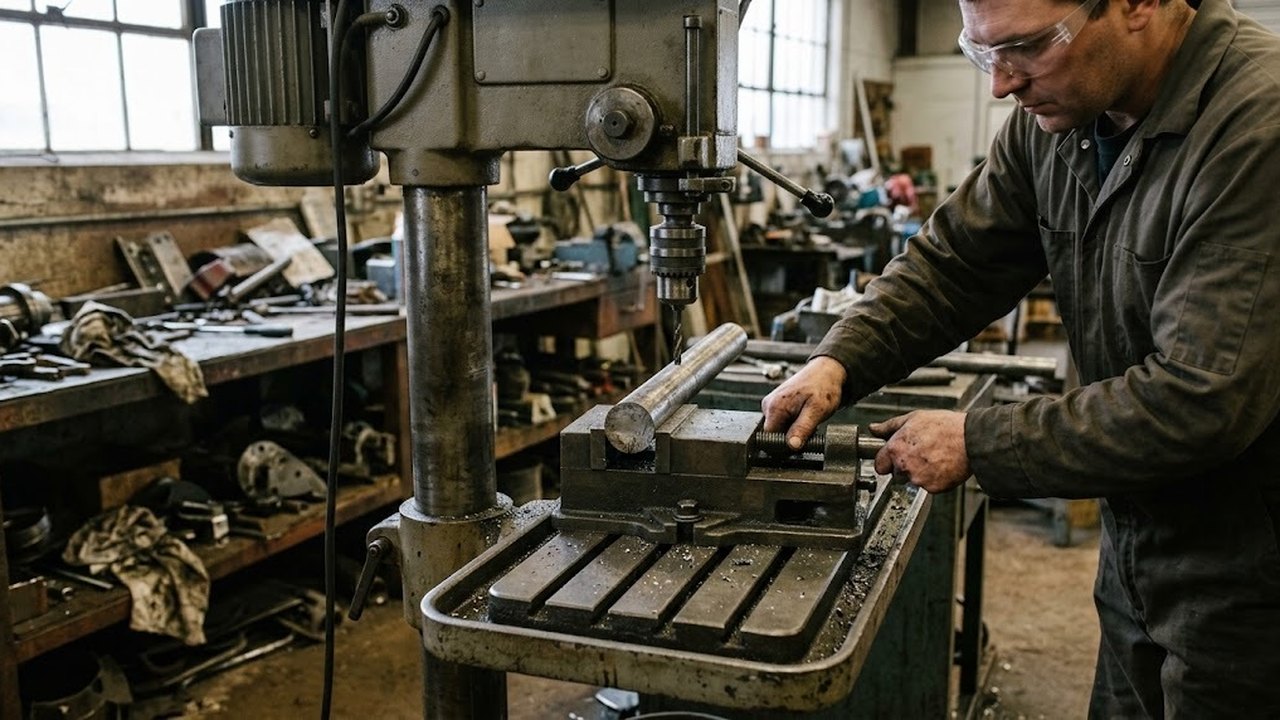
Станочные тиски отличаются от слесарных плоским основанием с проушинами для крепления и точной плоскостью рабочих поверхностей. Корпус изготовлен из чугуна или стали. Он ложится на стол целиком, и отверстие идет параллельно подаче шпинделя.
Разновидности станочных тисков по ГОСТ 16518-96
Стандарт делит станочные тиски по приводу: тип А с ручным, Б с пневматическим, В с гидравлическим. Исполнение показывает, поворачивается ли верхняя часть. Обозначение строится по ширине губок B и ходу губки A: в примере стандарта B = 125 мм и A = 125 мм, класс точности Н.
| Исполнение | Конструкция | Применение на сверлильном станке |
|---|---|---|
| 1, неповоротные | Неподвижная конструкция | Основной выбор: наибольшая жесткость, отверстие перпендикулярно столу |
| 2, поворотные | Узел на поворотной плите со стопором | Смена положения заготовки без перекладывания |
| 3, поворотные усиленные | Поворотные с усиленным креплением; у типа А еще зажим с обеих сторон | Случаи, когда обычное крепление поворотной части не держит |
Для универсального станка с ручной подачей подходит тип А: винтовой привод не требует пневмосети. Типы Б и В нужны в серийном производстве, где одинаковые детали идут потоком и время на установку заметно в смене.
Поворотная плита добавляет податливость. После поворота ее стопорят, иначе момент сверла сдвинет верхнюю часть.
Подобрать оборудование под вашу задачу
Как выбирать станочные тиски для сверлильного станка
Материал корпуса задает жесткость и вибрацию. Чугунное литье хорошо гасит колебания, стальной тоньше при той же прочности. Для сверления в сплошном металле хватает любого из них, если основание ложится на стол без перекоса.
Настольные сверлильные станки Stalex
Весь раздел →
Сверлильно-резьбонарезной станок STALEX MTB-25PF

Сверлильно-резьбонарезной станок STALEX MTB-25

Сверлильно-резьбонарезной станок с автоподачей STALEX MSB-32PF
Рабочие поверхности губок бывают гладкими и с насечкой. Насечка держит шероховатую заготовку, но оставляет следы на чистой поверхности, поэтому для готовых деталей берут накладки из мягкого металла. Сжатие идет подвижной губкой к неподвижной: по неподвижной губке заготовку базируют, и от ее положения зависит, где окажется отверстие.
Слесарные тиски делают для верстака, а их конструкция рассчитана на крепление к столешнице. На столе станка такую модель применяют, если опорная плоскость параллельна губкам, а индикатор это подтверждает. Без проверки отверстие уходит от перпендикуляра к столу.
При фрезеровании сила действует вдоль стола и сдвигает деталь в сторону. При сверлении она давит вниз на корпус и закручивает заготовку по ходу сверла. Поэтому для сверлильного станка главным становится плотное прилегание основания к столу, а ширина губок выбирается по размеру детали.
Ширина губок и раскрытие: подбор размера
Типоразмер задают ширина губок и раскрытие. У ряда механических тисков эти размеры совпадают: губки 80 мм и раскрытие 80 мм у одной модели, 100 и 100 мм у другой. Раскрытие перекрывает размер заготовки поперек зажима, а ширина дает опору по длине, чтобы деталь не лежала на самой кромке.
Размер ограничивает и сам станок. Сумма высоты тисков, высоты заготовки и длины сверла с патроном и запасом на подвод должна уложиться в расстояние от шпинделя до стола. Ход гильзы должен покрывать глубину отверстия. Для настольных сверлильных станков проверка обязательна: расстояние до стола там ограничено высотой колонны.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Корпус должен помещаться на столе и не закрывать пазы, в которые идут крепежные детали. Размеры стола и расстояние от шпинделя до стола указаны в паспорте станка.
Т-образные пазы стола и крепление болтами
Если на столе есть Т-образные пазы, приспособление крепят болтами: головка заходит в паз, гайка прижимает проушину. Размеры пазов столов металлорежущих станков задает ГОСТ 1574-91, и среди значений его таблицы есть ширины 12, 14 и 18 мм. У части настольных станков стол без пазов, и там тиски крепят через отверстия в плите или прихватами.
Расстояние между соседними пазами называется шагом t. Предпочтительные значения шага для этих ширин даны ниже.
| Ширина паза a, мм | Предпочтительный шаг t, мм |
|---|---|
| 12 | 50; 63; 80 |
| 14 | 63; 80; 100 |
| 18 | 80; 100; 125 |
Расстояние между проушинами зависит от модели. У механических тисков с губками 80 мм оно равно 100 мм, у модели со 100 мм губками 135 мм. Шаг 100 мм есть в таблице для пазов 14 и 18 мм: тиски встанут на два паза с таким шагом. Шага 135 мм среди табличных значений для этих ширин нет, поэтому такие тиски прикладывают к столу и проверяют совпадение либо крепят через прихваты.
Какие пазы есть на конкретном столе и какой у них шаг, говорит паспорт станка.
Настольные сверлильные станки Stalex
Весь раздел →
Сверлильно-резьбонарезной станок STALEX MSB-32

Станок сверлильный STALEX DP-32F/T

Станок сверлильный STALEX DP-25F/T
Круглые детали: призмы и V-образные канавки
Плоские губки касаются цилиндрической детали по линиям. Под моментом сверла пруток проворачивается и сминает поверхность. V-образная канавка или призма между губками опирает цилиндр по нескольким образующим и совмещает его ось с плоскостью симметрии тисков.
После этого плоскость симметрии подводят под шпиндель, и отверстие поперек прутка пройдет через его ось. Начало отверстия отмечают кернером или центровочным сверлом: подробнее об этом в статьях о кернере и о центровочном сверле.
Трубы и тонкостенные детали сминаются при сильном усилии. На рабочие поверхности кладут накладки из латуни или алюминия, и нагрузка распределяется по большей площади.
Когда тиски не подходят
Заготовка шире раскрытия, длинный пруток или плита лежат неустойчиво. Для них применяют прихваты и упоры прямо на столе: о них написано в статье о креплении заготовки при сверлении.
Отверстие под углом к столу поворотная плита не даст: она меняет направление только в плоскости стола. Для наклона нужны наклонные тиски или наклонный стол.
Тонкий лист изгибается и вибрирует под сверлом. Его кладут на подложку и прижимают прихватами.
Серия одинаковых деталей с одной разметкой лучше решается кондуктором или координатным столом сверлильного станка. Станочный зажим такую задачу тоже выполняет, но каждый раз требует совмещения разметки со шпинделем.
Порядок установки перед сверлением
- Протереть стол и основание: стружка под основанием уводит плоскость.
- Уложить тиски на стол и завести Т-образные болты в пазы, гайки пока не затягивать.
- Сдвинуть тиски по столу под шпиндель и холостым ходом проверить, что сверло приходится на центр детали, затем затянуть гайки на проушинах.
- Подложить под заготовку мерные подкладки: сквозное отверстие выйдет в зазор, сверло не дойдет до губок.
- Сжать заготовку и покачиванием проверить, что она не смещается.
- Стружку убирать щеткой или крючком только при остановленном шпинделе.