Здесь описано, чем удерживать изделие на столе сверлильного станка: когда хватает тисков, когда нужны прижимы на Т-образных пазах и как закрепить круглую или тонкую заготовку. Отдельно разобрано, как слабое крепление отводит ось отверстия и срывает деталь на выходе сверла. Разметка и накернивание в статье не рассматриваются.
Какие нагрузки приходятся на заготовку при сверлении
Резание нагружает заготовку двумя способами. Крутящий момент проворачивает ее вокруг оси отверстия, осевая сила прижимает к столу, а на выходе пытается поднять.
По формулам справочника технолога-машиностроителя (Косилова и Мещеряков) при Kp = 1,1 для сверла диаметром 5 мм при подаче 0,1 мм/об получается момент 1,49 Н·м и осевая сила 744 Н. Материал заготовки в примере не указан, для другой стали значения иные. Те же формулы для сверла 10 мм при подаче 0,2 мм/об дают около 10,5 Н·м и 2,4 кН. Диаметр и подача выросли вдвое, момент вырос примерно в семь раз, осевая сила чуть более чем втрое. Момент пропорционален диаметру во второй степени, осевая сила диаметру в первой.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Заготовка шириной 100 мм с отверстием по центру дает плечо 0,05 м, и на ее кромке действует усилие около 210 Н. При заклинивании сверла оно нарастает рывком, поэтому рукой заготовку не удержать.
Машинные тиски: размер губок и усилие зажима
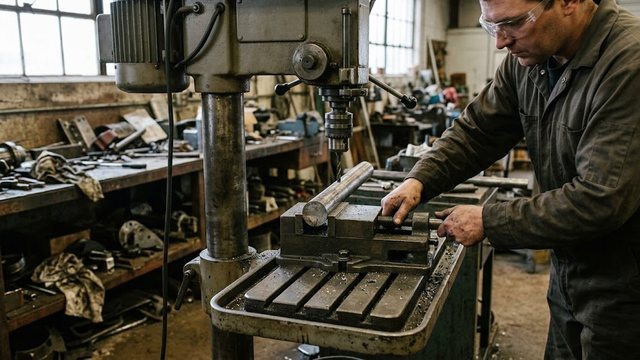
Машинные тиски остаются основным способом крепления прямоугольных деталей. Размер тисков по ГОСТ 16518-96 задают ширина губок и наибольший ход: у тисков с губками 63 мм ход составляет 40 мм при усилии зажима 400 даН. Классы точности, типоразмеры и виды привода разобраны в статье о тисках для сверлильного станка.
Заготовку держат так, чтобы из губок выступала малая часть длины.
Под заготовку кладут параллели, чтобы сверло вышло в зазор. Без них инструмент на выходе упирается в дно тисков или в губки и портит и их, и режущую кромку.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Сами тиски крепят к столу болтами через пазы. Тиски без крепления уходят вслед за заготовкой при заклинивании. У поворотных тисков есть подвижный стык основания, и перед сверлением его затягивают до упора. Губки с насечкой оставляют следы на алюминии и латуни, поэтому на мягкие детали ставят накладки из фибры или мягкого металла.
Подобрать оборудование под вашу задачу
Прижимы и струбцины на Т-образных пазах стола
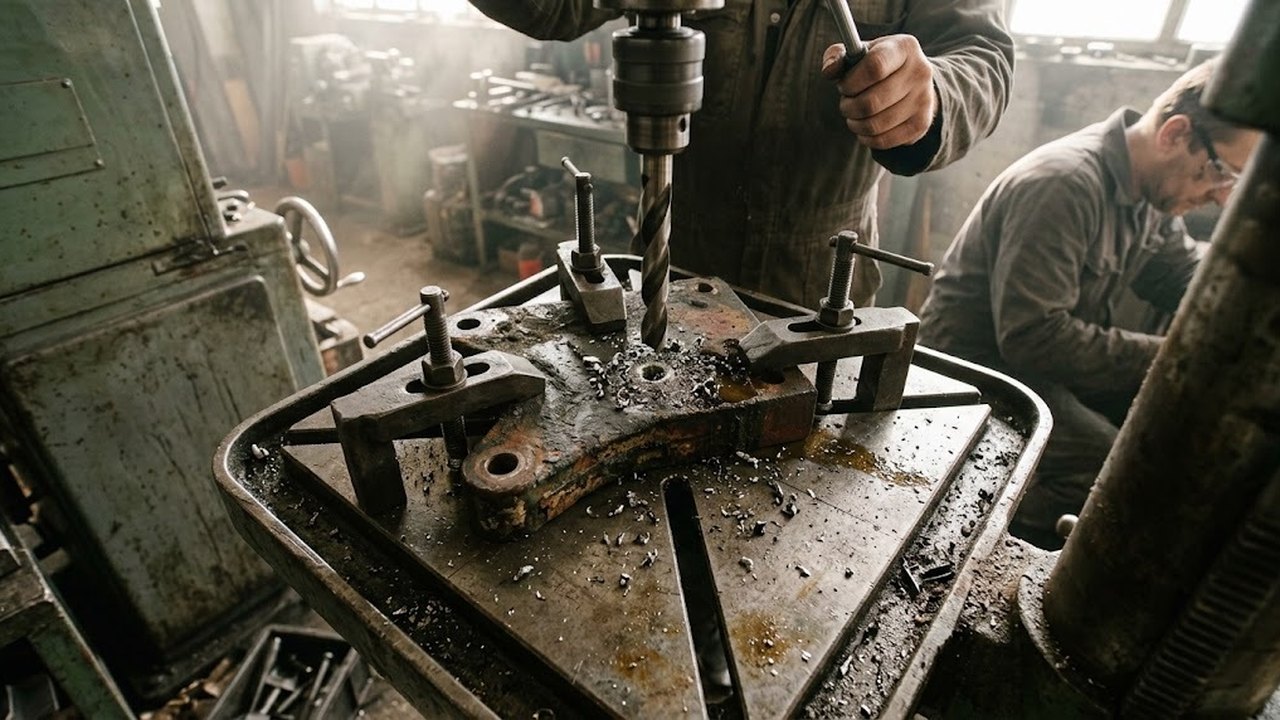
Прижим с болтом в Т-образном пазу берут для изделий, не помещающихся в тиски. Ряд ширин пазов задает ГОСТ 1574-91, а фактический размер для конкретного станка смотрят в паспорте, под него подбирают болты и гайки.
Прижим работает как рычаг. Болт ставят между опорой и деталью, ближе к изделию: тогда на изделие приходится большая часть усилия затяжки. Опору берут той же высоты, что и изделие. Если опора ниже, прижим наклоняется и давит краем, а заготовка выскальзывает из-под него.
Струбцина берет изделие вместе со столом, за край стола или за технологический выступ. Корпус струбцины не должен попасть на ход гильзы и патрона. Это проверяют перед пуском, опустив шпиндель вручную до нижнего положения.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Против проворота ставят упор. Штифт или болт в соседнем пазу останавливает изделие в сторону вращения инструмента, прижим удерживает его от подъема. Прижим без упора проворот полностью не гасит, упор без прижима позволяет изделию подняться на выходе.
| Способ | Что удерживает | Слабое место |
|---|---|---|
| Машинные тиски на болтах | Прямоугольный брусок по двум боковым граням | Длинный вылет, зажим тонкой стенки |
| Прижимы на Т-образных пазах | Крупное плоское изделие | Опора ниже изделия, болт далеко от него |
| Струбцина | Изделие на краю стола | Корпус в зоне хода шпинделя |
| Призма с прижимом | Вал и пруток | Без прижима заготовка выкатывается вверх |
| Упор в паз стола | Проворот | Не держит от подъема |
Заготовки круглого и тонкого сечения
Вал и пруток кладут в призму и прижимают сверху. При поперечном сверлении ось отверстия проходит через центр сечения, и призма держит эту ось на месте. В плоских губках круглый пруток держится по двум линиям и смещается при подаче, поэтому для него нужны призматические губки или отдельная призма.
Тонкостенную трубу тиски сминают. Внутрь вставляют вкладыш по диаметру, либо трубу кладут в призму и прижимают по вертикали с широкой накладкой. Отверстие в смятой трубе после снятия зажима получается овальным.
Тонкий лист рукой держать нельзя ни при каких условиях. Лист подкладывают деревянной плитой, прижимают к столу струбцинами по обе стороны от отверстия и ставят упор. На выходе лист подхватывается канавками и закручивается вокруг инструмента, как гайка по резьбе.
Как слабое крепление уводит сверло
Причины увода, которые задает сам инструмент (заточка, длина, перемычка), разобраны в статье про увод сверла. Здесь перечислено то, что вносит крепление:
- Заготовка лежит на стружке или грязи и качается при подаче. Ось отверстия отклоняется в сторону наклона.
- Вылет за губки или за опору велик. Заготовка пружинит под осевой силой, как рычаг, вход идет под углом, и ось выправляется только на глубине.
- Затяжка слишком сильна для тонкой детали. После снятия зажима деталь возвращается в исходную форму, и перпендикулярность отверстия теряется.
- Подкладка неплоская. Заготовка лежит на трех точках и смещается при подаче.
Отдельно до работы проверяют перпендикулярность стола шпинделю по угольнику или индикатору.
Выход сверла и срыв заготовки из зажима
На выходе перемычка уже прошла, под сверлом остается тонкий слой металла, и резание идет только кромками. Осевая сила здесь падает, инструмент захватывает остаток слоя и тянет заготовку вверх по канавкам. К этому особенно склонны мягкие металлы, медь и алюминий. У латуни хватание вызывает передний угол стандартной заточки.
Последствия тяжелее увода: травма оператора, сломанное сверло, поврежденный патрон. Защищают прижим и упор, как описано в разделе о прижимах, а под сквозным отверстием добавляется подкладка. Подачу перед выходом снижают, и последний слой сверло проходит почти без нагрузки.
Магнитный станок и выбор станка под способ крепления
Магнитные сверлильные станки реверсируют схему: основание станка крепится к заготовке, и стол не нужен. Магнит держит корпус на плоской стальной поверхности. Сила сцепления в паспорте указана для стали определенной толщины, а на тонком листе, окалине, краске и немагнитных металлах она меньше. На алюминии магнит не работает вовсе.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Для работы на столе способ крепления определяет размеры стола и высоту под шпинделем. Заготовка вместе с тисками и параллелями должна уместиться между столом и патроном при поднятой гильзе. Для небольших заготовок подходят настольные сверлильные станки, для тяжелых изделий с несколькими отверстиями вертикально-сверлильные станки с координатным столом и Т-образными пазами. Размер паза и его шаг стоит сверить с габаритами прижимов до выбора станка.