Размеры Т-образного паза в столе сверлильного станка задает ГОСТ 1574-91: ширину горловины, глубину, шаг и допуски. Ниже собраны значения для типоразмеров настольных и напольных машин и правила подбора болта. Способы закрепления заготовки (прихваты, тиски, упоры) разобраны в статье о креплении заготовки при сверлении, здесь речь о геометрии.
Что задает стандарт
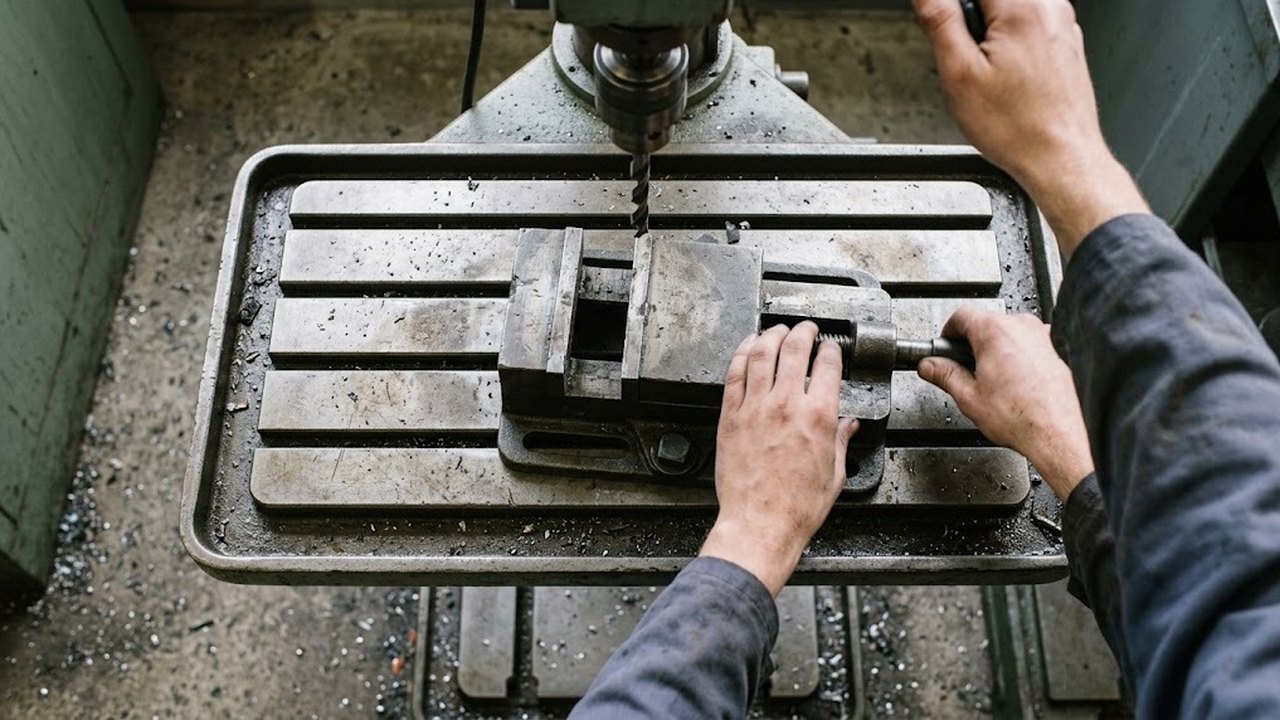
Стандарт устанавливает размеры Т-образных пазов и расстояния между ними для столов металлорежущих станков. Профиль состоит из узкой горловины шириной a и расширенной части шириной b, куда входит головка болта. Глубина расширенной части обозначена c, полная глубина h.
Ряд ширин a включает 5, 6, 8, 10, 12, 14, 18, 22, 28, 36, 42, 48 и 54 мм. Ширины 16 мм в ряду нет. Если штангенциркуль показал 16 мм, канавка сделана вне ряда ГОСТ 1574-91, и болт подбирают по замеру.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Таблица размеров паза от 10 до 28 мм
Размеры Т-образного паза по ГОСТ 1574-91, мм:
| Ширина a | Ширина расширенной части b | Глубина расширенной части c | Полная глубина h |
|---|---|---|---|
| 10 | 16 | 7 | 17 |
| 12 | 19 | 8 | 20 |
| 14 | 23 | 9 | 23 |
| 18 | 30 | 12 | 30 |
| 22 | 37 | 16 | 38 |
| 28 | 46 | 20 | 48 |
Высота горловины, то есть разность h и c, в каждой строке равна ширине a. Для паза 18 мм это 30 − 12 = 18 мм. Опорный выступ по каждую сторону горловины равен (30 − 18) / 2 = 6 мм, и именно на него давит головка болта.
Из таблицы следует правило для головки: она шире a, уже b и по высоте не превышает c. Для паза 18 мм головка выше 12 мм упрется в горловину, а головка шире 30 мм в расширенную часть не войдет.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Допуски: направляющий и зажимной пазы
Поле допуска ширины a для направляющих пазов H8, для зажимных H12. На размере 18 мм это отклонение до +27 мкм у направляющего и до +180 мкм у зажимного, то есть допуск зажимного примерно в 6,7 раза шире.
Направляющий работает базой: в него садятся шпонки приспособлений и поворотных плит, и допуск на размере 18 мм занимает всего 0,027 мм. В зажимные ложатся только болты, поэтому точная ширина им ни к чему. Если пазов на станке четное число или они расположены несимметрично, стандарт требует явно обозначить направляющий паз.
Боковые поверхности, которые определяет размер a, должны иметь шероховатость Ra не более 6,3 мкм, остальные не более 20 мкм.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Шаг между пазами и его допуск
Шаг t выбирают по ширине. Предпочтительные значения для тех же ширин, мм:
| Ширина a | Предпочтительный шаг t |
|---|---|
| 10 | 40, 50, 63 |
| 12 | 50, 63, 80 |
| 14 | 63, 80, 100 |
| 18 | 80, 100, 125 |
| 22 | 100, 125, 160 |
| 28 | 100, 125, 160, 200 |
Допуск шага зависит от его величины: ±0,2 мм для 20 и 25 мм, ±0,3 мм для шагов от 32 до 100 мм, ±0,5 мм для 125 мм и далее до 250 мм, ±0,8 мм для 320 мм и больше. Допуск относится к каждому расстоянию отдельно.
Для приспособления с двумя шпонками в двух направляющих на шаге 100 мм это означает следующее: на одном экземпляре расстояние между осями может быть 99,7 мм, на другом 100,3 мм. Разница достигает 2 × 0,3 = 0,6 мм, и приспособление, снятое с одного экземпляра, на втором сядет с натягом или с перекосом.
Подбор болта и прихвата под паз
Конструкцию и размеры болтов определяет ГОСТ 13152. Головка садится в расширенную часть по правилам из таблицы выше, а длину резьбы берут с запасом на толщину прихвата и гайки.
При сверлении заготовку нагружают крутящий момент и осевая сила. Опаснее всего момент выхода сверла из отверстия: деталь стремится провернуться вместе со сверлом. Одной силы трения от прижима может не хватить, поэтому на выходе сверла заготовку фиксируют упором или прихватами в нескольких точках, разнесенных по детали.
Станочные тиски прижимают лапами на болтах. Расстояние между отверстиями лап должно совпадать с шагом t или быть кратно ему, иначе болт одной из лап придется на перемычку между канавками.
Где ГОСТ перестает работать
Стандарт описывает новое изделие, а износ размеры меняет. Там, где много лет двигали приспособления, горловина расширяется, а края выступов скалываются. Реальный размер a выходит за допуск H12, и болт подбирают по фактическому замеру.
Данные паспорта сверяют с приспособлениями до покупки. Для настольных сверлильных станков, вертикально-сверлильных станков и радиально-сверлильных станков в паспорте проверяют четыре параметра: размер a, число пазов, шаг t и наличие направляющего паза. Если оснастка уже есть, с этими числами сверяют ее шпонки и лапы тисков.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай