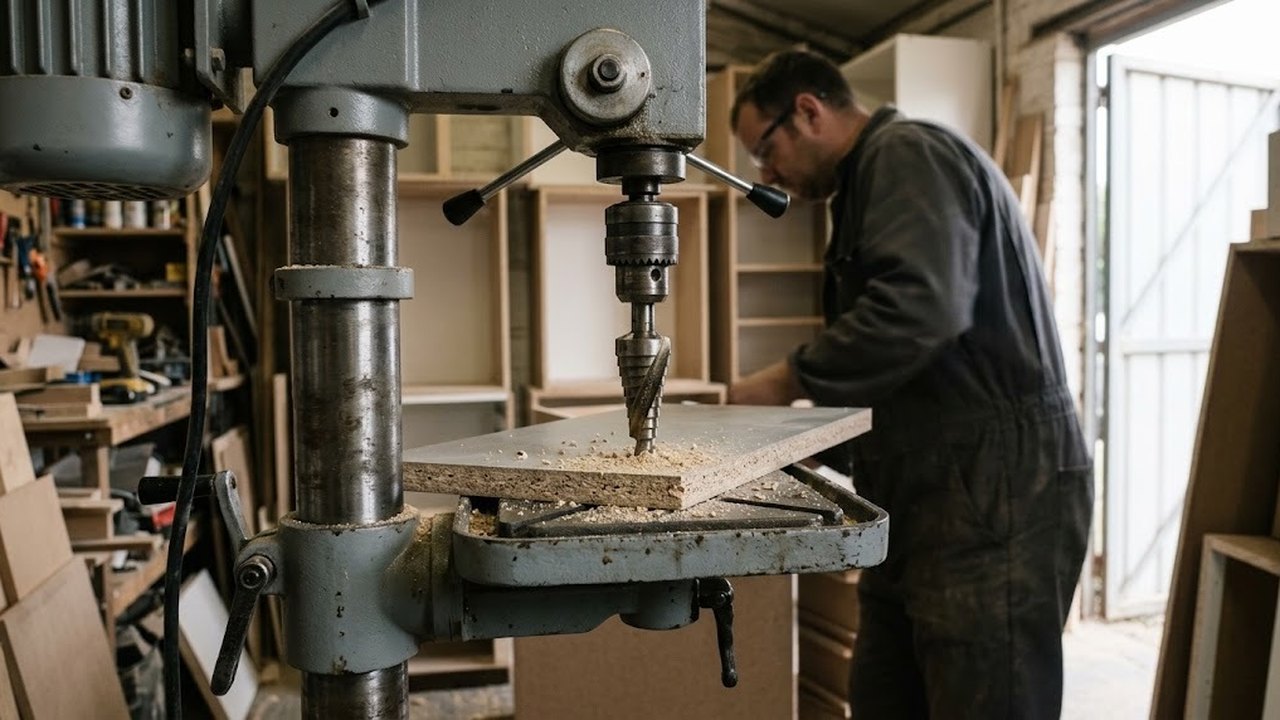
Конфирмат, или евровинт, стягивает детали корпусной мебели из ДСП. Прочность стяжки задают два канала: узкий под резьбу и широкий под гладкую часть винта. Ниже собраны диаметры, глубины и порядок работы, затем разобрано, какой станок держит эту операцию без подгонки. Марки и цены инструмента не разбираются.
Типоразмеры конфирмата и диаметры сверл
Конфирматы выпускают в типоразмерах 5×40, 5×50, 6,3×40, 6,3×50, 7×40, 7×50, 7×60 и 7×70 мм. Первое число задает диаметр резьбы, второе длину. Для плит толщиной 16 или 18 мм берут 6,3×50 или 7×50. Коническая шляпка шире резьбы на 1,5–2 мм, поэтому ей нужна зенковка.
Справочная пара для мебельных плит: 4,5 или 5 под резьбовую часть и 7 под гладкую, размеры в миллиметрах. Для конфирматов с резьбой 6,3–7 источник называет одну пару, 5 и 7. Размер выбирают по винту, который встанет в эту плиту, поэтому пара зависит от диаметра резьбы. Разница между широкой и узкой ступенью составляет 2 мм в поперечнике, то есть по 1 на сторону.
Сверлильно-присадочные станки
Весь раздел →
Патрон быстросменный WoodTec (Griggio/Maggi/Masterwood)

Патрон быстросменный WoodTec (Vitap)

Автоматический сверлильно-присадочный станок с ЧПУ WoodTec HSM 1230 H2
Конфирматное сверло: ступени и зенковка
Ступенчатое сверло-зенкер под конфирмат объединяет на одной оси две ступени, под резьбу и под гладкую часть, и коническую зенковку с углом 45°. За один проход ступени получаются соосными, и шляпка садится заподлицо с поверхностью плиты.
Пара обычных сверл плюс отдельный зенкер дает тот же набор ступеней. Соосность между ними тогда обеспечивает только положение заготовки.
Здесь первой названа плита, через которую проходит винт, второй плита, в торец которой он вкручивается. Детали обрабатывают по-разному. Во второй плите нужен только узкий канал под резьбу, и инструмент для него цилиндрический, без зенковки. В первой плите нужны широкая ступень и зенковка.
Сверлильно-присадочные станки
Весь раздел →
Автоматический сверлильно-присадочный станок с ЧПУ WoodTec BHM 2490 R

Станок сверлильно-присадочный под петли WoodTec Z3

Станок сверлильно-присадочный под петли WoodTec Z6
Подобрать оборудование под вашу задачу
Глубина отверстия в торце и запас стенки
Из длины конфирмата часть остается в первой плите, остальное уходит в торец второй. Глубина канала в торце равна этой остальной части.
| Типоразмер | Толщина первой плиты | Длина винта в торце |
|---|---|---|
| 6,3×50 | 16 | 34 |
| 7×50 | 18 | 32 |
| 7×60 | 18 | 42 |
| 7×70 | 18 | 52 |
Единицы в таблице миллиметры. Последняя колонка считается как длина винта минус толщина первой плиты. Глубину берут не меньше этого значения, чтобы кончик винта не упирался в дно.
Торец плиты 16 мм с каналом 5 по центру оставляет с каждой стороны по 5,5 материала. Винт с резьбой 7, вкрученный в тот же канал, сводит запас к 4,5 на сторону. Расширять канал под резьбу нельзя: стенка тоньше, чем кажется на глаз.
Сверлильно-присадочные станки
Весь раздел →
Станок сверлильно-присадочный под петли WoodTec Z1

Станок сверлильно-присадочный WoodTec 21 PRO

Станок сверлильно-присадочный WoodTec 21W PRO
Порядок сверления ЛДСП и фанеры
- Плиту закрепить на столе с упором. Инструмент в торце идет по слоям плиты и уводится, если заготовка гуляет. Способы зажима описаны в статье о креплении заготовки при сверлении.
- Сначала вторая плита (торец). Ступень под резьбу выставляют по оси толщины плиты и ограничивают глубину упором по таблице выше.
- Затем первая плита (проход). Ступенчатое сверло идет до тех пор, пока зенковка не коснется поверхности плиты; пробный образец показывает, садится ли шляпка заподлицо.
- Выход из ламинированного слоя закрывают подкладкой: ламинат скалывается на выходе. Остальные свойства материала разобраны в статье о сверлении ДСП.
Перед серией берут обрезок той же плиты и вкручивают винт вручную. Туго идущая резьба показывает тесный канал, свободный ход без захвата показывает расширенный.
Где совет по диаметрам перестает работать
Пара 4,5 или 5 и 7 дана для плит из стружки. Для фанеры и МДФ, а также массива тот же набор подбирают пробой на обрезке: плотность материала меняет усилие вкручивания.
Вторая граница относится к патрону. Цилиндрический хвостовик должен сидеть без биения: слабый зажим делает канал овальным, и винт садится в него неровно.
Какой станок подходит для отверстий под евровинт
Для единичных деталей хватает настольного сверлильного станка со столом и упором, оснащенного ограничителем глубины. Перед выбором сверяют ход шпинделя с таблицей: для 7×70 в плите 18 мм канал в торце уходит на 52, и станок с коротким ходом заставит переставлять заготовку. Подходящие модели лежат в разделе настольных сверлильных станков.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Для серийной сборки мебели берут сверлильно-присадочные станки. Головка с несколькими шпинделями обрабатывает ряд точек за один ход, а горизонтальная и вертикальная головки закрывают торец и пласть без перекладывания плиты. Критерии выбора: число шпинделей, возможность менять шаг между ними и размер стола под обрабатываемые детали. Крупные тяжелые плиты, которые трудно держать на столе настольного станка, удобнее вести на вертикально-сверлильном станке.