Корпусное сверло, сверло со сменными пластинами и U-drill в документации обозначают один инструмент: стальной корпус с гнездами, в которые крепятся твердосплавные пластины. Ниже разобраны устройство, глубина отверстия в диаметрах, допуск, режимы резания и требования к станку. Подбор сплавов и покрытий пластин под конкретную сталь делают по каталогу производителя инструмента, поэтому в тексте его нет.
Корпусное сверло: пластины, канавки и корпус
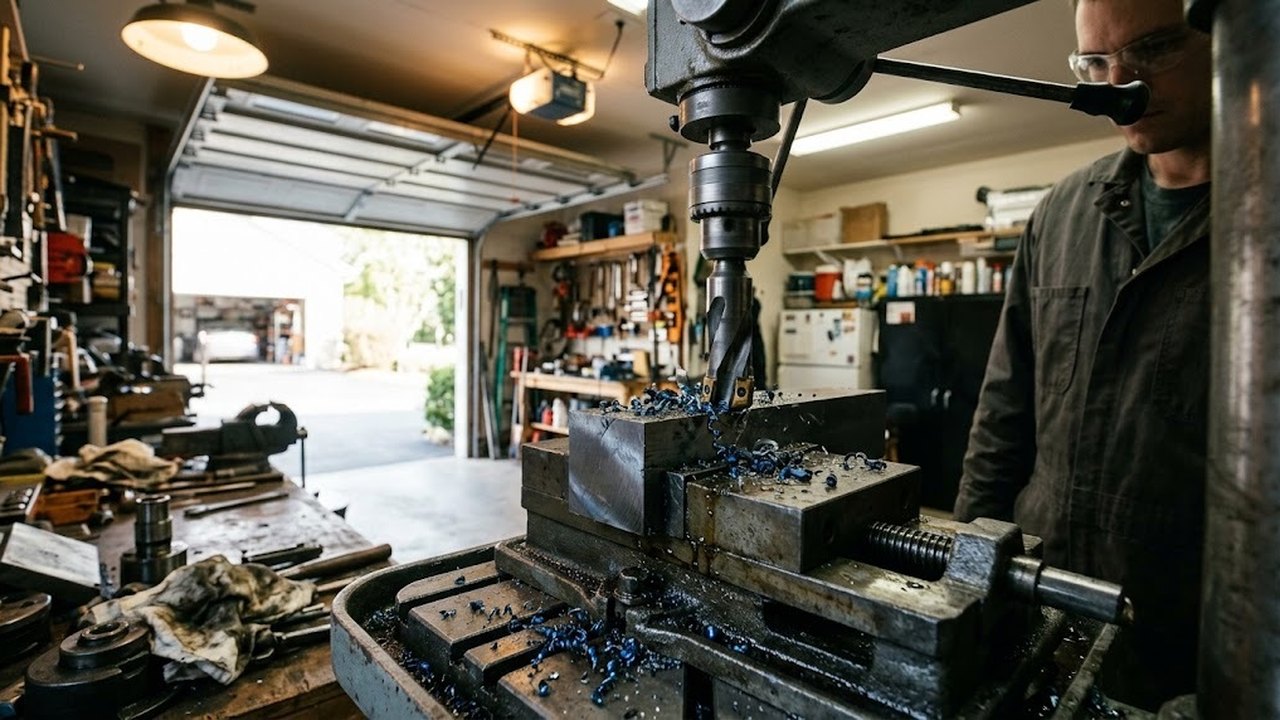
Инструмент состоит из стального корпуса и группы сменных твердосплавных пластин на торце, каждая фиксируется в своем гнезде. Центральная пластина перекрывает ось, периферийная выходит на наружный диаметр, и вместе они срезают материал по всему сечению отверстия. Эта схема описана в патенте на сверло с индексируемыми пластинами: самая внутренняя пластина слегка заходит за центральную ось, самая внешняя достигает периферии.
Корпус сверла несет винтовые или прямые канавки для отвода стружки и внутренние каналы для охлаждающей жидкости. У линейки одного производителя (каталог HC Maschinentechnik), взятой в статье за пример, жидкость подается внутри корпуса, а предварительное засверливание не требуется. Износ снимают поворотом или заменой пластины, корпус продолжает работать. Цельный твердый сплав при износе уходит на переточку.
Режущая кромка пластины, то есть ее форма, углы и покрытие, определяет, как дробится стружка. Твердый сплав допускает скорости выше, чем быстрорез, поэтому режущий инструмент со сменными пластинами работает в более высоком диапазоне скоростей.
Глубокое сверление ружейными и эжекторными сверлами остается отдельной технологией со своими станками. Для нее выпускают сверлильные станки для глубокого сверления. Корпус со сменными пластинами рассчитан на небольшую глубину отверстия.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Применение сверла со сменными пластинами против классики
Спиральный быстрорежущий и цельный твердосплавный инструмент остаются основой слесарной и станочной практики. Корпусный инструмент заменяет их там, где износ удобнее снимать сменой пластины, чем переточкой всего инструмента.
| Признак | Спиральное быстрорежущее | Цельное твердосплавное | Корпусное со сменными пластинами |
|---|---|---|---|
| Что делают при износе | Перетачивают | Перетачивают, покрытие наносят заново | Поворачивают или заменяют пластину |
| Диаметры | От малых до больших | Малые и средние | У линейки-примера от 16 до 35 мм; у других производителей границы свои |
| Допуск отверстия | Зависит от заточки и биения | Узкий при жестком шпинделе | Шире: у линейки-примера поле ±0,2 мм |
| Охлаждение | Наружный полив | Наружный или через канал | У линейки-примера через каналы корпуса |
| Требования к станку | Невысокие | Жесткий шпиндель, малое биение | Жесткость и подача жидкости через шпиндель |
Нижняя граница линейки-примера лежит на 16 мм, верхняя на 35 мм. Для отверстий меньше 16 мм по этой линейке берут цельный и спиральный инструмент.
Подобрать оборудование под вашу задачу
Допуск отверстия и доработка
Допуск сверла в этой линейке составляет ±0,2 мм, то есть ширина поля 0,4 мм. По ISO 286-1 для интервала 18–30 мм квалитет IT13 дает 0,33 мм, квалитет IT14 дает 0,52 мм, и 0,4 мм по ширине лежит между ними. Интервал 18–30 мм не покрывает всю линейку 16–35 мм, а поле самого отверстия зависит еще от биения шпинделя и износа. Чем больше номер квалитета, тем шире допуск и ниже точность.
Посадка H7 в том же интервале требует поля 0,021 мм (IT7), то есть почти в двадцать раз уже. Высокое качество поверхности под такую посадку дает чистовой проход: расточка или развертка с припуском под нее. Корпусный инструмент в этой цепочке снимает основной объем металла.
Глубина сверления в диаметрах
Глубину задают кратностью диаметру. В линейке-примере это 3xD и 4xD. Рабочая длина 3xD по каталогу составляет от 48 мм на Ø16 мм до 109 мм на Ø35 мм. Номинал 4xD считается как 4·D: 100 мм на Ø25 мм, 120 мм на Ø30 мм.
В патенте на сверло с пластинами отмечено, что характеристики индексируемых сверл резко ухудшаются при отношении длины к диаметру больше трех. Линейка с 4xD выходит за эту границу; причину производитель не указывает. Жесткость падает с вылетом.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Полная высота инструмента в линейке-примере растет от 122 мм (3xD, Ø16 мм) до 193 мм (3xD, Ø35 мм). У исполнения 4xD она составляет от 138 до 228 мм. Поэтому при выборе станка сверяют ход пиноли или шпиндельной бабки с глубиной отверстия, а расстояние от шпинделя до стола с высотой инструмента вместе с оправкой и заготовкой. Эти параметры указаны в паспорте станка.
Режимы резания и частота вращения
Производитель линейки приводит ориентировочные диапазоны скоростей и подач и оговаривает, что их подстраивают под условия обработки. Материалы разбиты на группы: нелегированная, легированная и высоколегированная сталь, серый чугун, алюминий. Частоту вращения считают по формуле n = 1000·v/(π·D), где v задана в метрах в минуту, а D в миллиметрах.
| Материал | Скорость резания, м/мин | Подача, мм/об, Ø18,5–25 мм | Обороты на Ø25 мм, об/мин |
|---|---|---|---|
| Нелегированная сталь | 100–180 | 0,07–0,15 | 1270–2290 |
| Легированная сталь | 85–155 | 0,04–0,13 | 1080–1970 |
| Высоколегированная сталь | 80–140 | 0,04–0,12 | 1020–1780 |
| Серый чугун | 105–170 | 0,08–0,20 | 1340–2160 |
| Алюминий | 150–240 | 0,05–0,17 | 1910–3060 |
На нижней скорости для нелегированной стали (около 1270 об/мин) подача 0,07 мм/об дает около 89 мм/мин. Алюминию на Ø25 мм нужно до 3060 об/мин. Станок с верхним пределом ниже 3060 об/мин не даст алюминию верхнюю скорость на Ø25 мм. Верхнюю частоту вращения по паспорту станка сверяют с таблицей до заказа инструмента.
Выбор корпусного сверла под станок
Первое требование касается охлаждения. У линейки, взятой за пример, охлаждение внутреннее, поэтому станку нужна подача жидкости через шпиндель. Настольному станку без нее такой инструмент не подходит.
Второе требование касается жесткости. Пластина режет с одной стороны сильнее, если шпиндель бьет, и размер отверстия уходит в плюс. Вылет оправки и зазоры в направляющих усиливают этот эффект.
Мощность и крутящий момент растут с диаметром, потому что инструмент снимает металл со всего сечения. Радиально-сверлильные станки берут крупные заготовки, а сверлильные станки с ЧПУ дают равномерную подачу и повторяемость от детали к детали. Настольные сверлильные станки подходят, когда хватает частоты вращения, мощности и хода шпинделя, а подача жидкости через шпиндель у станка есть.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Когда корпусное сверло не подходит
На косом входе, на литье с раковинами и на прерывистом резе кромка получает ударную нагрузку. Хрупкая твердосплавная пластина такие условия переносит хуже, поэтому их сверяют с каталогом производителя пластин.
Ручная подача на станке без механизма равномерного хода дает рывки, а пластина на них отвечает сколами. Единичные отверстия на старом станке с изношенным шпинделем проще делать спиральным инструментом: корпусу нужен станок, на котором он сидит без биения.