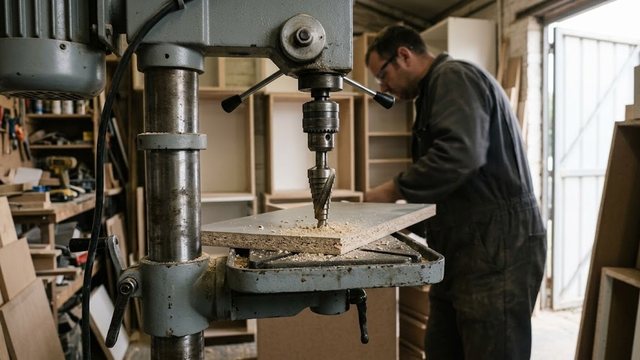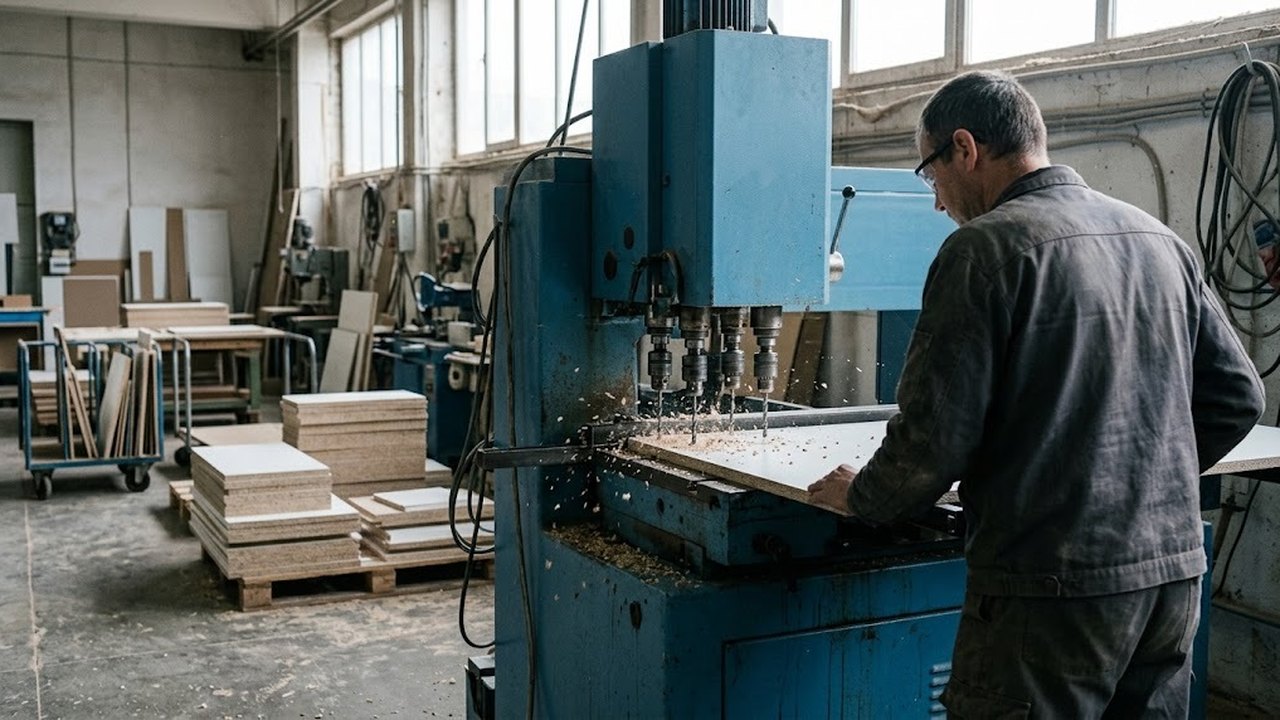
Сверлильно-присадочный станок делает в плитных деталях корпусной мебели ряды глухих и сквозных отверстий под фурнитуру. Ниже разобрано, как устроена присадка по системе 32 мм, чем многошпиндельная головка отличается от одиночной, где проходит граница между механической машиной и станком с ЧПУ и когда присадочное оборудование не нужно. Фрезерные станки по дереву и сверление металла в статью не входят.
Что такое сверлильно-присадочный станок
Присадкой называют подготовку отверстий в щитах из ЛДСП, МДФ и фанеры: под шканты, эксцентриковые стяжки, конфирматы, полкодержатели и петли. На мебельном производстве на каждой детали таких отверстий много, и вручную размечать их нерационально. Положение отверстий здесь задают упоры или программа, а на каждой детали партии оно повторяется.
Главное отличие от универсального сверлильного станка заключается в числе шпинделей. Универсальная машина работает одним инструментом, и каждое отверстие требует нового позиционирования. В головке присадочной машины стоит ряд шпинделей, и за один проход сверлится сразу целая серия отверстий. Это ускоряет изготовление корпусных деталей и снижает долю ручной разметки.
Сверла для плит заточены иначе, чем для металла, а обороты подобраны под древесные материалы. Поэтому для металла присадочные машины не предназначены: для стали нужны сверлильные станки с другой кинематикой и жесткостью.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Система 32 и привязка отверстий
Сверлильный ряд в мебели строится по системе 32 мм. Расстояние между центрами соседних отверстий в ряду равно 32 мм, диаметр 5 мм, глубина 12–14 мм. Первый ряд отстоит от передней кромки на 37 мм. Расстояния между рядами кратны шагу.
Для оборудования правило простое: шаг соседних шпинделей и шаг ходов по координате задаются тем же числом. Девять отверстий в ряду дают 256 мм между центрами крайних, а второй ряд отстоит от передней кромки на 37 плюс 32, то есть на 69 мм. Оператор этих чисел не измеряет, их выдает схема машины.
Фурнитура рассчитана на ту же сетку. Петли, направляющие ящиков и полкодержатели ставятся без индивидуальной разметки, поэтому сборка корпуса идет без подгонки. Смещение ряда возникает при сбитой настройке упоров. Сама система такого дефекта не создает.
Сверлильно-присадочные станки
Весь раздел →
Патрон быстросменный WoodTec (Griggio/Maggi/Masterwood)

Патрон быстросменный WoodTec (Vitap)

Автоматический сверлильно-присадочный станок с ЧПУ WoodTec HSM 1230 H2
Подобрать оборудование под вашу задачу
Многошпиндельная головка: вертикаль и горизонталь
Многошпиндельная головка несет набор шпинделей, обычно с общим приводом. Вертикальные сверлят в пласть, то есть в плоскость детали. Горизонтальные идут в торец и готовят гнезда под шканты и стяжки на сопрягаемой детали. Если на станке есть обе схемы, щит не приходится переворачивать между операциями.
Межосевой шаг в блоке кратен 32. Для типового корпуса хватает фиксированной сетки, а для нестандартной фурнитуры берут шпиндели с регулируемым положением. Недостаток гибкой схемы в том, что настройка занимает больше времени.
В паспорте смотрят наибольший диаметр инструмента для сверления в пласть. Отверстие под чашку петли крупнее отверстия под полкодержатель, и не каждая головка рассчитана на такой диаметр. Многошпиндельные сверлильные станки в каталоге относятся к специальным машинам, а мебельная присадка остается для таких станков лишь одной из задач.
Станок с ЧПУ или механический присадочный
Механическую машину настраивают вручную: упорами, линейками и положением головки. Она подходит небольшой мастерской с повторяющимися изделиями, где размеры деталей меняются редко. При новом формате оператор переставляет упоры и сверяет положение по шкале.
Станок с ЧПУ берет координаты из программы, поэтому переход к другому изделию сводится к выбору карты присадок. Это выручает, когда за смену идет много разных деталей: фасады, стенки, полки. Сверлильно-присадочный центр с ЧПУ может совмещать сверление с фрезерованием пазов и по составу узлов ближе к обрабатывающему центру, чем к простой присадочной машине.
Станок с ЧПУ нужен при мелкосерийном выпуске с частой сменой форматов. На потоке однотипных корпусов хватает механической машины с выверенными упорами, программы для нее готовить не надо.
Точность и базирование щита
Положение отверстия определяется базой. Щит прижимают к упору и направляющей линейке, и все размеры отсчитываются от этой базы. Если кромка щита неровная или упор изношен, ряд уйдет целиком, даже при исправной головке.
Повторяемость зависит от узла прижима. Пневматический прижим держит деталь равномерно, а ручной зависит от усилия оператора. На коробленых плитах закрепление становится заметным источником ошибки.
Сверло для ЛДСП скалывает ламинат на выходе. Помогают подбор инструмента, ограничение глубины и подпор с обратной стороны. Для сквозных отверстий скол проверяют на пробной детали до запуска партии.
Когда присадочный станок не нужен
Присадочное оборудование не нужно, если в цехе мало изделий из плит. Для единичных заказов подходят кондуктор по сетке системы и ручная дрель или настольная машина.
Он не заменяет раскрой и облицовку кромки. В технологической цепочке присадка стоит после раскроя и кромкования, и ее темп ограничен тем, как быстро детали приходят на этот участок. Частая ошибка закупки: быстрый станок попадает в цех, где узкое место остается на раскрое.
Что проверить при выборе
Перед закупкой сверяют число и тип шпинделей, диаметр инструмента, длину рабочего стола и тип прижима. Для машины с ЧПУ смотрят, как загружаются карты присадок и можно ли принять программу из файла. Питающая сеть цеха в Казахстане определяет требования к напряжению и числу фаз, поэтому их уточняют до заказа.
Подбор начинают с раздела сверлильно-присадочных станков и сравнивают с многошпиндельными моделями, если нужна нестандартная сетка.
Для работы по металлу ищут вертикально-сверлильные и радиально-сверлильные станки.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522