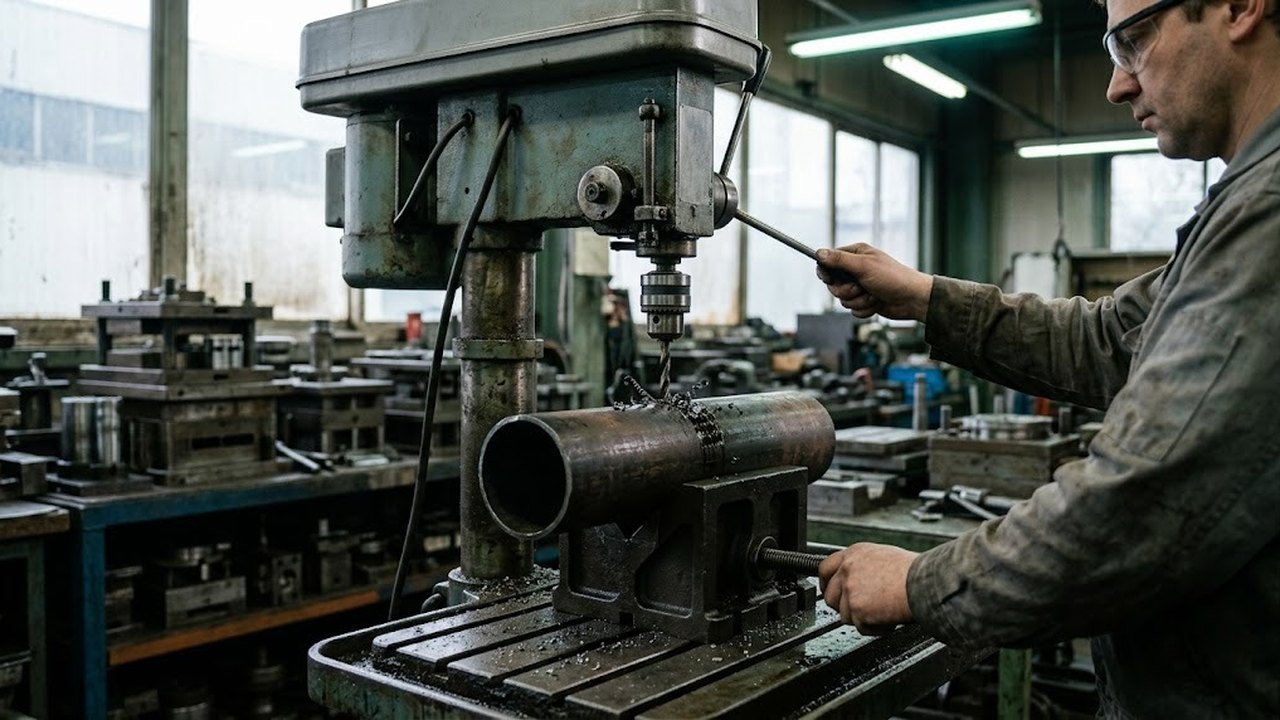
Статья объясняет, почему сверление отверстий в трубах дает больше погрешностей, чем обработка плоской заготовки, и как их снимают V-блок, кондуктор и правильный режим. Разметка по месту и перечень моделей в статью не входят. Зато есть расчет наклона поверхности и условия выбора оборудования.
Что происходит со сверлом на круглой поверхности
Заготовка выпуклая, поэтому острие касается металла в одной точке, а под краями режущих кромок поверхность уходит вниз. Для трубы наружным диаметром 57 мм и отверстия 10 мм поверхность на краю будущего отверстия наклонена к плоскости, перпендикулярной оси инструмента, примерно на 10,1 градуса, а перепад высоты между вершиной и краем равен 0,44 мм. Для отверстия 25 мм в той же детали наклон растет до 26,0 градуса, перепад до 2,89 мм.
Чем крупнее диаметр сверла относительно заготовки, тем сильнее его уводит в сторону на старте. Обычное сверло и без того склонно уходить на неподготовленной поверхности, поэтому место сначала накернивают, а острие ведут по малой глубине на пониженной подаче. Угол при вершине для стали лежит в пределах 118–135 градусов: более тупое острие лучше держит центр, но требует большего усилия подачи.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Отсюда три источника погрешности: линия сверления относительно диаметра заготовки, увод на выпуклости и перекос при выходе из стенки. Приспособление закрывает первые два, третий снимают подачей и порядком операций.
V-блок как приспособление для сверления
V-призма сажает деталь на линию сверления независимо от ее диаметра: центр всегда лежит в плоскости симметрии выреза. Для призмы с углом 90 градусов центр трубы 57 мм стоит над вершиной выреза на 40,3 мм, а у трубы 89 мм на 62,9 мм. Высота меняется, плоскость остается прежней.
Тиски для круглой заготовки подходят плохо: губки касаются ее по двум линиям, и деталь проворачивается при подаче. Из этого следует практическое правило. Чтобы просверлить отверстие строго по диаметру, берут призму. Инструмент, выставленный по плоскости симметрии один раз, идет по диаметру любого размера, а при смене заготовки перестраивают только расстояние от шпинделя до стола.
Призма фиксирует деталь лишь в поперечной плоскости. Положение вдоль детали задает упор, а длинная заготовка на свободном конце поддерживает опора той же высоты, иначе она наклоняется и линия сверления уходит от плоскости симметрии. Толщина стенки определяет способ прижима. Тонкостенную заготовку прижимают планкой сверху, над самой призмой, потому что сильно затянутая струбцина сминает ее в овал, и овал перестает садиться в вырез.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Кондуктор для серии и для работы на объекте
Кондуктор задает место отверстия шаблоном: направляющая втулка из закаленной стали ведет сверло в точку и не дает ему сползти по выпуклости. Там, где острие без втулки скользит, она работает лучше всего.
Для серии одинаковых операций на станке кондуктор совмещают с призмой. Призма держит изделие, упор задает смещение вдоль него, втулка определяет точку на окружности. Оператору остается подать шпиндель, и отверстия повторяются от детали к детали без разметки.
На объекте кондуктор крепят цепью или магнитом и сверлят дрелью на стойке. Граница применимости простая. Втулка подбирается под один диаметр, поэтому на каждый размер нужна своя втулка или сменная вставка. Для единичного отверстия кондуктор лишний, хватит призмы и кернения.
Частота вращения и подача по диаметру
Частота вращения шпинделя в оборотах в минуту равна 1000, умноженному на скорость резания в метрах в минуту, и деленному на произведение числа пи и диаметра в миллиметрах. При скорости 30 м/мин инструмент 10 мм вращается примерно со скоростью 955 об/мин, а 25 мм со скоростью около 382 об/мин. Крупный диаметр требует более низких оборотов, и станок должен их дать.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Для малоуглеродистой стали и быстрорежущего инструмента справочная таблица дает 3–38 м/мин при резании всухую и стойкости 1 час. Для сверления значение берут из данных изготовителя сверла и уточняют по стружке: синий цвет стружки и дым означают перегрев.
Станок со ступенчатой ременной передачей дает ряд фиксированных частот, и берут ближайшую меньшую ступень к расчетной. Вариатор настраивается плавно, поэтому для разных диаметров удобнее станок с вариатором.
Сквозное отверстие и выход из стенки
У тонкой стенки острие прорывает ее раньше, чем снимается основной слой. В момент прорыва инструмент заедает. Подачу в этот момент снижают, а для крупного отверстия сначала делают пробное маленькое отверстие.
При сквозной обработке по диаметру сверло входит в дальнюю стенку изнутри, где поверхность вогнутая и тоже наклонена. Центра, который держит острие, там нет. Поэтому оба отверстия делают за одну установку, чтобы они лежали на одной линии.
Внутри остаются стружка и заусенцы. Для трубопроводов их снимают с внутренней стороны зенковкой или шарошкой через торец, поэтому доступ к месту продумывают заранее: инструмент идет от торца. Для гидравлических линий после сверления деталь промывают.
Корончатая фреза для труб
Корончатая фреза режет кольцо вокруг будущего отверстия и оставляет в центре сердечник. Усилие подачи и мощность при этом ниже, чем у обычного сверла того же диаметра, поэтому ее выбирают для крупных отверстий в стенке. Сердечник удаляют, иначе он остается внутри или в самой фрезе.
Длина фрез не стандартизована жестко, широко доступны глубины резания 30, 55, 75 и 110 мм. Глубину резания сопоставляют с толщиной стенки, а расстояние между стенками перекрывают хвостовик и ход шпинделя.
Корончатая фреза требует жесткого шпинделя и подачи СОЖ или масла по материалу фрезы. Малый настольный станок с шатким шпинделем с крупной фрезой справляется плохо. Такую обработку лучше поручать оборудованию, рассчитанному на нагрузку.
Какой станок подходит под трубу
Вертикально-сверлильные станки с призмой на столе подходят для коротких изделий и серий. Радиально-сверлильные станки подводят шпиндель рукавом к длинной заготовке на опорах, и ее не нужно переставлять для каждого отверстия. Магнитные сверлильные станки для труб крепятся прямо на деталь и удобны на объекте, а на аустенитной нержавеющей стали магнит не держит, и там нужен цепной зажим.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
| Решение | Что фиксирует | Граница применимости |
|---|---|---|
| V-блок на столе | положение в поперечной плоскости | прямые детали, нужен упор и опора на свободном конце |
| Кондуктор со втулкой | точку на окружности и направление сверла | серия одного диаметра |
| Магнитный станок | крепление на самой заготовке | магнитное крепление только на ферромагнитной стали |
Перед выбором проверяют вертикальное расстояние от шпинделя до стола. При поднятом шпинделе оно должно превышать сумму высоты призмы, наружного диаметра трубы и длины сверла с патроном, иначе деталь не пройдет под инструментом. При опущенном шпинделе сверло с патроном должно доставать до центра трубы в призме, а разницу покрывает ход шпинделя. Если оба условия выполняются, заготовка помещается на станок.