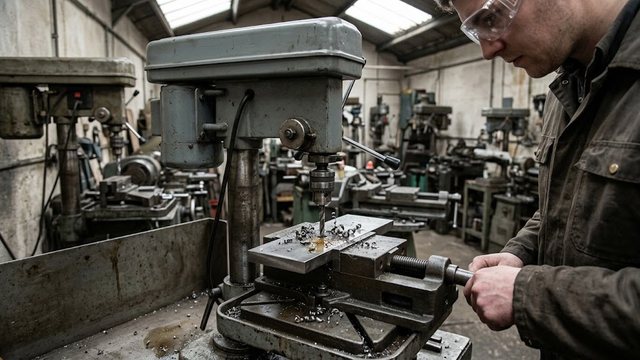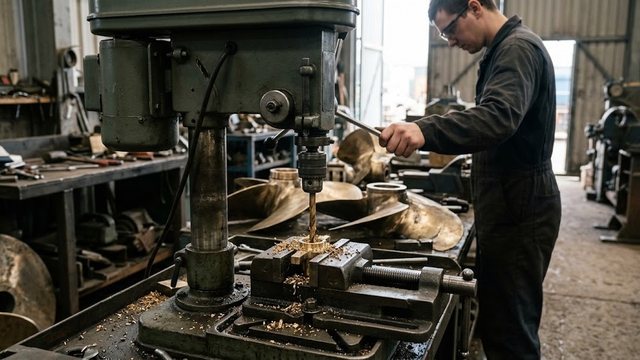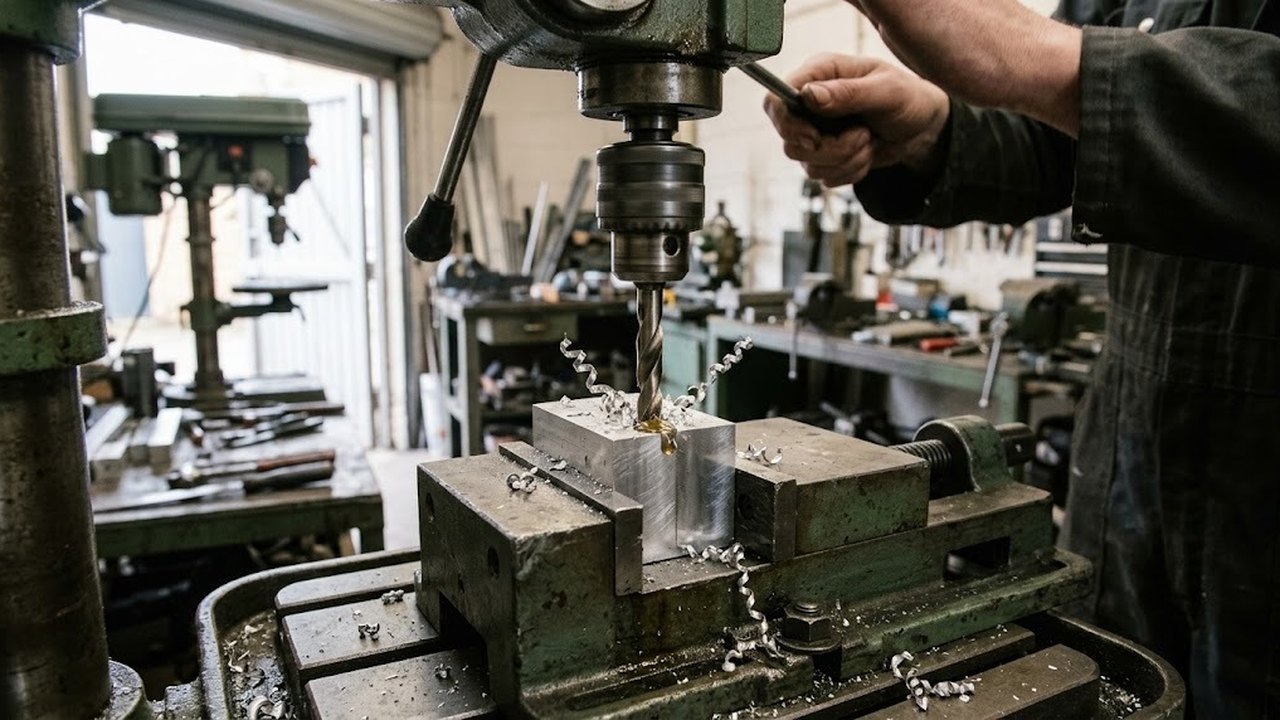
Алюминий сверлится легко, пока стружка уходит из канавок. Как только она налипает, отверстие рвется, диаметр растет, инструмент греется и клинит. Ниже разобраны режим и подача по диаметру, причины налипания, выбор смазки и приемы против заусенцев на выходе. Марки сверл и расценки здесь не рассматриваются.
Чем алюминий отличается от стали при сверлении
Алюминий мягкий и вязкий. Стружка тянется лентой и наматывается на инструмент. При нагреве металл схватывается с режущей частью: тонкий слой остается на ленточке и в канавке, трение растет, налипание ускоряется. Цикл замыкается за несколько отверстий, если режим выбран неверно.
Свойства зависят от марки. Мягкие низколегированные деформируемые сплавы (профили, листы) вязче и сильнее налипают. Литейные силумины с кремнием дают короткую стружку, но быстрее изнашивают кромку. Табличный режим остается стартовым: окончательно его подбирают по виду стружки и состоянию инструмента после первых отверстий.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Режимы и подача при сверлении алюминия по диаметру
Справочная скорость резания для быстрорежущей стали по алюминию и его сплавам составляет 250 футов в минуту, около 76 м/мин. Для твердосплавного инструмента таблицы дают множитель 2,5, то есть примерно 190 м/мин. Частота вращения шпинделя считается по формуле n = 1000 · v / (π · D), где v в м/мин, D в мм. Подача на оборот лежит в пределах от 1 до 3% диаметра.
| Диаметр, мм | Быстрорез, об/мин | Подача, мм/об |
|---|---|---|
| 4 | 6050 | 0,04–0,12 |
| 6 | 4030 | 0,06–0,18 |
| 8 | 3020 | 0,08–0,24 |
| 10 | 2420 | 0,10–0,30 |
| 12 | 2020 | 0,12–0,36 |
| 16 | 1510 | 0,16–0,48 |
| 20 | 1210 | 0,20–0,60 |
У маленьких диаметров расчетные обороты самые высокие. Если верхняя ступень станка ниже расчетной, работают на ней и следят за ходом резания.
Время на отверстие тоже стоит пересчитать. Сверло 10 мм при 2400 об/мин и подаче 0,1–0,3 мм/об углубляется на 240–720 мм/мин. Сквозное отверстие в пластине толщиной 10 мм проходится за время от 0,8 до 2,5 с. За такое время оператор успевает только заметить рост усилия на рычаге. Ход ведут по стружке: она должна сходить короткой спиралью и вылетать из канавки.
Глубже трех диаметров (для 10 мм это 30 мм) без подачи СОЖ под давлением через шпиндель таблицы рекомендуют снизить частоту вращения еще на 50%, до 1200 об/мин, и периодически выводить инструмент для очистки.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Как снять налипший алюминий со сверла
Причин три. Первая: высокие обороты при низкой подаче, когда режущая часть скользит по металлу и нагревает его. Вторая: затупленная режущая кромка или шероховатая канавка. Третья: сухое сверление глубокого отверстия, где отходы спрессовываются.
Признаки видны сразу: визг, рост усилия на рычаге, блестящий налет на инструменте, овальное отверстие с рваной стенкой. После первого такого признака сверление прекращают, инструмент выводят и очищают.
Наросший слой снимают деревянным или латунным скребком. Абразив нежелателен: он меняет геометрию и оставляет шероховатость, на которой металл схватывается снова. Поврежденную режущую часть перетачивают, не дожидаясь следующего налипания.
Нужна ли смазка при сверлении алюминия
Для алюминия используют керосин, спирт и масла. Справочники отмечают хорошие результаты керосина и спирта, а масло из бычьих ног (neatsfoot) для сверления и нарезания резьбы в алюминии ставят выше керосина и водных эмульсий. На станках с системой СОЖ годятся водные эмульсии: они отводят тепло и уносят стружку.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Смазку наносят кисточкой или каплей перед каждым отверстием, а при глубоком сверлении добавляют после вывода сверла. Керосин легко воспламеняется, поэтому рядом с ним не работают с искрением. Для единичных неглубоких отверстий в тонком листе допустимо сверлить насухо, если инструмент острый и стружка уходит свободно.
Сверло для алюминия: твердый сплав, угол и заточка
Для алюминия в справочной таблице указаны угол при вершине 90–135°, угол наклона спирали 32–48° и задний угол 12–26°. Диапазоны широкие: значение выбирают по сплаву и толщине заготовки. Крутая спираль быстрее выводит отходы, поэтому для алюминия часто берут сверло с углом спирали ближе к верхней границе.
Недостаточный задний угол заставляет режущую кромку тереть металл, избыточный делает ее хваткой: сверло зарывается и затягивает деталь на выходе. Заточка возвращает инструменту рабочую геометрию, а полированная канавка облегчает выход стружки.
Быстрорежущее сверло с острой заточкой подходит для разовых работ. Твердосплавное допускает скорость выше, но боится биения и вибрации: в руках и в слабо закрепленном патроне его ломают, поэтому его применяют на станке при жестком креплении детали.
Закрепление заготовки и заусенцы на выходе отверстия
Тонкий лист при выходе сверла захватывается и поднимается по канавкам. Его прижимают к столу тисками или струбциной и подкладывают деревянную или алюминиевую подкладку. Она поддерживает край отверстия снизу и уменьшает заусенец. Перед сквозным отверстием надо проверить, что под ним есть подкладка или проем в столе.
Хвостовик зажимают в патроне с минимальным вылетом: чем больше длина выступающей части, тем сильнее биение и уход оси. Для крупных диаметров сначала делают отверстие меньшего диаметра, потом рассверливают. Осевое усилие при этом ниже, а сверло не уводит. Для серии деталей ставят упор по глубине и кондуктор, а тиски фиксируют на столе станка или верстаке.
У тонкостенного профиля внутри пустота: сверло проваливается в нее и рвет стенку на выходе. На этом моменте ход замедляют, а под стенку ставят опору. Заусенец снимают сверлом большего диаметра или зенковкой, проворачивая их вручную без нажима и не снимая деталь со станка: при прежнем базировании обработка края проще.
Дрель, настольный и радиальный станки для алюминия
Дрель в руках не фиксирует направление, поэтому инструмент уводит. Дрель в стойке держит направление, но верхняя частота вращения ограничена паспортом дрели. Малые диаметры требуют высокой частоты вращения, и многие ручные модели до расчетных значений не доходят.
Настольные сверлильные станки с вариатором позволяют менять скорость шпинделя без перестановки ремня. Вертикальные станки подходят для плит и корпусов, радиально-сверлильные станки для больших панелей, где заготовку проще оставить на месте, а шпиндель подвести к точке. Крупные диаметры и глубокие отверстия делают на станке: он выдерживает подачу и перпендикулярность, которые вручную не получить.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Магнитные станки держатся на стали: алюминиевую заготовку для них кладут на стальную плиту или крепят к стальной раме, потому что алюминий не магнитится.