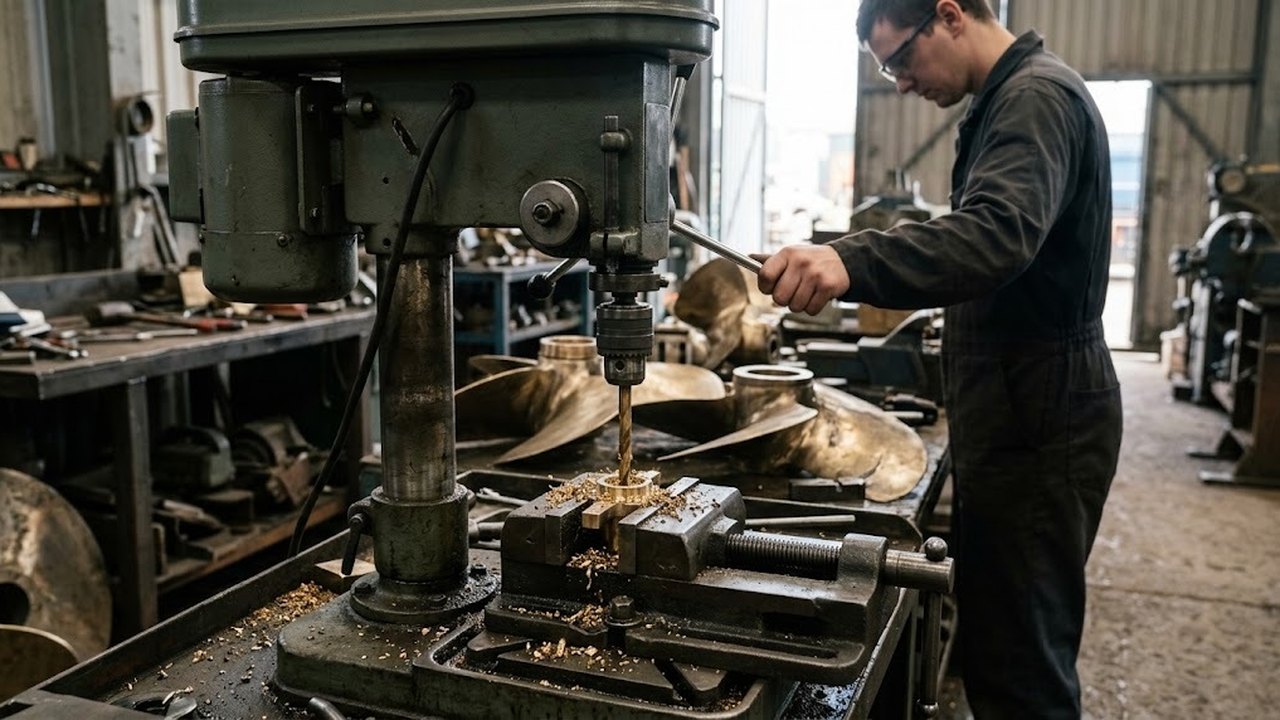
Просверлить латунь удается легко, но инструмент для нее точат иначе, чем для стали. Стандартная заточка склонна к захвату и заклиниванию на выходе, особенно в тонком листе и глубоких отверстиях. Ниже разобраны угол заточки, подточка перемычки, расчет оборотов по диаметру, охлаждение и зажим детали, а в конце критерии выбора станка для латунных деталей.
Чем латунь отличается от стали при сверлении металла
Латунь – сплав меди с цинком. В альфа-латунях меди больше 65 %, цинка меньше 35 %. Для обработки резанием в состав вводят свинец, примерно 2 %: он ломает стружку и улучшает обрабатываемость. Автоматная латунь C360 (меди 61,5 %, цинка 35,5 %) не относится к альфа-латуням, но помечена в справочной таблице как металл с высокой обрабатываемостью.
Температура плавления лежит в пределах 900–940 °C, но при сверлении решает мягкость. Металл почти не сопротивляется врезанию, и спиральный инструмент с большим передним углом сам втягивается в деталь. Втягиваясь, он идет с подачей выше той, что задает оператор. Режущая часть цепляется, а на выходе происходит заклинивание. Прямые канавки применяют для меди и латуни потому, что такая форма меньше врезается и меньше захватывает материал.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
У некоторых марок без свинца стружка получается длиннее и вязче. Ее отвод превращается в главную задачу, от которой зависят чистота отверстия и стойкость режущей кромки.
Заточка под латунь: угол при вершине и спираль
Справочная таблица геометрии дает для латуни угол при вершине 90–118°. Ходовое сверло по металлу заточено на 118°. Угол спирали в той же таблице невелик: 0–20°, у универсальных он заметно больше. Задний угол указан в пределах 12–26°.
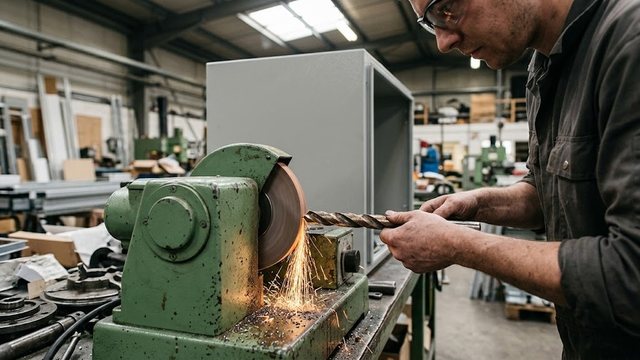
Малый угол спирали означает малый передний угол, и металл режется без захвата. Универсальный инструмент приводят к такой геометрии доводкой. Вдоль режущей кромки на узкой полоске срезают переднюю поверхность, пока кромка не будет почти прямой, как у прямоканавочной модели. Срезают симметрично с обеих сторон, иначе увод в сторону даст отверстие больше номинала.
Вручную угол выдержать трудно. Неравные углы при вершине видны по разной стружке с двух кромок и по отверстию больше номинала. Серийную заточку ведут на станках для заточки сверл с шаблоном угла.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Подточка перемычки
Перемычка – центральная часть вершины, где две кромки сходятся. Скорость резания там близка к нулю, и материал выдавливается. На стали это дает большое осевое усилие. На латуни усилие ниже, но перемычка блуждает по заготовке и смещает начало отверстия, если центр не накернен.
Подточка укорачивает эту зону и превращает ее в короткие режущие кромки. Осевое усилие падает, центровка происходит сразу, а тонкий лист меньше прогибается. Подточку выполняют на заточном станке по контуру канавки, не затрагивая основные кромки. Обе половины перемычки остаются симметричными.
У крупных диаметров и у изношенных, когда перемычка утолщена переточкой, подточка дает больше всего. Мелким диаметрам подточка нужна реже: осевое усилие там мало.
Скорость сверления латуни и обороты по диаметру
Общая таблица скоростей резания для быстрореза без привязки к операции дает для латуни 90–210 м/мин; для сверла берут нижнюю часть диапазона. Условия таблицы: простая быстрорежущая кромка, стойкость 1 час, работа всухую. Обороты следуют из формулы n = 1000 × v / (π × d), где v означает скорость резания, а d диаметр в миллиметрах.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
| Диаметр, мм | Обороты при 90 м/мин | Обороты при 210 м/мин |
|---|---|---|
| 3 | 9550 | 22280 |
| 6 | 4770 | 11140 |
| 10 | 2870 | 6690 |
| 16 | 1790 | 4180 |
Начинают с нижней границы. Обороты поднимают, пока стружка идет ровной спиралью, а режущая часть не темнеет. Штурвал вращают равномерно, без рывков. На выходе подачу ослабляют, иначе происходит схватывание и выступает заусенец.
Охлаждающая жидкость и отвод стружки
Латунь часто обрабатывают без охлаждающей жидкости, но с исключениями. Короткие отверстия в свинцовой латуни сверлят всухую. Жидкость или масло нужны там, где стружка вязкая и забивает отвод и где требуется чистая стенка. Трение ленточек о стенку отверстия греет пару «сверло – латунь», и смазка в зоне резания снижает этот нагрев.
Если дело доходит до глубоких отверстий, инструмент выводят, сбивают стружку и подают смазку. Постоянная подача до упора забивает полость и приводит к поломке; может потребоваться несколько выводов за одно отверстие. Стружка острая, поэтому ее убирают кистью или крючком, а очки надевают до пуска шпинделя.
Зажим детали при ручном и станочном сверлении
На выходе деталь стремится провернуться вместе с инструментом, и держать ее рукой нельзя. Заготовку зажимают в станочные тиски или прижимают струбциной к упору. Лист кладут на деревянную подкладку: выход получается чистым, а стол остается целым. Кромку листа после резки гильотиной проверяют на заусенец и снимают его до сверления, иначе лист ложится неплотно.
При ручном сверлении дрелью деталь тоже закрепляют, затем инструмент ведут без нажима. Вращение шпинделя не терпит свободных рукавов, украшений и перчаток. Патрон затягивают ключом полностью, ключ извлекают до включения. Износ патрона и шпинделя дает биение, и отверстие получается больше номинала.
Станок для латунных деталей
Малые диаметры требуют высоких оборотов: для 3 мм нижняя граница скорости дает около 9550 об/мин. Предел оборотов задан паспортом станка. Настольные сверлильные станки с ременной ступенью его достигают не всегда. Модели с вариатором позволяют подобрать частоту плавно. Если станок не набирает нужных оборотов, мелкий диаметр ведут на максимальных оборотах с мягкой подачей.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Для средних диаметров и серий деталей берут вертикально-сверлильные станки: стойка жестче, ход шпинделя длиннее, на столе стоят тиски. Тяжелые заготовки сверлят на радиально-сверлильных станках, где деталь неподвижна, а шпиндель подводят к ней. Для серий одинаковых отверстий годятся сверлильные станки с ЧПУ.
Где таблица режимов перестает работать
Данные относятся к быстрорежущему инструменту, работе всухую и стойкости в один час. Твердосплавный инструмент или инструмент с покрытием идет на других скоростях, и цифры таблицы к ним применять нельзя. Совет ломается и на тонком листе, пакете пластин и сверлении с руки: там предел задают жесткость и зажим, а скорость резания отходит на второй план.
Затупленная кромка греет металл, мнет его и оставляет задиры, поэтому переточку делают до появления этих признаков.