Нержавеющую сталь на станке сверлят быстрорежущим инструментом с кобальтом, сверлом с покрытием или твердым сплавом. Результат решают режимы: низкая скорость резания и уверенная подача. Ниже режимы для нержавеющих марок 304, 316, 410–430 и 2205, расчет оборотов по диаметру и требования к самому станку. Ручная дрель в статью не входит.
Какое сверло подойдет: кобальтовое сверло и твердый сплав
Обычный быстрорез без кобальта теряет кромку в нержавейке первым. Для станка базовый выбор — кобальтовое сверло HSS-Co с пятью процентами кобальта: такая сталь удерживает твердость при нагреве, а нагрев в этом металле неизбежен. В стали 304 порошковый быстрорез HSSE работает на 12–16 м/мин, быстрорежущее сверло с покрытием TiAlN на 14–18 м/мин.
Твердый сплав прочный, но хрупкий. В учебных расчетах обороты для него увеличивают в 2–3 раза относительно быстрореза, а точные режимы берут в каталоге инструмента. Такому сверлу нужны жесткий станок без биения шпинделя и подвод жидкости в зону резания. Люфт пиноли ломает кромку.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Форма заточки определяет, уйдет ли острие в сторону при зацентровке. Угол при вершине 135° с подточкой центра снижает осевое усилие и меньше блуждает по гладкой поверхности. Для марки 316 источник рекомендует угол 135° с подточкой.
Почему нержавейку сложно сверлить
Суть проблемы в химическом составе стали. Хром и никель дают коррозионную стойкость и повышенную вязкость, поэтому стружка тянется длинной лентой, и в листе, и в трубе. Высокая прочность и вязкость требуют от кромки большого усилия резания. Аустенитные марки дают сильный наклеп: если кромка скользит по металлу без съема стружки, пластическая деформация упрочняет поверхностный слой, и следующий оборот идет по более твердому материалу. Тепло плохо уходит в деталь и копится на вершине сверла.
Отсюда практический вывод. Визг означает, что инструмент трется при слишком слабом врезании: кромка греет металл вместо резания. Выдержка без хода при контакте кромки с металлом приводит к тому же. Если нужно сделать паузу, сверло выводят из отверстия.
Цена ошибки высокая. Сломанный инструмент в детали из нержавейки вынимают с трудом, а упрочненное дно отверстия может отправить заготовку в брак.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Режимы резания для сверла с кобальтом
Ориентиры ниже даны для HSS-Co с пятью процентами кобальта в размерах от 6 до 12 мм. Для меньших размеров подачу снижают, для больших повышают.
| Материал | Скорость резания, м/мин | Подача, мм/об |
|---|---|---|
| Аустенитная 304 | 10–14 | 0,05–0,10 |
| Аустенитная 316 | 8–12 | 0,05–0,10 |
| Мартенситные и ферритные 410, 420, 430 | 8–12 | 0,06–0,10 |
| Дуплексная 2205 | 6–10 | 0,04–0,08 |
Скорость в таблице снижается от 304 к дуплексной стали 2205: разница серединных значений диапазонов составляет 4 м/мин, а ход сверла уходит к нижней границе. Окончательные цифры берут из таблицы изготовителя конкретного сверла.
Обороты по размеру сверла и нижняя ступень станка
Обороты шпинделя считают по формуле n = 1000 · Vc / (π · D), где Vc скорость резания в м/мин, D диаметр инструмента в мм. Для HSS-Co в стали 304 диапазон выглядит так.
| Диаметр, мм | Обороты при 10 м/мин | Обороты при 14 м/мин |
|---|---|---|
| 4 | 800 | 1110 |
| 6 | 530 | 740 |
| 8 | 400 | 560 |
| 10 | 320 | 450 |
| 12 | 265 | 370 |
| 16 | 200 | 280 |
| 20 | 160 | 220 |
Здесь проявляется главное требование к станку. Пусть нижняя ступень шкива дает 500 об/мин. Инструмент на 16 мм получит на ней скорость резания около 25 м/мин, почти вдвое выше верхней границы. Кромка быстро изнашивается. Для крупных отверстий нужен станок с низкими ступенями или с вариатором, который плавно уводит обороты вниз.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Осевое продвижение сверла на 10 мм при указанных оборотах составляет от 16 до 45 мм/мин. Ручной рычаг держит такую скорость плохо, поэтому механическая подача для нержавейки удобнее.
Толстая заготовка, направляющее отверстие и стружка
Отверстия крупнее примерно 6 мм начинают с направляющего отверстия меньшего размера, крупные доводят ступенями. Поперечная кромка крупного инструмента плохо режет и греет дно. В толстой плите это заметнее всего. При глубине больше четырех диаметров руководство Mitsubishi Materials требует вести обработку с периодическим выводом.
Стружка из нержавейки сходит вязкой лентой. Если она наматывается на хвостовик, сверло выводят и очищают. Вывод решает и вторую задачу: жидкость попадает на дно. Выводить надо коротко, чтобы кромка не оставалась без хода в контакте с металлом.
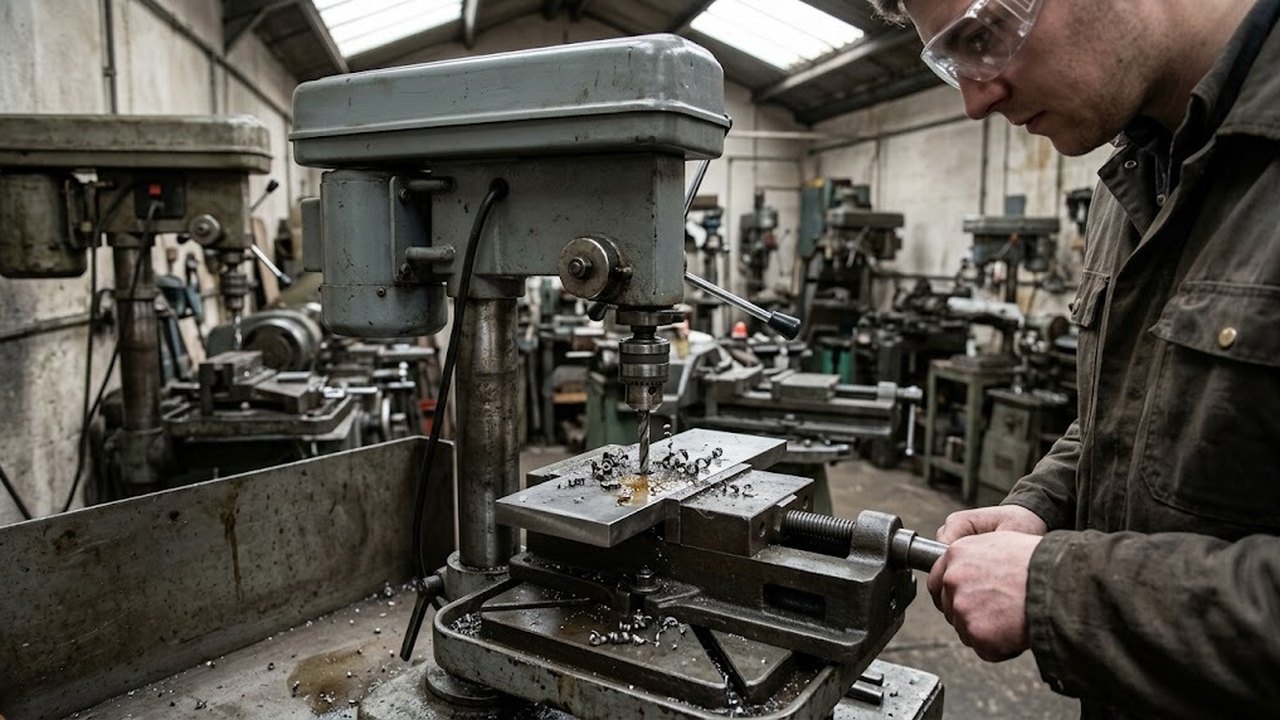
На выходе из сквозного отверстия усилие снижают, иначе кромка подхватывает стенку и заклинивает. Заготовку, тонкий лист и любой металл толщиной менее диаметра сверла закрепляют в тисках или прихватами: свободная деталь проворачивается вместе с инструментом.
Охлаждение и смазка
Жидкость подают обильно и в зону резания. Режимы в каталоге Mitsubishi Materials заданы для водорастворимой СОЖ, при масляной обороты рекомендуют снизить. На станке с помпой струю направляют на кромку. На настольном станке без насоса жидкость наносят кистью или масленкой при каждом выводе сверла.
Каталог Iscar для аустенитных сталей советует внутренний подвод охлаждения через канал в инструменте.
Какой станок нужен для сверления нержавейки
Станок, на котором нужно изготовить детали из нержавейки, оценивают по пяти параметрам: нижняя ступень оборотов, жесткость шпинделя, механическая подача, подвод жидкости и момент на шпинделе. Крупные диаметры требуют большого момента, и на низких ступенях его проверяют по паспорту станка.
Настольные станки с вариатором подойдут для диаметров из первых строк таблицы оборотов, когда нужна плавная настройка скорости под каждый размер. Вертикально-сверлильные станки жестче настольных, многие модели имеют механическую подачу, поэтому справляются с крупными отверстиями в цеховой работе и остаются универсальным станком для нержавейки. Радиально-сверлильные станки нужны, когда тяжелая деталь лежит неподвижно, а перемещается шпиндель.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
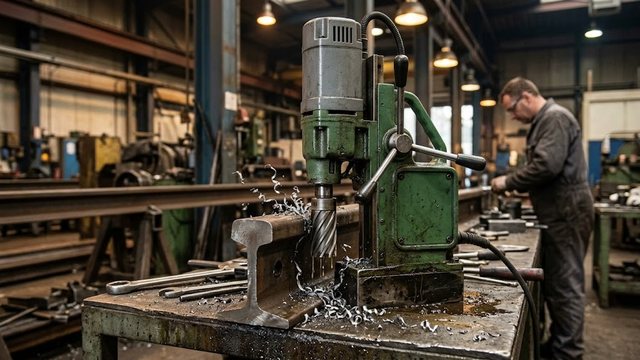
Магнитная стойка держится только на ферромагнитной заготовке. Мартенситные и ферритные марки такую стойку держат, а аустенитные 304 и 316 практически немагнитны, поэтому для них нужны прихваты или стальная подкладка. Магнитные станки работают в основном кольцевыми фрезами, и им, как остальным, нужны низкие обороты и обильное охлаждение.