Здесь разобрано, где кончается обычная обработка отверстий и начинается глубокое сверление: по каким признакам это видно, что можно выжать из вертикального или радиального станка и когда нужна специальная машина. Разбор шнековых и спиральных сверл для дерева, а также программирование глубоких отверстий на ЧПУ сюда не входят.
Что считается глубоким отверстием в металле
Граница задается отношением глубины к диаметру. По справочному определению, к глубокому относят сверление на глубину от 5 диаметров. Обычный спиральный инструмент примерно на этой глубине перестает справляться: стружка забивает канавки, он греется, а нагрузка на кромки растет.
Есть вторая отметка, уже по способу подвода охлаждающей жидкости. Внутренняя подача СОЖ через канал в корпусе считается необходимой, когда отверстие достигает 10 диаметров и более. До этой отметки жидкость подают снаружи.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Глубина 40 мм при диаметре 10 мм еще обычная операция, а при диаметре 6 мм уже глубокая.
Отвод стружки из глубокого отверстия
В коротком отверстии стружка выходит по канавкам сама. В глубоком путь вверх по канавке становится длиннее, стружка уплотняется, прижимается к стенке и перестает двигаться. Дальше следует заклинивание, перегрев кромки и поломка инструмента, иногда на выходе из металла, когда нагрузка резко меняется.
Второе следствие касается точности. Чем больше отношение длины сверла к его диаметру, тем сильнее оно склонно уходить от заданной оси. Ось отверстия искривляется, и дальнейшее развертывание эту кривизну уже не исправляет. Смещение оси копится с каждым сантиметром: малое отклонение у входа превращается в заметное на выходе, а получение прямого отверстия требует направляющей втулки или жесткой стойки.
Подобрать оборудование под вашу задачу
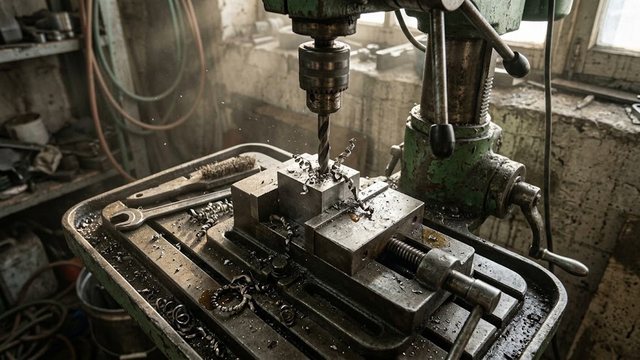
Ступенчатая подача на сверлильном станке
Когда подать СОЖ под давлением нечем, основной метод отвода стружки механический. Инструмент погружают на небольшой ход, поднимают целиком из отверстия, дают стружке выйти и возвращаются. Цикл называют сверлением с периодическими выводами; справочник признает его крайне непроизводительным, но если станок не позволяет подать СОЖ через сверло, других вариантов нет.
Сверлильные станки для глубокого сверления
Весь раздел →Станок глубокого сверления GS30*2

Станок глубокого сверления GS40*1
Станок глубокого сверления GS40*2
Практическое правило из описания цикла такое: ступенчатый цикл нужен примерно с глубины в 3 диаметра, а каждое погружение не должно превышать 5 диаметров. Внутри этого интервала ступень выбирают по обрабатываемому материалу.
Станок с автоматическим циклом освобождает оператора от ручного хода, принцип остается прежним. Ручной подъем на вертикально-сверлильном станке дает тот же результат, если оператор не пропускает выводы и очищает инструмент.
Расчет заходов и проверка хода шпинделя
Пример: отверстие диаметром 10 мм и глубиной 80 мм. Отношение глубины к диаметру равно 8, то есть сверление глубокое. Принимаем ступень 3 диаметра, то есть 30 мм. Число погружений: 80 делим на 30 и округляем вверх, выходит 3. Между погружениями инструмент выводится целиком, а последнее погружение равно остатку 20 мм.
Дальше проверяются три размера, о которых часто забывают. Рабочая часть инструмента должна быть длиннее самого отверстия, иначе нижняя часть отверстия окажется без выхода для стружки. Ход пиноли или шпиндельной бабки должен перекрывать всю длину отверстия за один установ, иначе придется перестраивать высоту стола посреди операции и терять соосность. Расстояние от патрона до стола в верхнем положении должно оставлять место под заготовку и вывод инструмента на весь ход.
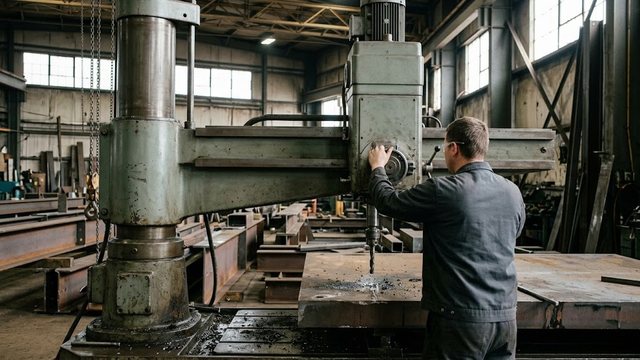
Для длинных изделий на радиально-сверлильных станках удобнее то, что рукав и головка перемещаются, а заготовка остается на плите. Для настольного станка ход шпинделя сверяют с глубиной отверстия по паспорту до начала работы.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Ружейное и пушечное сверло, эжекторное сверление
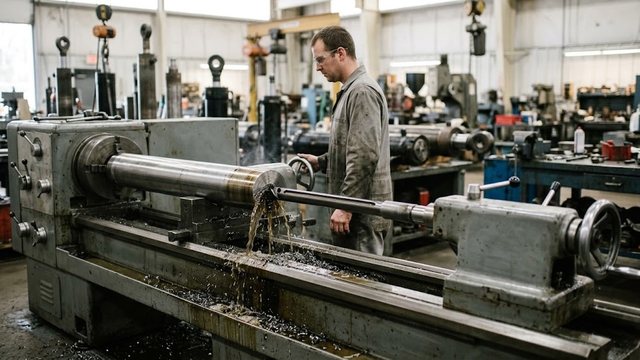
Когда глубина превышает 10 диаметров, стружку выводят потоком жидкости. Ружейное сверло с одной режущей кромкой получает СОЖ через внутренний канал, а стружка уходит наружу по желобу на корпусе. В цеховом обиходе такой инструмент часто называют пушечным. Ружейный инструмент доводит отношение глубины к диаметру до 300 к 1 и более.
| Способ | Диаметр отверстия | Что важно |
|---|---|---|
| Ружейное сверление | от 3 до 50 мм | одна кромка, СОЖ через сверло, на токарных станках практична глубина до 50 см |
| Эжекторное сверление | примерно от 18 до 250 мм | соосность на уровне IT9–IT11, ниже, чем у BTA |
| BTA | на производстве от 16 мм | отвод стружки внутрь трубчатой штанги |
Способы глубокого сверления и их диапазоны диаметров. Глубокое сверление обеспечивает допуск отверстия IT9–IT7. Все три способа предполагают подачу СОЖ под давлением и направляющие элементы, поэтому их реализуют на специальных станках; ружейное сверление идет и на токарных.
Когда нужен станок для глубокого сверления
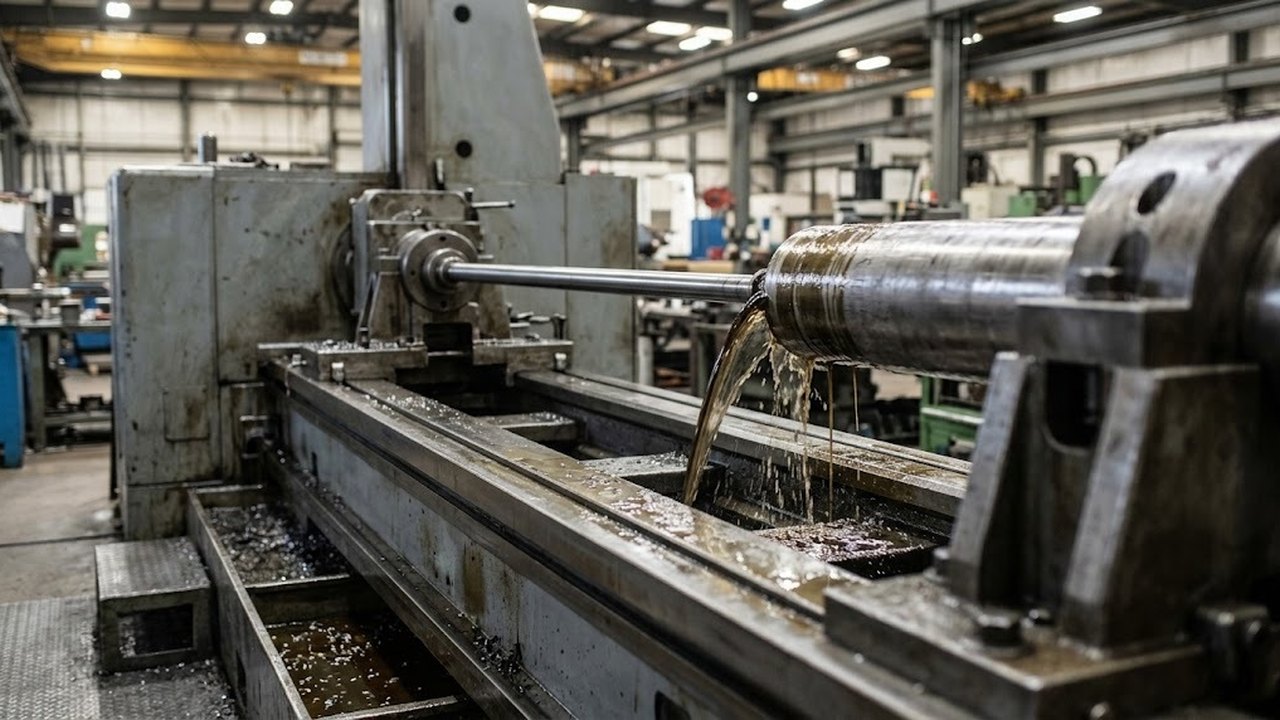
Универсального станка со ступенчатым циклом хватает до 10 диаметров при невысокой серийности и допуске без жестких требований. Специальный станок оправдан в трех случаях. Первый: отверстие глубже этой границы, и нужна внутренняя подача СОЖ. Второй: жесткое требование к прямолинейности оси и допуску, где необходима жесткая направляющая у входа. Третий: серия одинаковых деталей, где ручные выводы съедают время и дают разброс по качеству.
В таких случаях подходят сверлильные станки для глубокого сверления: чаще горизонтальная компоновка, подача СОЖ под давлением, направляющая у входа в металл, фильтрация жидкости и вынос стружки. Отдельный раздел каталога собирает такие машины.
Что смотреть в характеристиках станка
При выборе станка под такие отверстия ориентиры такие. Максимальную глубину делят на диаметр отверстия и сравнивают с порогами 5 и 10 диаметров. Ход шпинделя и расстояние до стола задают, сколько операций выполнится без перестановки. Скорости вращения должны опускаться достаточно низко для вытянутого инструмента: на высоких оборотах он изгибается и уходит с оси. Для ступенчатого цикла нужен плавный ход без рывков, поскольку рывок при входе в отверстие ломает инструмент.
Инструмент подбирается отдельно: удлиненный инструмент с повышенной жесткостью, твердый сплав для чугуна и нержавеющих сталей, свежая заточка перед каждым заходом. Станки отвечают за соосность, жесткость и подачу, а геометрию режущей части определяет сам инструмент.