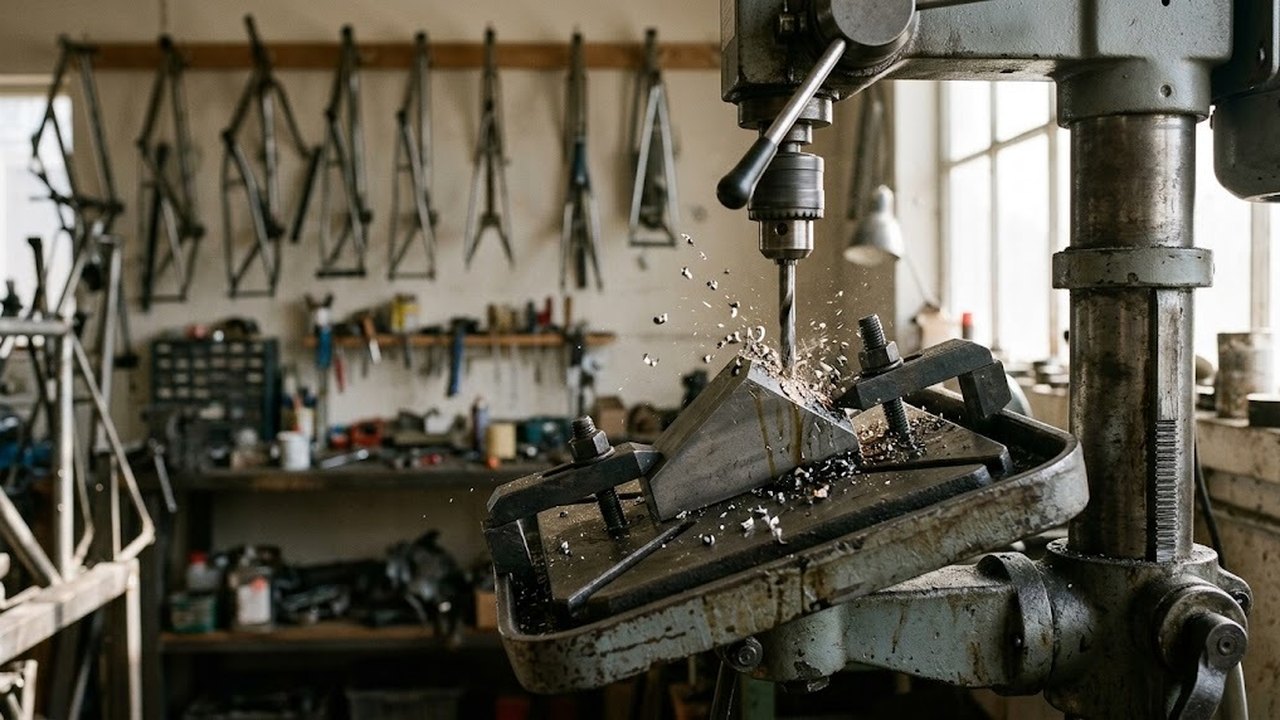
Отверстие под углом сверлят на стандартном сверлильном станке с простой оснасткой: стол поворачивают, под деталь кладут клин, заготовку зажимают в тисках с регулируемым углом или ведут инструмент через кондуктор. Ниже показано, как считать размер лунки и путь сверла, чем наклон стола отличается от кондуктора и какую подачу ставить на входе и выходе. Приставки к ручной дрели и бурение под углом алмазными коронками по бетону в статью не входят.
Как просверлить отверстие под углом: отсчет угла и лунка
Одно соглашение избавляет от путаницы в наладке. Угол сверления измеряют между осью сверла и перпендикуляром к поверхности входа. Ноль дает прямое отверстие. Если чертеж задает угол к самой плоскости, на станок идет дополнение до прямого угла: отверстие под 60° к плоскости требует отклонения оси на 30° от нормали.
На скошенной плоскости круглое сечение дает эллипс. Длина лунки равна диаметру, деленному на косинус угла. Путь сквозь пластину толщиной t считается так же: t делится на косинус угла. Высоту подкладки под синусную линейку длиной L дает произведение L на синус угла. Таблица собирает три типовых значения для диаметра 10 мм, пластины толщиной 20 мм и линейки длиной 100 мм.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
| Угол от нормали | Лунка под диаметр 10 мм, мм | Путь в пластине 20 мм, мм | Высота опоры под линейку 100 мм, мм |
|---|---|---|---|
| 15° | 10,4 | 20,7 | 25,9 |
| 30° | 11,5 | 23,1 | 50,0 |
| 45° | 14,1 | 28,3 | 70,7 |
Длинная ось эллипса определяет площадку под головку винта или шайбу: короткая площадка оставляет кромку отверстия без опоры. Путь в металле растет вместе с углом. Для сквозного отверстия ход пиноли задает та же длина t/cos угла, поэтому глубину по лимбу считают вдоль оси и добавляют запас на выход.
Почему сверление отверстий под углом сложнее обычного
Первая точка контакта лежит вне оси. Поперечная кромка скользит по скату и тянет инструмент вбок, пока он не врежется на весь диаметр. Чем длиннее вылет из патрона и круче скат, тем сильнее увод. Sandvik Coromant рекомендует брать самое короткое сверло с малым отношением длины к диаметру, а при крутом скате сначала подфрезеровать небольшую плоскую площадку и только потом просверлить отверстие.
Площадку снимают концевой фрезой. Сверлильно-фрезерный станок позволяет сделать это и просверлить отверстие за одну установку, без переноса детали. Если перед сверлением делают центровку на такой площадке, центровочное сверло берут с углом при вершине не меньше, чем у основного: тогда основной инструмент садится в дно лунки острием.
Подобрать оборудование под вашу задачу
Сверление под углом на наклонном столе
Наклон стола вокруг горизонтальной оси есть у настольных и вертикально-сверлильных станков, ось шпинделя при этом остается вертикальной. Диапазон зависит от модели. У Delta 17-925 стол наклоняется на ±45° в обе стороны; для большего угла нужен клин или кондуктор.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
После поворота стола точка пересечения оси с поверхностью смещается, и положение, выставленное раньше, теряется. Центр отметки подводят острием уже при зафиксированном столе. Заготовка стремится сползти по скату. Упор ставят с нижней стороны, а прижим над центром опоры, чтобы вес детали и сила резания прижимали ее к столу.
Шкалу стола сверяют угломером по обработанной плоскости. Расстояние от шпинделя до плиты станины задает наибольшую высоту детали вместе с оснасткой; поворот стола уменьшает доступную высоту. Ход пиноли тоже входит в этот запас.
Разметка отверстия под углом и типичная ошибка
Типичная ошибка: накернить центр на скате и сразу сверлить. Острие соскальзывает с керна на скате, и лунка уходит от риски. Для высокой точности разметку ведут от базовых кромок детали или по шаблону из листа с проколотыми центрами, а положение центра проверяют уже после установки на столе или в тисках.
На цилиндрической заготовке (труба, пруток) риска задает одну координату. Вторую фиксирует призма тисков или корпуса кондуктора. Разметка по окружности без призмы или другой опоры теряет вторую координату.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Кондуктор как приспособление, которое направляет сверло
Кондуктор — приспособление, которое состоит из корпуса, прижима и закаленной направляющей втулки. Втулка направляет инструмент, и ее ось задает направление. Для косого отверстия втулку ставят под нужным углом в корпусе кондуктора или в клиновой накладке на плоской заготовке. Инструмент входит в металл уже направленным, поэтому увод на скате резко снижается. Остаток дают длинное гибкое сверло и лишний зазор между торцом втулки и деталью. Зазор делают минимальным, но достаточным для выхода стружки.
Кондуктор оправдан на серии одинаковых деталей и на круглых заготовках: сверлить удобно без разметки на каждой детали. Труба или пруток лежат в призме корпуса, и разметка на кривой поверхности не нужна. Стол при этом остается в нулевом положении, ось шпинделя вертикальна, и настройка не сбивается при смене партии. Для единичной детали изготовление кондуктора себя не окупает, там проще клин или наклон стола.
Приспособления для сверления под углом: клин и тиски
Клин с заданным углом кладут на плоский стол, на него ставят заготовку. Угол клина проверяют синусной линейкой: под один ролик подкладывают плитки высотой, найденной по таблице выше. Приспособление не зависит от диапазона стола и годится для угла больше ±45°. Главный недостаток: на каждый угол нужен свой клин, а заготовку на скате фиксируют упором.
Тиски с регулируемым углом держат мелкие детали и позволяют менять угол без набора клиньев, регулировкой по шкале. Жесткость крепления у них задает поворотный узел, поэтому деталь тяжелее самих тисков в них не зажимают.
Подача сверла и режущая кромка на входе и выходе
Скошенная поверхность нагружает режущую кромку боковой силой в начале врезания и в момент прорыва. Производитель Sandvik Coromant публикует пределы для таких случаев на твердосплавном инструменте. Для сверл со сменными пластинами длиной 4–5 диаметров косой вход допускается до 15°, при длине 6–7 диаметров до 10°. Выход при 6–7 диаметрах ограничен 5°. Цельные твердосплавные модели работают до 10°, выше этого значения сверление не рекомендуется.
На входе начинают с наименьшей рекомендованной скорости резания и трети наименьшей рекомендованной подачи для инструмента со сменными пластинами; у цельных твердосплавных подачу уменьшают до 30%. После полного врезания подачу возвращают к рабочей. Значения 30° и 45° из таблицы выходят за эти пределы, поэтому вход делают через площадку или втулку кондуктора. Для быстрорежущих спиральных сверл, которые обычно стоят на сверлильном станке, пределов на странице производителя нет. Под деталь кладут опорную пластину, а подачу на последних миллиметрах уменьшают.
Приставка для сверления и бурение под углом
Приставка крепится на ручную дрель и задает направление сверла с помощью упора и направляющей. Жесткости станка она не дает, поэтому точные отверстия в металле делают на столе станка или через кондуктор. Бурение под углом алмазными коронками по бетону ведут на стойке с наклоняемой колонной: нагрузки и режимы там другие, и расчеты этой статьи на него не переносят.
Радиально-сверлильный станок и ЧПУ для сверления под углом
Единичное отверстие в небольшой детали делается на настольных сверлильных станках с поворотным столом. Крупную тяжелую деталь не наклоняют: она остается на плите радиально-сверлильного станка, где шпиндель перемещается по рукаву на каретке, а под угол ставят угольник или наклонную плиту. Для больших партий с разными углами на одной детали подходят станки с ЧПУ с наклонной головкой или поворотно-наклонным столом: программа задает положение и угол, и наладку для каждого отверстия повторять не нужно.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
При выборе станка под косые отверстия в паспорте проверяют величины, названные в разделе про наклонный стол: диапазон угла стола, высоту до плиты в наклонном положении и ход пиноли. От них зависит, поместится ли деталь вместе с оснасткой.