Название «горизонтальный сверлильный станок» относят к машинам, у которых вращение шпинделя или заготовки идет вокруг оси вдоль пола. От положения оси зависят длина детали, отвод стружки и способ крепления. Ниже разобрано, какие машины стоят за названием, чем они отличаются от вертикальных и что проверить в паспорте до закупки. Режимы резания и подбор инструмента по материалу здесь не разбираются.
Что называют горизонтально-сверлильным станком
Единой модели под таким названием нет. Справочная классификация выделяет отдельный тип «горизонтально-сверлильные для глубокого сверления». Этот тип стоит рядом с вертикально-сверлильными, радиально-сверлильными и горизонтально-центровальными станками. Ось вдоль пола есть и у других классов, поэтому название относят к одному из трех:
- станок, предназначенный для глубокого сверления длинных валов, цилиндров и стволов;
- расточной станок для крупных корпусных деталей;
- присадочный станок для отверстий в торце плит.
Ось вдоль пола оправдана длинной деталью и отверстием в боковой грани.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Чем отличается горизонтальная компоновка от вертикальной
Вертикальная схема ограничивает длину детали расстоянием от стола до шпинделя. Длинный вал на вертикально-сверлильном станке ставят на торец, и предел задает именно это расстояние. Вдоль станины деталь ложится на опоры и люнеты, а длину канала задает ход шпинделя.
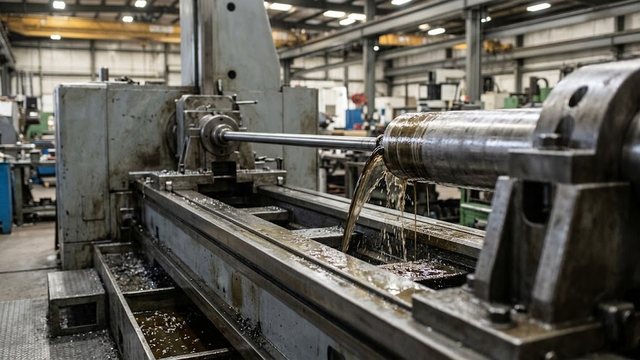
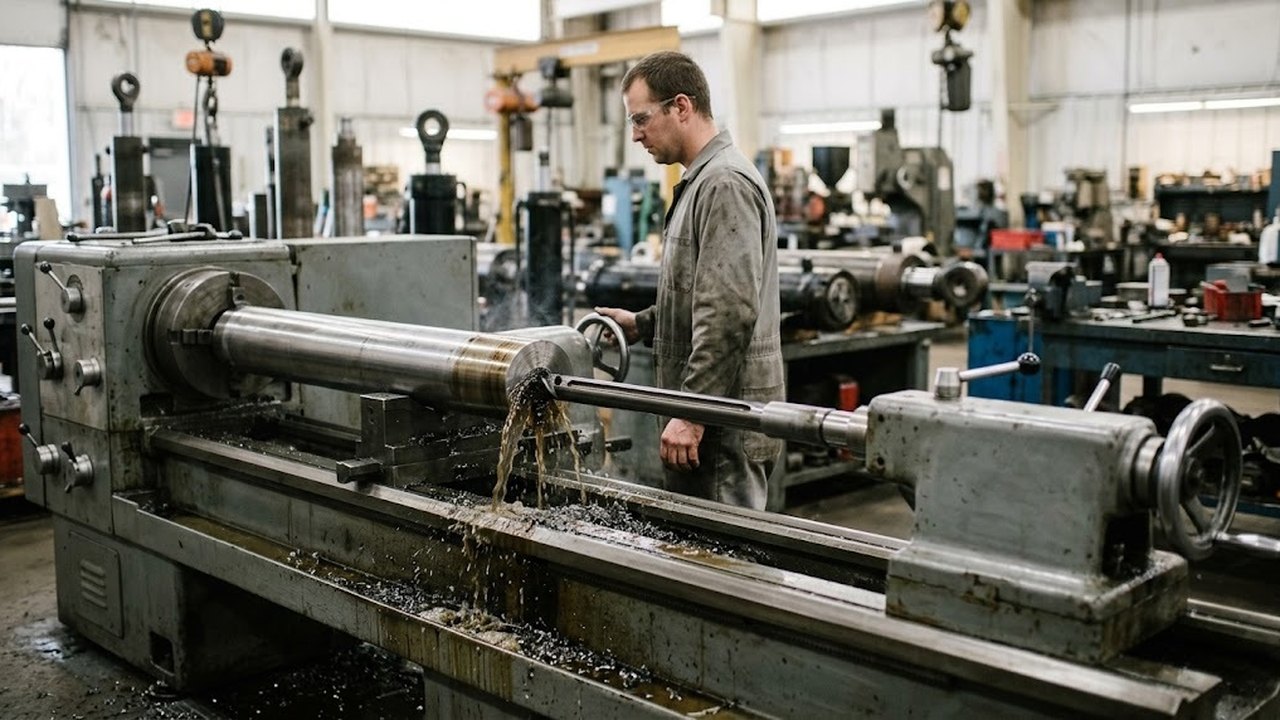
Второе отличие касается стружки. При однокромочном сверлении поток жидкости уводит стружку из канала по канавке инструмента назад. При горизонтальной оси стружка с потоком жидкости выходит наружу и падает в поддон.
У такой схемы есть цена. Длинная штанга инструмента прогибается под собственным весом, поэтому ее поддерживает направляющая втулка или люнет. Тяжелую короткую деталь без поворотного стола тоже держать неудобно: прижим весом к основанию отпадает, и нужна оснастка.
Сверлильные станки для глубокого сверления
Весь раздел →Станок глубокого сверления GS30*2

Станок глубокого сверления GS40*1
Станок глубокого сверления GS40*2
Подобрать оборудование под вашу задачу
Станки глубокого сверления на горизонтальной оси
Для глубоких каналов в металле такую компоновку применяют широко. Три способа различаются диаметром и путем стружки:
| Способ | Диапазон диаметров | Как выходит стружка |
|---|---|---|
| Однокромочное (ружейное) | примерно от 0,5 до 40 мм | по канавке инструмента назад вместе с жидкостью |
| BTA | примерно от 6 до 2000 мм, в промышленности от 16 мм | внутри трубчатой штанги |
| Эжекторное | примерно от 18 до 250 мм | через двойную трубу, поток создает эжектор |
У ружейного способа отношение глубины к диаметру достигает 300 и больше. Допуск диаметра канала при глубоком сверлении достигает IT9–IT7. У эжекторного способа точность ниже, до IT11.
Вращаться может деталь, инструмент или оба узла сразу. В комплект входят бабка с приводом, люнеты, насосная станция и фильтрация жидкости. Ступенчатую подачу и расчет заходов подробно описывает статья о сверлении глубоких отверстий, здесь они не повторяются.
Сверлильные станки для глубокого сверления
Весь раздел →Станок глубокого сверления GS20*1
Станок глубокого сверления GS20*2
Станок глубокого сверления GS20*4
Расточные станки и сверление в корпусах
У расточного станка шпиндель лежит горизонтально и совершает вращательно-поступательное движение. Подачу сообщают инструменту или детали, а стол перемещается по двум координатам. Машина рассчитана на крупные заготовки в единичном и серийном производстве.
Сверление там лишь одна операция в наборе. Машина выполняет также растачивание, зенкерование, нарезание резьбы, подрезку торцов и фрезерование. Корпус редуктора со сквозными и ступенчатыми каналами в нескольких гранях часто обрабатывают за одну установку, и взаимное положение осей сохраняется без перебазирования. Такую машину выбирают при крупной детали и жестких требованиях к положению осей. Длина канала в этом выборе роли не играет.
Сверление плит на присадочных станках
В мебельном производстве шпиндели с осью вдоль пола обрабатывают торец щитовых деталей: под шканты, конфирматы и стяжки. Многошпиндельная головка задает шаг и делает ряд каналов за один ход. Название этого класса похоже на названия металлорежущих станков, а задачи относятся к обработке дерева и плит. Подробнее о нем рассказано в статье о сверлильно-присадочном станке.
Что проверить в характеристиках перед выбором
Паспорт такой машины читают по другим строкам, чем паспорт вертикальной.
- Диапазон диаметров и наибольшее отношение длины канала к диаметру. Они определяют, какой способ реализован в машине.
- Длина детали между опорами и число люнетов в комплекте.
- Давление и расход охлаждающей жидкости, объем бака и тонкость фильтрации. Жидкость выводит стружку, поэтому насос и фильтр влияют на качество отверстия.
- Какой узел вращается: деталь, инструмент или оба. От этого зависит увод оси на длинном канале.
- Для расточного исполнения: ход шпинделя, размеры стола, число управляемых координат и система ЧПУ, если она есть.
По этим строкам сравнивают модели одного класса. Токарный станок с ружейным инструментом и специальная машина глубокого сверления решают разные задачи, и в одну таблицу их не ставят.
Когда горизонтальная схема не нужна
Короткие каналы в небольших деталях проще и дешевле делать на вертикально-сверлильном или настольном станке. Дополнительная оснастка в таких случаях ничего не дает.
Редкие каналы умеренной длины обходятся без специальной машины. Ружейное сверление на токарных станках считается практичным при длине канала менее 50 см, а за этой границей начинается область специальных станков с люнетами и мощной подачей жидкости. Специальная машина с насосной станцией и фильтрацией окупается, когда такие каналы повторяются в серии.
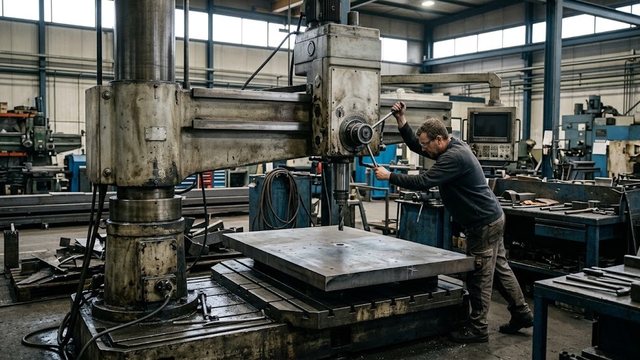
Для несложных деталей с разбросанными точками подходят радиально-сверлильные станки: рукав на колонне подводит шпиндель к нужной точке без перестановки детали.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522