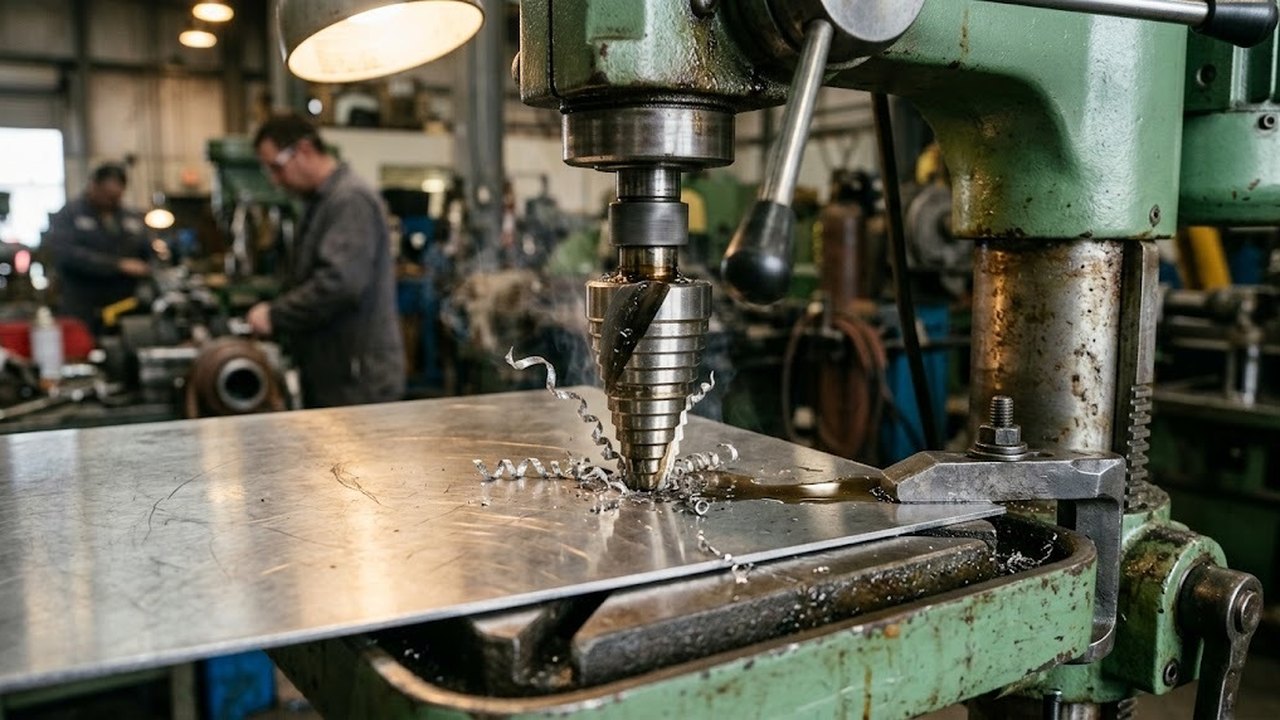
Ступенчатое сверло делает отверстие нужного диаметра за один проход и рассчитано на тонкий листовой металл. Сверление отверстий в листе ведут по порядку, который описан ниже. Дальше разобраны конструкция, названия форм (елочка, морковка, конусное), диапазоны диаметров на примере одной линейки, порядок работы и режимы. Речь идет об устройстве инструмента и об оборудовании для него.
Конструкция и назначение ступенчатого сверла по металлу
Ступенчатое сверло предназначено для листа и устроено как набор коротких участков растущего размера на одном хвостовике. Торец самого малого участка центрирует инструмент и проходит металл первым. Каждая следующая ступень имеет больший диаметр и режущую кромку на переходе, поэтому отверстие расширяется по мере погружения. В листе остается отверстие того размера, на котором остановили подачу.
Геометрия рассчитана на листовую заготовку: кромка перехода срезает тонкий слой, а стружка выходит без глубокого канала. Предельную толщину листа указывает изготовитель в паспорте сверла. Общей цифры для всего класса не существует.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Материалы обрабатываемой детали тоже берут из паспорта. Для линейки изготовителя из следующих разделов заявлены листовое железо, стальной лист, алюминиевый лист и пластик.
Ступенчатое, конусное, елочка и морковка: названия формы
Елочкой обычно называют коническое ступенчатое сверло: размеры растут от острия к хвостовику, силуэт напоминает ель. Морковкой чаще называют инструмент без уступов, у которого сечение растет по гладкому конусу. Единых названий нет, поэтому в описании сверла профиль надо проверять по чертежу или фотографии.
Различие заметно по результату. Ступенчатый профиль оставляет отверстие размера ступени с четкой кромкой, а допуск на диаметр уточняют у изготовителя. Гладкий конус позволяет выбрать любой размер внутри диапазона, но его приходится контролировать калибром или по рискам на корпусе. Для крепежных отверстий под болт нужного типоразмера удобнее уступы, для выреза под кабельный ввод подойдет и конус.
Подобрать оборудование под вашу задачу
Основные характеристики и диапазон диаметров одной линейки
Размерный ряд показывает, как растет инструмент вместе с диапазоном. Данные ниже взяты у одного изготовителя. У других число размеров и длины отличаются, поэтому цифры нельзя считать эталоном класса.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
| Диапазон диаметров, мм | Число размеров | Рабочая длина, мм | Общая длина, мм | Рабочая длина на размер (среднее), мм |
|---|---|---|---|---|
| 4–12 | 5 | 40 | 64 | 8 |
| 4–20 | 9 | 51 | 72 | около 5,7 |
| 4–32 | 15 | 75 | 100 | 5 |
Рабочая длина на размер получается делением рабочей длины на число размеров. Чем шире диапазон, тем она короче: 8 мм в ряду 4–12 и 5 мм в ряду 4–32. Разница между общей и рабочей длиной составляет 24, 21 и 25 мм.
Как выбрать сверло: сопоставить наименьший и наибольший диаметр отверстия в мм с толщиной листа из паспорта.
Как пользоваться ступенчатым сверлом при работе с листом
Порядок один и для стационарной машины, и для дрели на стойке:
- Разметить центр и накернить его. Острие малой ступени упора не имеет и уходит по гладкому листу.
- Закрепить лист в станочных тисках или струбцинами. Свободная заготовка вращается вместе с инструментом и режет руки.
- Выставить частоту вращения под самый крупный размер, до которого собираются дойти (см. следующий раздел).
- Подавать плавно, без нажима. Резкая подача вызывает отскок и вырыв кромки.
- При работе по стали смазать зону резания машинным маслом или эмульсией, остановиться на нужном размере и вывести инструмент без обратного вращения.
Кромка перехода срезает тонкий слой, поэтому заусенец на входе небольшой, а качество поверхности отверстия зависит от подачи и смазки. Остаток снимается зенковкой или напильником. Ручная дрель без стойки дает менее точный результат: отверстие смещается. Дрель без регулировки оборотов перегревает кромку на крупных ступенях.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Скорость вращения и диаметр отверстия
Частота вращения связана со скоростью резания формулой n = 1000·v / (π·D), где v в метрах в минуту, D в миллиметрах. Скорость резания для быстрорежущей стали и конкретного металла берут из таблиц режимов изготовителя. Диаметр растет на каждом переходе, а обороты на ходу не меняют.
При одной скорости резания частота вращения обратно пропорциональна диаметру: на диаметре 32 мм сверло должно вращаться в 8 раз медленнее, чем на диаметре 4 мм. Одна установка оборотов этого не обеспечивает, поэтому ее делают по самой крупной ступени: мелкие ступени работают на пониженной скорости резания. Машина с ременной коробкой или вариатором позволяет выставить нужные обороты до начала сверления.
Покрытие из нитрида титана и кобальт в быстрорежущей стали
Основной материал сверл в линейке выше обозначен как быстрорежущая сталь HSS. Покрытие из нитрида титана и добавка кобальта относятся к общим вариантам исполнения HSS-инструмента, у разобранной линейки они не заявлены. Покрытие повышает прочность и износостойкость кромки, а кобальт применяют для нержавеющих сталей. Универсальность такого инструмента ограничена металлом детали и числом отверстий в партии.
Срок службы определяет и режим. Перегрев снимает покрытие с кромки, после этого она быстро тупится. Заточка требует сохранить размер каждой ступени и угол кромки, поэтому допустимость перетачивания указывает изготовитель.
Когда ступенчатое сверло не подходит
Три случая выводят его из применения. Первый случай, толстая плита: нагрузка на кромки растет, стружка плохо выводится, сверло перегревается. Нужны спиральное сверло или кольцевая фреза. Для крупных деталей и работы на месте, на конструкции, подходит магнитная сверлильная техника.
Второй случай, посадочное отверстие с допуском. Ступенчатый профиль задает ориентир, а точность по размеру и круглости достигается сверлением, рассверливанием и разверткой. Третий случай, закаленный металл: быстрорежущая сталь его не берет, допустимые материалы указаны в паспорте.
Какой станок подойдет под ступенчатое сверление
Хвостовик бывает цилиндрический, трехгранный и шестигранный, поэтому патрон подбирается под его форму. Для листовых деталей в тисках хватает настольных и вертикально-сверлильных моделей. Крупные листы и массивные детали обрабатывают на радиально-сверлильных станках, где заготовка неподвижна на плите станка, а шпиндель переезжает по рукаву.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
В характеристиках смотрят на три вещи: нижнюю границу оборотов для крупных ступеней, ход шпинделя и тип посадки патрона. Ход шпинделя должен быть больше рабочей длины сверла, иначе до крупной ступени не дойти. Если машина рассчитана на спиральные сверла того же диаметра, ступенчатый инструмент подойдет при условии, что крутящего момента хватает на крупную ступень, а обороты проверены по формуле выше.