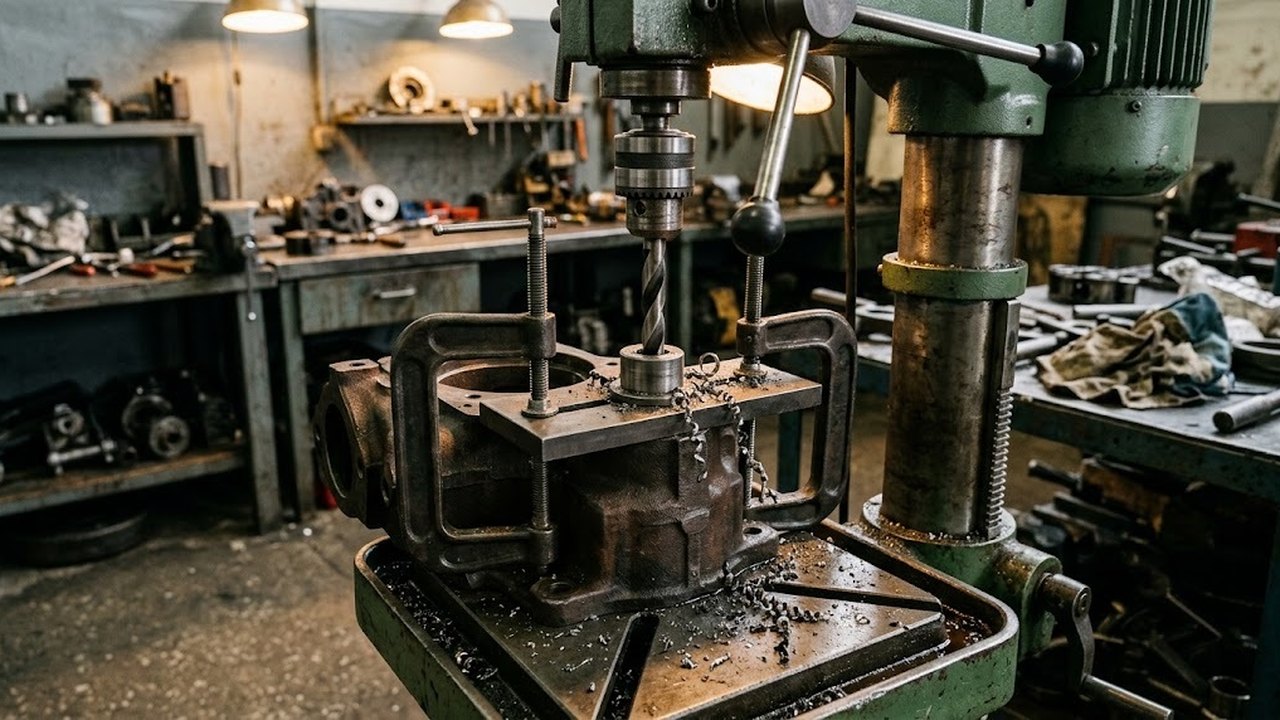
Кондуктор задает положение обработки без разметки: инструмент входит в направляющую гильзу и идет по ее оси. Ниже разобраны устройство, виды гильз по ГОСТ, накладные и мебельные конструкции, ошибки позиционирования и граница, за которой хватает накернивания или координатного стола. Режимы резания остались за рамками.
Сверление отверстий по кондуктору
Кондуктор, он же шаблон для сверления, фиксирует два параметра: место обработки на детали и направление оси. Накернивание и ручная подача оставляют место и ось на руке оператора, кондуктор переносит их в корпус с направляющими. Для серийных деталей это снимает ручную проверку положения на каждой заготовке.
Кондуктор применяют в мебельной отрасли, в слесарной работе по металлу и при сборке изделий из дерева и пластика.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Станок с жестким шпинделем держит направление, но к точке на изделии он не привязан. Дрель в руке не держит ни положение, ни направление. Поэтому использование кондуктора встречается на обоих концах: на столе вертикально-сверлильного станка он снимает разметку серии, а при работе дрелью заменяет еще и стойку.
Из чего состоит кондуктор
Корпус несет направляющие и базовые поверхности. Базы прижимаются к граням заготовки и задают положение приспособления, поэтому плоскость контакта должна быть чистой и ровной. Зажим удерживает кондуктор на заготовке или заготовку в корпусе: это струбцина, эксцентрик, на легких листовых деталях присоска. Стружка выходит в зазор между торцом гильзы и деталью.
| Узел | Что задает | Что проверять |
|---|---|---|
| Корпус | положение направляющих относительно баз | плоскость и перпендикулярность баз |
| Направляющая | место и ось обработки | соответствие канала диаметру инструмента |
| Базы и упоры | посадку кондуктора на деталь | чистоту баз от стружки |
| Зажим | неподвижность при резании | усилие, которое не сминает мягкий материал |
Подобрать оборудование под вашу задачу
Кондукторные втулки постоянные, сменные и быстросменные
Конструкцию кондуктора часто определяет способ замены направляющей. Постоянная втулка запрессована в корпус, и ее замена требует выпрессовки. Сменная стоит в промежуточной гильзе и заменяется без перепрессовки. У быстросменной вырез в буртике: ее снимают, ослабив винт, без полного выкручивания.
Сменные направляющие решают еще одну задачу. В одну позицию последовательно заходят сверло, зенкер и развертка, и каждому инструменту нужна гильза под свой размер. Корпус остается на детали, соосность всех переходов сохраняется.
Размеры стандартизованы ступенями по диаметру отверстия d. ГОСТ 18429-73 относится к постоянным гильзам без буртика, ГОСТ 18430-73 к постоянным гильзам с буртиком. Таблица первого стандарта открывается диапазоном от 0,19 до 0,85 мм. Во втором диапазону свыше 15 до 17 мм соответствует наружный диаметр 25 мм, диапазону свыше 27 до 30 мм соответствует 40 мм, диапазону свыше 71 до 80 мм соответствует 100 мм.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Допуски задают посадку. В исполнении с буртиком по ГОСТ 18430-73 канал под инструмент идет по полю F7, и это дает свободный ход. По изменению № 1 к этому стандарту наружная поверхность выполняется по n6 и удерживает гильзу в корпусе. У сменных и быстросменных гильз свои стандарты, свои размерные ряды и другая наружная посадка.
Виды кондукторов по способу установки
Конструкцию выбирают по тому, как кондуктор находит деталь и сколько граней нужно обработать.
| Вид | Как держится | Где применяется | Что ограничивает точность |
|---|---|---|---|
| Накладной | лежит на детали, базы по граням | плоские детали, позиции в разных зонах | прилегание баз |
| Угловой | охватывает ребро заготовки | обработка торцевой и широкой грани от одной базы | чистота и прямолинейность кромки |
| Скользящий | перемещается вдоль детали по планке | ряд позиций на длинной заготовке | параллельность планки |
| Поворотный | поворачивается вместе с деталью или вокруг нее | позиции на нескольких гранях | люфт оси поворота |
| Стационарный | закреплен на столе станка | серия одинаковых деталей | точность установки на столе |
| Мебельный | прижимается к кромке, упор по краю | ряды под стяжки и крепеж | параллельность упора |
Люфт оси поворота прибавляется к погрешности направляющих, поэтому поворотное исполнение выбирают, когда обработать грани за одну установку иначе нельзя.
Мебельный кондуктор под шканты и стяжки
Мебельный кондуктор представляет собой накладную планку с упором в кромку и набором гильз под нужные размеры. В щитовой мебели из ДСП и МДФ и в деревянных изделиях он заменяет измерение каждого соединения. Ответное отверстие делают на соседней детали, поэтому оба щита обрабатывают от одинаковой базы: планку каждый раз прикладывают к лицевой стороне и к одной и той же кромке.
Ошибки двух деталей складываются. Если на каждой позиция смещена на 0,3 мм, причем в разные стороны, оси отверстий расходятся на 0,6 мм, и кромки перестают сходиться заподлицо.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Ряд позиций с постоянным шагом на крупной серии проще получить на сверлильно-присадочном станке. Ряд шпинделей на одной головке обрабатывает все точки за один ход, шаг задан конструкцией головки, и накладная планка не нужна.
Сверление отверстий под прямым углом дрелью
Главный дефект ручной дрели состоит в завале оси. Направляющая часть гильзы ограничивает перекос: чем она длиннее по сравнению с зазором инструмента, тем меньше возможный наклон. От этого зависит геометрия отверстия на выходе.
Цена угла видна на глубине. При глубине сверления 30 мм уход оси на 1° сдвигает выход на 0,52 мм, уход на 3° сдвигает его на 1,57 мм. Для стыка двух щитов такого смещения хватает, чтобы детали не сошлись.
Угловой кондуктор строят от базовой плоскости. Направляющую ставят перпендикулярно этой плоскости и проверяют угольником по пробной заготовке до начала работы.
Кондуктор на сверлильном станке
На станке направление оси держит шпиндель, поэтому от кондуктора нужно только положение точки. Единичную позицию в одной заготовке быстрее получить накерниванием и центровкой. Кондуктор оправдан, когда деталей много, когда позиций несколько и шаг между ними задан, или когда метку нельзя нанести, например на окрашенной поверхности.
Единичные точные координаты проще отработать на вертикально-сверлильном станке с координатным столом: стол выставляет деталь по шкалам, и оснастка под нее не нужна. Для крупных корпусов радиально-сверлильные станки подводят шпиндель к детали, которую тяжело поворачивать вместе с оснасткой. Способы крепления заготовки на столе разобраны в статье о креплении заготовки при сверлении.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Что выводит кондуктор из строя
Первой изнашивается направляющая. Когда инструмент начинает ходить в ней свободно, кондуктор перестает направлять. Канал проверяют калибром-пробкой. Изношенную постоянную гильзу выпрессовывают, у сменной меняют вкладыш.
Зазор между торцом гильзы и деталью задают по материалу. Длинная стружка вязких металлов требует больше места для выхода, у хрупких материалов и древесины он меньше. При слишком большом зазоре инструмент теряет направление на входе, при слишком малом зазор забивается стружкой.
Кондуктор ведет инструмент, но заточку не исправляет. Сверло с несимметричной заточкой разбивает канал даже в закаленной гильзе. Изготовление самодельного кондуктора из дерева или пластика требует запрессованных гильз: плита без них быстро теряет точность, потому что инструмент работает по материалу корпуса.