Статья разбирает спиральное сверло как деталь с заданной геометрией: из чего оно состоит, какие углы стоят на режущей части и что они требуют от станка. Режимы резания и подбор под металл здесь одной строкой. Хвостовик разобран в отдельной статье сайта.
Из чего состоит спиральное сверло
Спиральные сверла самые распространенные. Диаметр лежит от 0,1 до 80 мм, длина рабочей части составляет от 1,5 до 50 диаметров. При диаметре 10 мм и наибольшем соотношении рабочая часть достигает 500 мм.
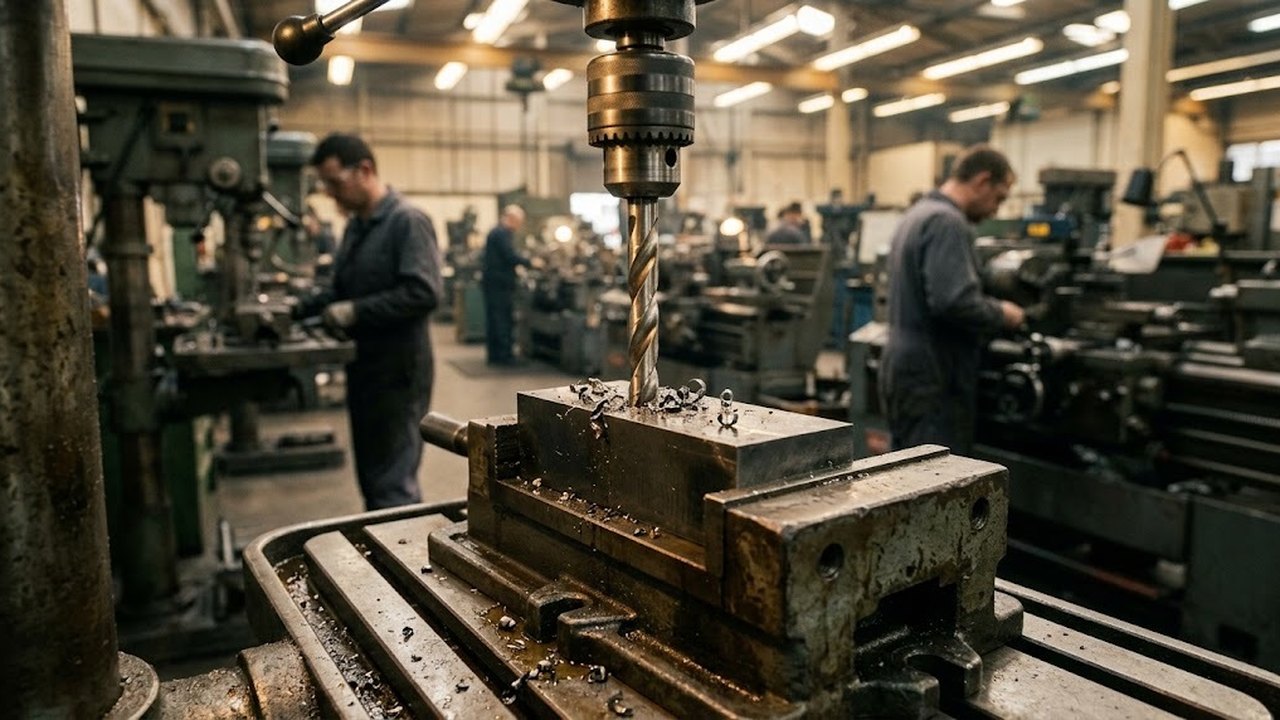
Рабочая часть делится на два участка. Режущая несет главные кромки и поперечную. Направляющая содержит винтовые канавки и ленточки: узкие полоски вдоль канавок. Они касаются стенки отверстия и ведут инструмент.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
За рабочей частью идет шейка для выхода шлифовального круга при изготовлении и перешлифовке. Последний элемент, хвостовик, закрепляет инструмент в станке. Конусный хвостовик заканчивается поводком, который передает крутящий момент, или лапкой, по которой инструмент выбивают из конусного гнезда.
Режущая кромка и поперечная кромка
Две главные режущие кромки лежат по обе стороны от оси и снимают стружку. Их длину и форму определяет угол при вершине.
Поперечная кромка проходит через ось и соединяет главные. Скорость резания в центре близка к нулю, поэтому кромка сминает и выдавливает металл, а стружку в центре плохо снимает. Эта часть режущей кромки нагружает шпиндель и стол осевым усилием. Угол наклона поперечной кромки у стандартных образцов составляет 50–55°.
Подточка перемычки снижает осевое усилие и помогает войти в металл без увода.
Подобрать оборудование под вашу задачу
Угол заточки при вершине по материалам
Угол при вершине обозначают 2φ. Самый распространенный универсальный вариант равен 118°. Его выбирают по материалу обработки. Для пластмасс угол острее всего, 60–90°, для сталей тупее, 118–135°. Алюминий занимает широкий диапазон 90–135°.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
| Обрабатываемый материал | Угол при вершине, ° | Угол канавки, ° | Задний угол, ° |
|---|---|---|---|
| Алюминий | 90–135 | 32–48 | 12–26 |
| Латунь | 90–118 | 0–20 | 12–26 |
| Чугун | 90–118 | 24–32 | 7–20 |
| Малоуглеродистая сталь | 118–135 | 24–32 | 7–24 |
| Нержавеющая сталь | 118–135 | 24–32 | 7–24 |
| Пластик и пластмассы | 60–90 | 0–20 | 12–26 |
Таблица составлена по англоязычному справочнику. Русскоязычный источник называет для сталей и чугунов 116–118°, для мягких металлов 80–90°, для очень твердых 130–140°. Для сталей и чугунов диапазоны двух источников сходятся около 118°.
Угол наклона канавки и задний угол
Угол наклона канавки измеряют между осью и касательной к винтовой линии ленточки. Чем больше наклон, тем лучше отводится стружка. Зато падают жесткость инструмента и прочность кромок. Для сталей и чугуна диапазон составляет 24–32°, на иллюстрации справочника угол равен 27°.
Для алюминия таблица допускает канавку до 48°: крутая спираль лучше отводит длинную стружку. У латуни и пластмасс канавка почти прямая, 0–20°.
У конструкций Юдовина и Масарновского угол канавки составляет 50–65°. У сверл с твердосплавными пластинами для глубоких отверстий он равен 60°. Глубокие отверстия проще и точнее получаются на станках для глубокого сверления.
Задний угол оставляет зазор между задней поверхностью и дном отверстия. Наибольшим он делается у перемычки, наименьшим на наружной поверхности. Малый задний угол заставляет инструмент упираться и греться. Слишком большой ослабляет кромку и дает выкрашивание.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Материал рабочей части и покрытие
Рабочую часть можно изготовить из быстрорежущей стали HSS, в российской маркировке Р6М5. Это базовый выбор для стальных заготовок. Вязкие и нержавеющие стали требуют кобальтовых марок, закаленные и жаропрочные материалы цельного твердосплавного инструмента.
Твердость заготовки задает и жесткость связки станка с инструментом: чем тверже металл, тем жестче она нужна. Материал определяет также точность. Твердосплавные образцы дают отверстия 9–10 квалитета, быстрорежущие 12–13.
Титановое покрытие из нитрида титана снижает трение и износ режущей части. Слой тонкий, и после перешлифовки он остается лишь на нетронутых поверхностях, а затачиваемые грани возвращаются к основному материалу. Поэтому покрытие ценнее там, где инструмент долго работает без заточки.
Сверло по дереву и сверло по металлу
У сверла по дереву есть центрирующее острие и подрезающие кромки, которые надрезают волокна по контуру отверстия. Спиральное сверло по металлу их не имеет: в древесине оно сверлит, но без подрезателей рвет волокна на выходе.
Острие и подрезатели сверла по дереву на стали быстро тупятся. На станке, где обрабатывают и металл, и дерево, держат два набора и меняют обороты вместе с инструментом.
Хвостовик: цилиндрический, конус Морзе, шестигранный
Тип хвостовика задает способ крепления: в патроне или в конусе шпинделя. ГОСТ 10902-77 распространяется на сверла с цилиндрическим хвостовиком, ГОСТ 10903-77 на сверла с коническим хвостовиком под конус Морзе. Термины и определения для режущего инструмента собраны в ГОСТ 25751-83.
Шестигранный хвостовик рассчитан на быстросъемный патрон шуруповерта. В патрон станка его ставят, но центровка по граням хуже, чем у цилиндрического. Перед заказом тип хвостовика сверяют с конструкцией станка.
Что геометрия требует от станка
Цилиндрический хвостовик ставят в патрон настольного станка. Конус Морзе идет прямо в шпиндель или через переходную втулку у вертикально- и радиально-сверлильных станков.
Радиально-сверлильные станки по моделям
Весь раздел →
Радиально-сверлильный станок 2А554

Радиально-сверлильный станок 2К522
Радиально сверлильный станок ГС545
Осевое усилие от поперечной кромки требует жесткой пиноли и устойчивого стола. Если станок легкий, а диаметр большой, перемычку подтачивают заранее или работают в два этапа: сначала малым диаметром, затем рабочим. Дрель на стойке с такой нагрузкой справляется хуже станка с массивной колонной.
Две режущие кромки должны быть симметричны. При биении патрона или шпинделя одна кромка режет по большему радиусу, и отверстие выходит больше номинала. Для точного сверления при заметном люфте хорошая геометрия размер не спасает, поэтому сначала проверяют биение и подшипники шпиндельного узла.
Увеличение угла при вершине укорачивает главные кромки при том же диаметре.