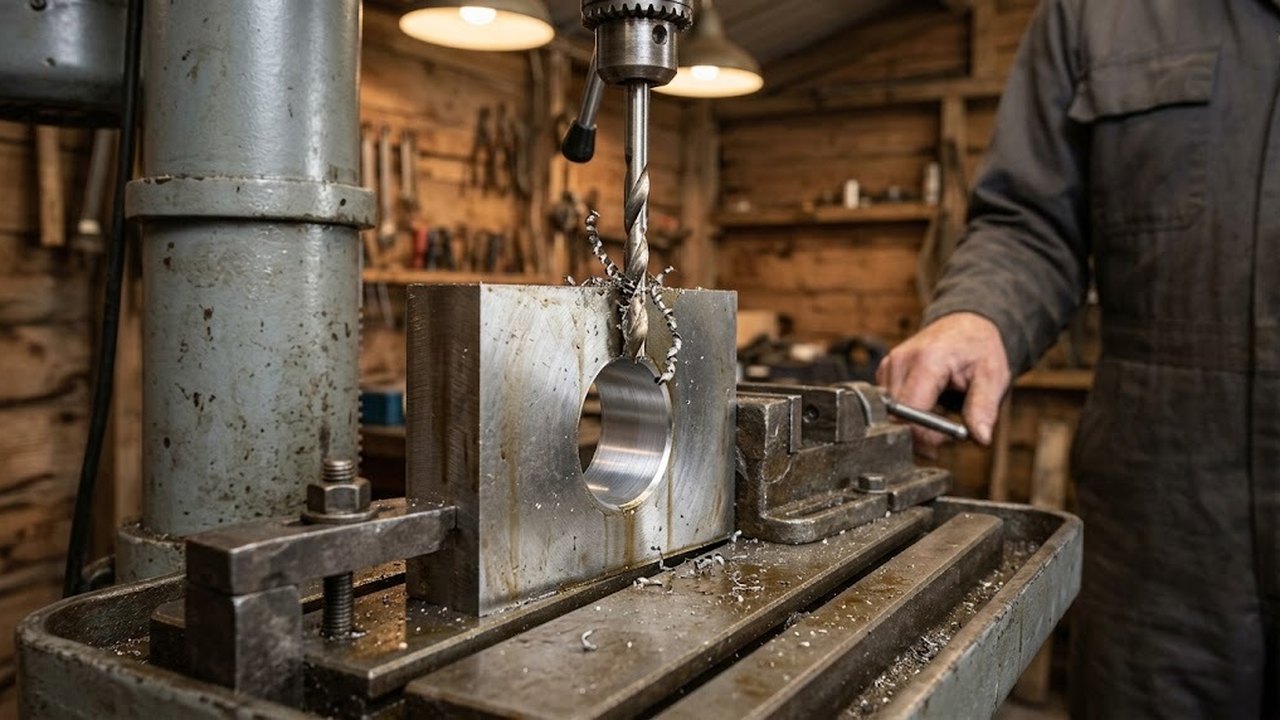
Шероховатость поверхности стенки отверстия после сверления задают подача, состояние сверла, биение шпинделя и отвод стружки. Ниже показано, какой допуск дает каждая операция обработки, как читать Ra на чертеже и какие настройки делают стенку ровнее. Подбор режимов под конкретный материал здесь не разбирается, он зависит от сплава и диаметра.
Что формирует шероховатость стенки отверстия
Стенку формируют две главные кромки, а ленточки направляют сверло и калибруют отверстие. Следы кромок, подрыв стружкой и вибрация складываются в профиль, который затем измеряют как шероховатость поверхности. Ra растет вместе с подачей на оборот: каждый оборот оставляет след, и шаг следов задает высоту неровностей.
Биение от неточного патрона, люфт в гильзе шпинделя и разная длина режущих кромок после неудачной заточки разбивают отверстие: диаметр выходит больше номинала, на стенке появляются кольцевые риски. Затупленная поперечная кромка и сработанные ленточки рвут металл вместо резания, на вязких сталях это дает задиры.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Материал меняет картину. Вязкие сплавы налипают на кромку и оставляют продольные борозды, а хрупкие образуют ломаную стружку, которая легко выходит из канавок.
Какой допуск дает каждая операция
Сверление остается черновой операцией. Допуски задает ОСТ 92-1712-81, его значения даны в первой строке таблицы. Для посадочной поверхности такой допуск груб, и требование к Ra переходит на следующие операции.
| Операция | Роль | Допуск и шероховатость |
|---|---|---|
| Сверление | предварительное отверстие | допуск H13 до 10 мм включительно, H14 свыше 10 мм |
| Зенкерование | получистовая обработка | зенкер N1 оставляет припуск под развертывание, зенкер N2 дает H11 |
| Развертывание | окончательная обработка | от 6 до 9 квалитета, Ra от 0,32 до 1,25 мкм |
Развертка снимает слой в десятые и сотые доли миллиметра. Припуск под нее нужно оставить заранее. Малый слой не уберет следы предыдущего перехода, большой перегрузит зубья.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Развертка идет по предыдущему переходу и повторяет его ось. Увод оси после сверления она исправляет слабо, поэтому прямолинейность закладывают на сверлении или зенкеровании.
Подобрать оборудование под вашу задачу
Как читать параметр шероховатости на чертеже
На чертеже чаще стоит Ra, и ГОСТ 2789-73 называет его предпочтительным параметром. Ra усредняет модули отклонений профиля от средней линии на базовой длине, поэтому отдельная неровность в нем почти теряется. Rz описывают суммой высоты наибольшего выступа и глубины наибольшей впадины, то есть размахом профиля от высшей до низшей точки. Одна глубокая риска от стружки заметно поднимает Rz и мало меняет Ra.
Базовая длина выбирается из ряда от 0,01 до 25 мм. Профилометр ведут поперек следов обработки, то есть вдоль оси: так прибор видит полную высоту неровностей. В узком глубоком отверстии щуп может не поместиться. Тогда стенку сравнивают с образцами шероховатости или режут образец-свидетель.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Что менять в настройках, чтобы стенка стала ровнее
- Подача. Ее снижение уменьшает шаг следов и Ra. Слишком малая подача на упрочняющихся нержавеющих сталях вызывает трение вместо резания, и стенка наклепывается.
- Заточка и износ. Кромки одинаковой длины и свежие ленточки держат диаметр и убирают кольцевые риски. Затупленный инструмент лучше заменить, чем компенсировать усилием.
- Биение. Проверяют посадку конуса в шпинделе, чистоту патрона и зазор гильзы. Биение сверла нередко проявляется диаметром отверстия больше диаметра инструмента.
- Охлаждение. Эмульсия или масло в зоне резания снижают налипание и уносят стружку.
- Вывод стружки. Прерывистая подача с выходом инструмента не дает стружке забить канавки.
При ручной подаче оператор меняет усилие по глубине, и шероховатость плавает от начала отверстия к концу. Механическая подача шпинделя держит режим постоянным, поэтому для ответственных отверстий смотрят на модели с таким приводом.
Глубокие отверстия: стружка важнее охлаждения
Глубоким считают отверстие глубиной от пяти своих диаметров. При глубине от десяти диаметров нужна внутренняя подача СОЖ, и вывод стружки становится важнее охлаждения. Застрявшая в канавке стружка царапает стенку, поэтому у дна Ra может оказаться хуже, чем у входа.
Для таких заданий смотрят на станки для глубокого сверления. Обычные машины справляются с неглубокими отверстиями, где стружка выходит при подъеме сверла.
Какое оборудование выбирать под требуемый Ra
Развертывание дает Ra от 0,32 до 1,25 мкм, предыдущие переходы грубее. Соосность сверла, зенкера и развертки в одной установке держат вертикально-сверлильные станки и радиально-сверлильные станки с жестким шпинделем и механической подачей.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
В характеристиках смотрят на биение шпинделя, диапазон подач и оборотов, вылет и жесткость колонны. На легких настольных моделях запас жесткости меньше, чем у машин с массивной колонной, и это видно по вибрации на крупных диаметрах. Для мелких отверстий в листе легкая машина подходит, для посадочных отверстий в литье нужна более жесткая.