Положение отверстия определяется до включения станка: сверло идет туда, где стоит керн. Ниже даны порядок разметки заготовки, расчет межцентровых расстояний, диаметры отверстий под метчик и привязка меток к столу станка. Выбор инструмента по материалу и режимы резания остаются за рамками.
Как разметить центр отверстия на заготовке
Работа начинается с базы. Это обработанная кромка или торец, от которого отсчитываются все размеры. Поверхность покрывают тонким слоем краски, чтобы риска читалась на металле без блеска.
Затем чертят первую ось параллельно базе на заданном расстоянии и вторую ось под прямым углом к первой. Центр отверстия лежит на их пересечении. Каждую риску проводят одним движением чертилки. Повторный проход дает двойную линию, и пересечение расплывается.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Все размеры откладывают от одной базы. Цепочка от соседнего отверстия копит погрешность: если каждый из 4 интервалов отложен с ошибкой 0,3 мм, последний центр в худшем случае уходит на 1,2 мм.
Расчет межцентровых расстояний
Отверстия на окружности (фланец, крышка, кронштейн под болты) размечают по хорде. Расстояние между соседними центрами равно D · sin(180° / n), где D обозначает диаметр окружности центров, а n число отверстий. Для окружности 100 мм значения такие:
| Число отверстий n | Расстояние между соседними центрами, мм |
|---|---|
| 4 | 70,71 |
| 5 | 58,78 |
| 6 | 50,00 |
| 8 | 38,27 |
Шесть отверстий дают удобный случай: хорда равна радиусу, то есть 50 мм при окружности 100 мм. Окружность делят циркулем без расчета: раствор оставляют равным радиусу и делают шесть засечек подряд. Последняя засечка должна попасть в первую. Если она промахнулась, раствор сбился или окружность проведена неточно.
Прямоугольную схему проверяют диагональю. При шаге 80 мм по одной оси и 60 мм по другой диагональ между противоположными центрами равна 100 мм. Обе диагонали обязаны совпасть. Расхождение означает перекос одной из осей, и керн ставить рано.
Расчетные размеры откладывают штангенциркулем или рейсмусом от базы, а циркулем делят окружность на хорды. Саму окружность центров вычерчивают из центра заготовки, поэтому этот центр определяют первым.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Кернение разметки и контрольная окружность
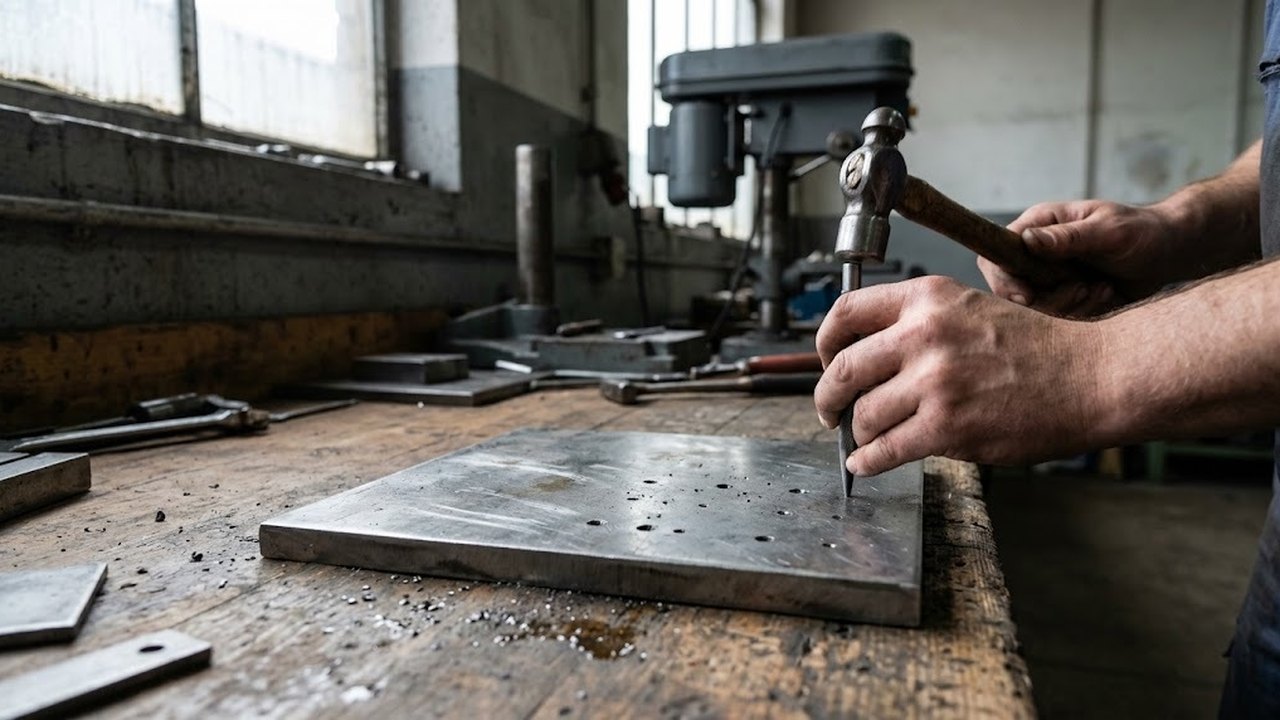
Керн ставят на пересечении осей. Первый удар легкий. После него лунку смотрят через лупу. Если она сместилась, кернер наклоняют в сторону пересечения осей и бьют еще раз: лунка сдвигается к пересечению. Окончательный удар делают, когда лунка села в пересечение осей.
Вокруг центра циркулем проводят контрольную окружность чуть крупнее диаметра сверла и кернят ее по нескольким точкам. Затем нужно просверлить пробную лунку на малую глубину: окружность показывает увод, след должен лежать концентрично кольцу. Если центр ушел, сместить сверло можно узкой канавкой зубила, прорубленной от лунки в ту сторону, куда нужно уйти.
Для большого диаметра сначала делают засверловку тонким сверлом. Поперечная кромка крупного инструмента плохо центрируется по маленькой лунке, и малый диаметр точнее задает положение.
Диаметр отверстия под резьбу по ГОСТ 19257-73
Центр под резьбу определяют так же, как для гладкого отверстия. Меняется диаметр: он меньше номинала резьбы, иначе витки останутся без металла. ГОСТ 19257-73 дает для крупного шага такие значения:
| Резьба | Шаг, мм | Диаметр сверла, мм |
|---|---|---|
| M4 | 0,7 | 3,30 |
| M5 | 0,8 | 4,20 |
| M6 | 1 | 5,00 |
| M8 | 1,25 | 6,80 |
| M10 | 1,5 | 8,50 |
| M12 | 1,75 | 10,20 |
Значение легко проверить в уме: диаметр отверстия близок к номиналу за вычетом шага. Для M8 получается 8 - 1,25 = 6,75 мм при табличных 6,80, для M12 это 12 - 1,75 = 10,25 мм при табличных 10,20. Правило годится для проверки таблицы по памяти, а для самой работы берут число из стандарта.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Обозначение на чертеже читают целиком. Запись M8 без шага означает крупный шаг, и сверло берут 6,80 мм. Запись M8×1 задает мелкий шаг: диаметр сверла вырастает до 7,00 мм, и при диаметре 6,80 мм в металле останется лишний материал, на котором метчик заклинит. Перед сверлением нужен шаг резьбы из чертежа, номинала недостаточно. Под винт со свободным проходом диаметр отверстия берут из таблицы сквозных отверстий для крепежа.
Глубина сверления глухого отверстия
Сквозным или глухим будет отверстие, определяет чертеж, а толщина заготовки ограничивает глубину. Для сквозного сверлят до выхода инструмента с обратной стороны.
У стандартного сверла по металлу угол при вершине равен 118°. Конус вершины уходит в металл ниже зоны полного диаметра: для сверла 10 мм его высота около 3,0 мм. В глухом отверстии полный диаметр отсчитывают от поверхности, а дно уходит еще на высоту конуса.
Для глухого отверстия глубину переносят на упор станка или наносят меткой на сверло. Под резьбу закладывают запас на сбег метчика.
Привязка меток к столу сверлильного станка
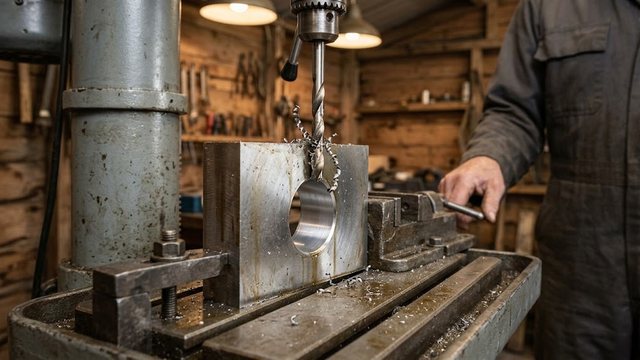
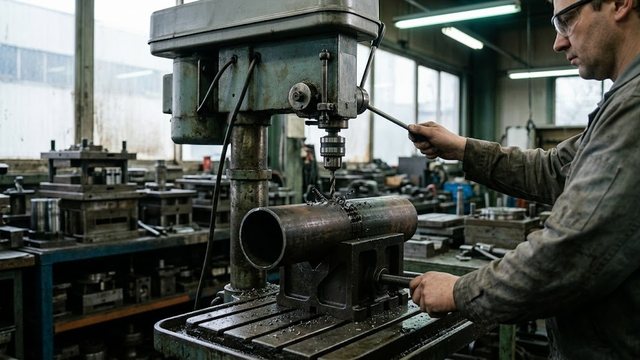
Заготовку закрепляют в тисках или струбцинами на столе. Держать ее рукой нельзя: инструмент прихватывает металл и вращает деталь. Под сквозное отверстие кладут подкладку, чтобы сверло не вышло в стол.
При выключенном шпинделе сверло в патроне опускают рукояткой подачи до касания керна и смотрят, что вершина попала в лунку. Если нет, сдвигают тиски и проверяют снова. Для единичной детали это быстрый способ. Потом шпиндель включают и сверлят.
В серии картина меняется. Вертикально-сверлильные станки с координатным столом позволяют отсчитывать положение по лимбам или цифровой индикации, и метки нужны на первой детали для контроля. На настольных сверлильных станках с тисками серию ведут по упору.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Где ручная работа перестает хватать
Когда допуск на межцентровое расстояние задан по квалитету, риска с керном его не обеспечивает: складываются погрешности разметки, кернения и установки. Такие детали делают в кондукторе или на станке с ЧПУ.
Лист малой толщины, круглая заготовка без готовой плоской базы и наклонная поверхность тоже требуют приспособлений. Упор и призма держат деталь, а центр определяют по ближайшей обработанной поверхности.