Эта статья объясняет, как работает координатный стол на сверлильном станке, какие числа паспорта определяют результат и где его возможности кончаются. Под столом понимается пара перпендикулярных салазок с винтовым приводом, на которых закреплена обрабатываемая деталь. Фрезерование затронуто одной фразой, станки с ЧПУ остаются темой отдельных статей.
Что дает координатный стол на сверлильном станке
Без стола оператор подводит деталь под шпиндель рукой, ориентируясь по кернению. Для одного отверстия этого достаточно, высокое качество позиционирования тут не требуется. Для серии отверстий в линию или по сетке, то есть для мелкосерийного производства, разметка каждого центра отнимает время, а накопленная ошибка видна на готовой детали.
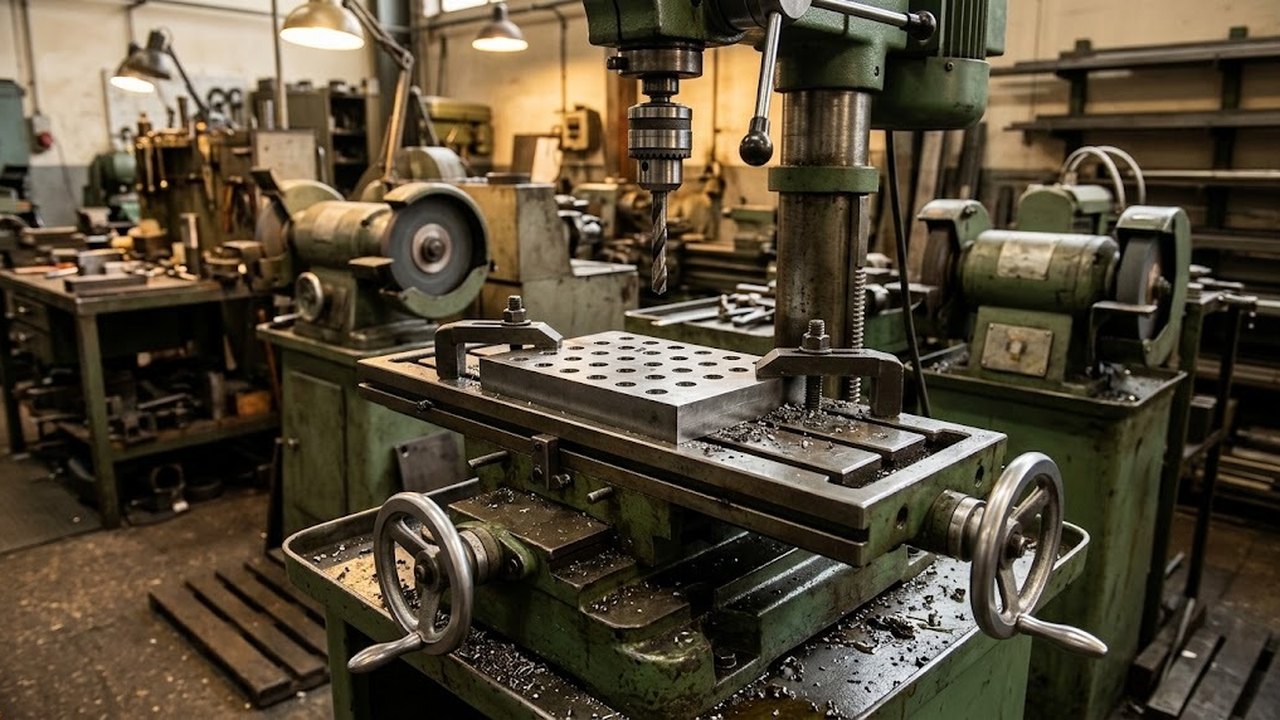
Узел заменяет разметку набором координат по лимбам. Заготовка зажата в тисках или прихватами, шпиндель стоит на месте, а положение отверстия набирается маховиками. В быту такой узел называют крестовым или крестовинным, в каталогах и паспортах он записан как координатный. Это один узел с двумя осями, X и Y: ось X идет вдоль стола, ось Y поперек. Исполнения с электроприводом, в том числе прецизионные, относятся к станкам с ЧПУ и в статье не рассматриваются.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Стол предназначен для размещения и перемещения изделия под вращающимся шпинделем при металлообработке и изготовлении деталей. Точный стол нужен там, где положение отверстий задано чертежом: при изготовлении плит, фланцев и корпусов. Размещение центров по координатам освобождает точность обработки от глазомера оператора. Возможность набрать центры по лимбам оптимизирует время на серию.
Справочник по координатным столам называет пять видов привода: ремень, зубчатую рейку с шестерней, пару винт-гайка, шарико-винтовую пару и прямой привод. На ручном узле стоит пара винт-гайка.
Ход и лимб: числа из паспорта
Подойдет ли узел к детали, показывают размер рабочей поверхности, перемещение по каждой оси и цена деления лимба. Примером служит паспорт миниатюрного стола Proxxon KT 70 для малых станков. Данные одной модели не описывают весь класс, но порядок величин и логику чтения паспорта они показывают.
| Параметр | Значение в паспорте | На что влияет |
|---|---|---|
| Размер стола | 200 × 70 мм | Размер детали и тисков |
| Ход по X и по Y | 134 мм и 46 мм | Расстояние между самыми дальними отверстиями |
| Подача за оборот маховика | 1 мм | Скорость набора координаты |
| Цена деления лимба | 0,05 мм | Разрешение отсчета |
| Т-образные пазы | 12 × 6 × 5 мм | Выбор прихватов и болтов |
| Высота стола | 43 мм | Потеря высоты под шпинделем |
При подаче 1 мм на оборот и цене деления 0,05 мм на один оборот приходится 20 делений. Чтобы пройти всю длину перемещения по Y в 46 мм, маховик делает 46 оборотов.
Цена деления задает только разрешение отсчета. Точность позиционирования складывается еще из люфта винта и зазоров в направляющих. Поэтому на размер подходят всегда с одной стороны, а при перебеге возвращаются назад с запасом и подходят заново.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Отверстия по окружности и пересчет в X и Y
Салазки двигаются по прямоугольным координатам, а чертеж часто дает окружность: фланец, крышку, шесть отверстий под болты. Перед сверлением такой набор пересчитывают в смещения. Для окружности с центром в начале координат: x = R·cos θ, y = R·sin θ.
Возьмем шесть отверстий на окружности диаметром 60 мм, радиус R = 30 мм, шаг 60°.
| Отверстие | Угол | X, мм | Y, мм |
|---|---|---|---|
| 1 | 0° | 30,00 | 0,00 |
| 2 | 60° | 15,00 | 25,98 |
| 3 | 120° | −15,00 | 25,98 |
| 4 | 180° | −30,00 | 0,00 |
| 5 | 240° | −15,00 | −25,98 |
| 6 | 300° | 15,00 | −25,98 |
Из таблицы видны две вещи, которых нет в паспорте. Первая: окружности диаметром 60 мм нужно перемещение по Y от −25,98 до +25,98 мм, то есть почти 52 мм. Перемещения по Y в 46 мм для нее не хватает, деталь придется переставлять в тисках.
Вторая: значение 25,98 мм лимб с ценой деления 0,05 мм набрать точно не может. Ближайшая отметка дает 26,00 мм, ошибка составляет 0,02 мм, то есть меньше шага лимба. Для отверстий под болты такая погрешность не важна, для посадочных отверстий под штифты ее считают отдельно.
Жесткость стола и потеря высоты
Сверло давит на заготовку вдоль оси, и эта сила проходит через тиски, оба слоя салазок и клинья направляющих. Если зазоры в клиньях выбраны плохо, узел оседает, и обрабатываемая деталь слегка смещается под нагрузкой. Поэтому перед сверлением стопорят обе оси и подтягивают клинья до плавного движения без качки.
Материал стола выбирают по массе детали: крупные станочные столы часто отливают из чугуна, малые делают из алюминия. У модели из примера стол изготовлен из алюминия и рассчитан на малые станки. Тяжелую заготовку на такой стол ставят, только если паспорт называет допустимую нагрузку.
Стружка попадает на винты и направляющие и ускоряет их износ. После сверления салазки очищают кистью, а винты прикрывают от стружки.
Вторая цена измеряется в миллиметрах. Узел высотой 43 мм поднимает деталь на 43 мм над основанием, и ровно на эту величину уменьшается расстояние от шпинделя до детали. Длинное сверло, патрон и ход пиноли должны эту потерю пережить. Перед покупкой складывают высоту тисков, толщину детали, высоту стола и длину сверла с патроном и сравнивают с паспортным расстоянием от шпинделя до стола.
Применение стола: где он не заменяет фрезерный станок
Две оси и шпиндель сверху наводят на мысль о фрезеровании пазов. Вращение шпинделя входит в рабочий механизм станка, а стол отвечает только за положение изделия. На простом сверлильном станке с таким столом работают сверлением, зенкованием и развертыванием, а фрезерование остается условным. Шпиндель входит в механизм станка и воспринимает осевую силу подачи. Фреза нагружает его еще и боковой силой. Для таких нагрузок делают сверлильно-фрезерные станки, и крестовые салазки входят в их конструкцию.
Сверлильно-фрезерные станки
Весь раздел →
Сверлильно-фрезерный станок MetalMaster MF-45V

Сверлильно-фрезерный станок NORDBERG NDM30405T

Сверлильно-фрезерный станок NORDBERG NDM3047
Если отверстий много и набор координат повторяется из детали в деталь, ручной узел упирается в скорость и в человеческий фактор: ошибка в лимбе повторяется во всей партии. Для такой работы координаты хранит программа станка с ЧПУ. Справочник называет для шарико-винтовой пары точность позиционирования 6–12 мкм и отмечает скоростные ограничения при длине винта от 1500 мм и более.
Крестовый стол своими руками и пределы самоделки
Самодельный узел собирают из двух пар направляющих, двух ходовых винтов с гайками и лимбов. Для разовых работ на настольном станке этого хватает. Типичные дефекты самоделок: перекос осей, люфт винта и неровная плоскость скольжения.
Перпендикулярность осей проверяют угольником и индикатором. Индикатор крепят в шпинделе, угольник выставляют вдоль оси X, затем салазками Y подводят индикатор ко второй полке угольника и сравнивают показания в двух точках. Люфт гасят разрезной гайкой с подпружиненной половиной.
Осевая сила сверла нагружает салазки, и у предельного для станка диаметра сверла в самодельном узле появляется качка. Для обработки материалов вроде алюминия и пластика малыми диаметрами самодельный вариант работает. Сталь и глубокие отверстия дают большую осевую силу, и для них лучше брать фабричный стол.
Что проверить при выборе
- Перемещение по обеим осям против самой дальней пары отверстий и против размера окружностей из таблицы выше.
- Высота стола и тисков против расстояния от шпинделя до основания.
- Размер Т-образных пазов задает набор прихватов и болтов для крепления изделия.
- Цена деления лимба против допуска на межосевое расстояние отверстий; линейка на салазках дублирует отсчет.
- Наличие стопоров осей и регулировки клиньев.
Когда нужен готовый комплект, смотрят вертикально-сверлильные станки с координатным столом и сверлильно-фрезерные станки.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC