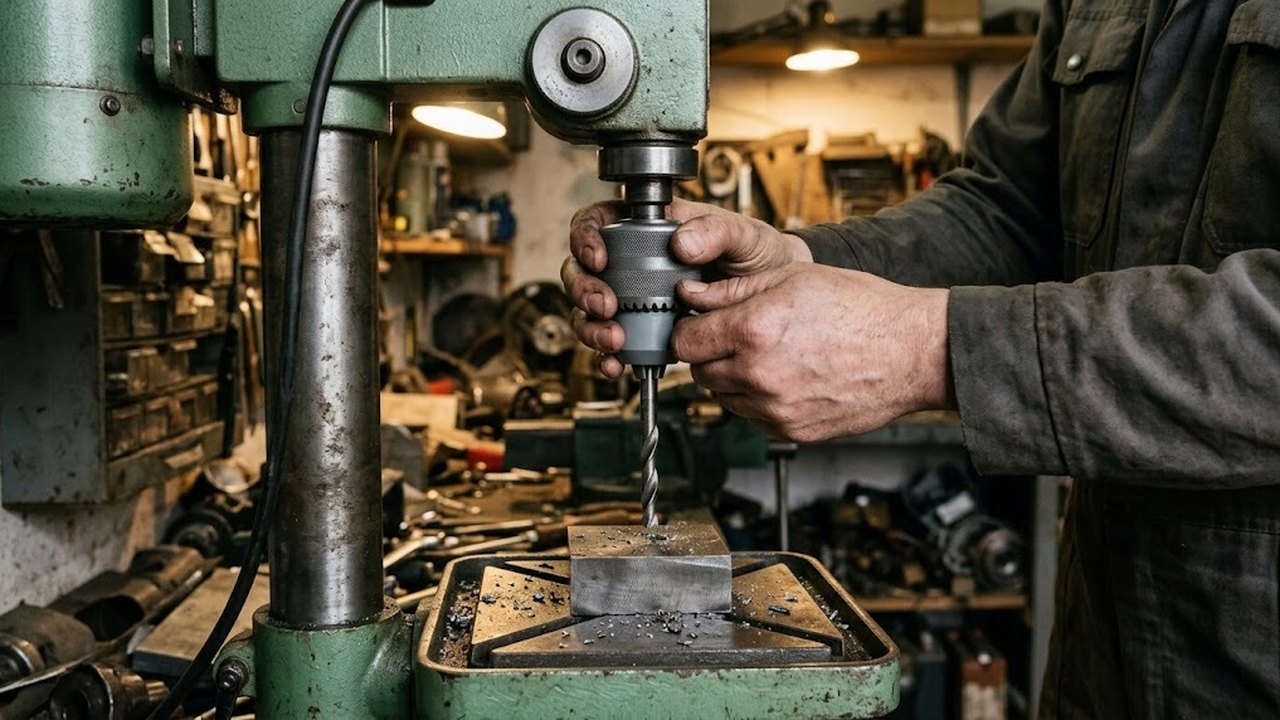
Статья о сверлильном патроне как узле станка: из чего он состоит, чем ключевой вариант отличается от БЗП, как посадка связывает его со шпинделем и как снять его без поломки. Это разговор об оснастке станка: цен, марок и перечня инструмента здесь нет. Речь о том, что сверить в паспорте станка и в паспорте патрона до заказа.
Конструкция сверлильных патронов
Сверлильный патрон относится к кулачковым патронам. Его корпус несет кулачки, которые скользят по наклонным поверхностям внутри. Поворот обоймы или зубчатого венца сдвигает кулачки к оси и зажимает цилиндрическую часть сверла. Все они сходятся к центру одновременно, поэтому инструмент центрируется сам, без подгонки.
Диапазон зажима задан в мм и указан в паспорте. Такие патроны рассчитаны на хвостовики до 13 мм и редко превышают 25 мм. Для инструмента тоньше 1 мм существуют отдельные малогабаритные патроны. Заготовку вне диапазона зажать нельзя. У тонкого стержня на нижней границе удержание слабее, и это надо учесть при выборе.
Вертикально-сверлильные Metal Master
Весь раздел →
Вертикальный сверлильный станок Metal Master M20D

Вертикальный сверлильный станок Metal Master M16D

Станок сверлильно-фрезерный METAL MASTER MF-32 (с ременной передачей)
Сверлильный патрон ставят и в пиноль задней бабки токарного станка. Принцип посадки тот же.
Виды сверлильных патронов: ключевой и БЗП
Ключевой вариант затягивается зубчатым ключом через отверстие в корпусе. Ключ позволяет зажать инструмент моментом заметно больше того, что дает рука на обойме. БЗП (быстрозажимной патрон) затягивается поворотом обоймы вручную. Смена инструмента идет быстрее, но рука ограничивает усилие. При большом моменте на инструменте БЗП может затянуться сильнее, чем нужно.
| Способ крепления инструмента | Как затягивается | Где уместен |
|---|---|---|
| Ключевой патрон | зубчатым ключом | крупные диаметры по стали, длинные циклы с постоянной нагрузкой |
| БЗП | вручную, поворотом обоймы | частая смена небольшого инструмента, дерево, пластик, тонкий лист |
| Цанговый патрон | цанга под один диаметр хвостовика | работа одним диаметром с точной центровкой |
| Сверло с коническим хвостовиком | прямо в шпиндель | крупные диаметры, когда патрон не нужен |
В цехе с разными заготовками разумно держать оба вида: БЗП на станке для мелких работ, ключевой на станке для работы по стали. Основное правило простое: выбор делают по режиму резания. БЗП знаком по ручному инструменту, дрели и шуруповерту.
Вертикально-сверлильные Metal Master
Весь раздел →
Станок сверлильно-фрезерный METAL MASTER MF-45A

Станок сверлильный Metal Master M32 KC

Вертикальный напольный сверлильный станок Metal Master M32D
Подобрать оборудование под вашу задачу
Фиксация на шпинделе: конусы Морзе, B16, B18 и Джейкобса
Патрон фиксируют на шпинделе через посадочный стержень с самотормозящим конусом. Посадок две, и они разные. Шпиндель принимает конус Морзе, а сам патрон надет на этот стержень по конусу серии B или Джейкобса. Конус Морзе имеет уклон около 1:20, размеры заданы в ГОСТ. Номер задает размер: большой диаметр у МТ1 равен 12,065 мм, у МТ2 равен 17,780 мм, у МТ3 равен 23,825 мм.
Конусы серии B (DIN 238) названы по большому диаметру в миллиметрах. B12 совпадает с большим диаметром МТ1, B18 равен большому диаметру МТ2. Диаметр конуса B16 составляет 15,733 мм. Оправка МТ2/B18 соединяет шпиндель МТ2 с патроном, у которого посадка B18. Совпадение проверяют по паспорту обоих узлов.
| Конус | Диаметр, мм |
|---|---|
| B16 | 15,733 |
| B18 | 17,780 |
| Джейкобса JT2 | 14,199 |
| Джейкобса JT33 | 15,850 |
| Джейкобса JT6 | 17,170 |
Серии Джейкобса и B близки по размеру и не взаимозаменяемы. JT6 и B18 различаются по большому диаметру на 0,61 мм: на глаз их легко спутать, а ошибка не даст нужной посадки. Обозначение читают на торце корпуса или в паспорте. Угадывать по диаметру нельзя.
Вертикально-сверлильные Metal Master
Весь раздел →
Вертикальный сверлильный станок Metal Master M25D

Сверлильный станок на магнитном основании Metal Master MDM-35P

Сверлильный самозажимной прецизионный патрон с хвостовиком Metal Master ПСС 1-16 мм МТ4
Как снять патрон со шпинделя станка
Сначала определяют способ посадки. Хвостовик с конусом Морзе выбивают из шпинделя клином. Шпиндель опускают до упора, в нем есть поперечное отверстие, куда вставляют клин. Патрон на хвостовике придерживают рукой через деревянную подкладку на столе и легко бьют по клину молотком. Он падает на подкладку. Бить по самому корпусу нельзя.
Снятие корпуса с хвостовика выполняют отдельной операцией. Его зажимают в тисках с деревянными прокладками или мягкими губками и стучат по хвостовику нежестким молотком. Для плотной посадки применяют пресс, а при необходимости корпус нагревают и охлаждают. Каждый прием требует аккуратности, иначе корпус повреждается.
Как выбрать патрон для сверлильного станка по классу
На настольных сверлильных станках сверлят небольшие диаметры, и хватает ключевого варианта или БЗП. Диапазон зажима берут из паспорта и сверяют с наибольшим диаметром сверления. Если станок рассчитан на диаметры выше этого диапазона, крупный инструмент ставят в шпиндель напрямую.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
На радиально-сверлильных и вертикальных станках номер Морзе берут из паспорта. Для меньшего номера берут переходную втулку. Чем крупнее инструмент, тем строже требования к посадке: посадка передает момент трением, и грязь на поверхности снижает его.
На сверлильно-фрезерных станках патрон ставят под сверла. Фрезу в нем держать нельзя: кулачки зажимают хвостовик трением по цилиндру, и осевая нагрузка при фрезеровании может вытянуть инструмент. Для фрез подходят цанги и специальные держатели. Магнитные станки работают кольцевыми фрезами со своим хвостовиком. Для спиральных сверл к ним берут переходник с патроном.
Где зажим дает погрешность
Патрон добавляет еще одну посадку, а с ней биение. Инструмент с биением режет кромками с разным вылетом, и отверстие выходит больше диаметра сверла. Для точных отверстий и под развертку лучше брать сверло, у которого хвостовик сразу конический: промежуточного звена нет.
Изношенные кулачки проявляют себя так же. С выработкой они не центрируют хвостовик, и инструмент уводит даже на исправном станке. Проверка простая: зажать гладкий стержень и проследить за биением на холостом ходу. Если оно есть, причину ищут по очереди в корпусе, в посадке и в самом станке.