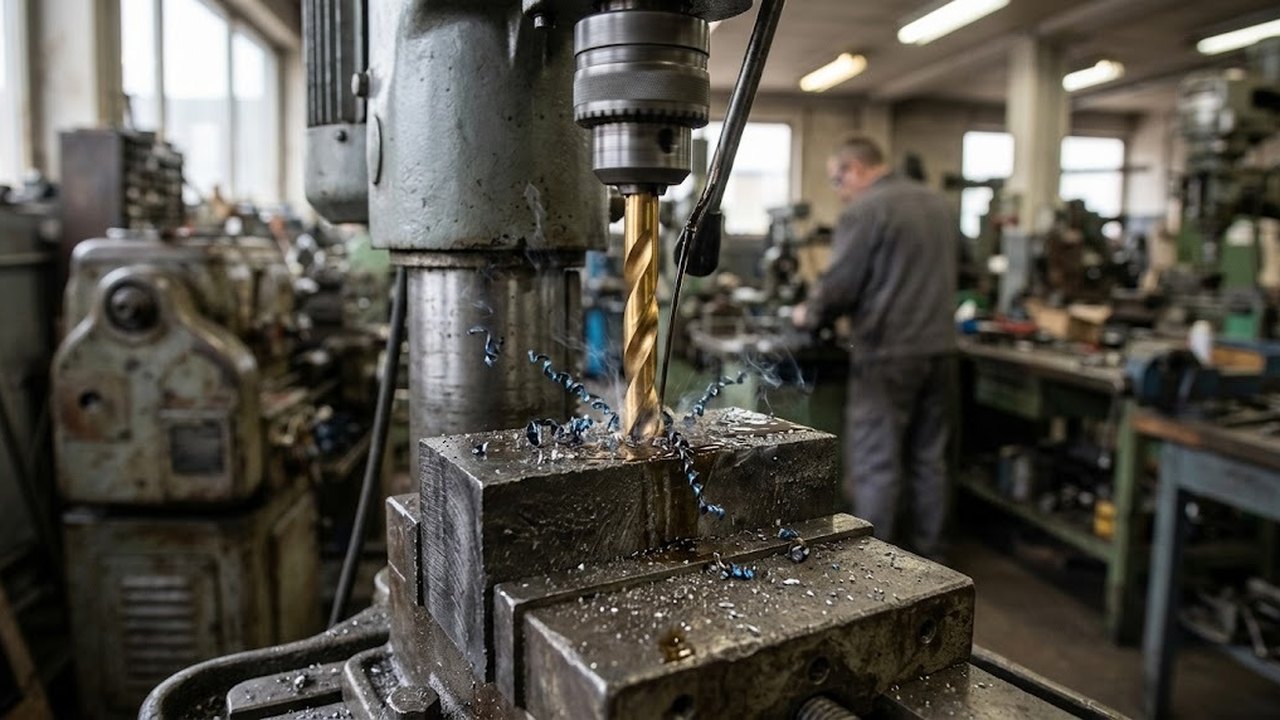
Кобальтовое сверло по металлу изготавливают из быстрорежущей стали, легированной кобальтом. Ниже разобраны состав такого сплава по ГОСТ 19265-73, отличие от базового быстреза, материалы, где добавка оправдана, и требования к станку. Цен и перечня размеров здесь нет. Нагрев кромки зависит от обрабатываемого металла, поэтому разбор идет по группам материалов.
Кобальтовое сверло HSS-Co: маркировка и признаки
Кобальт легирует сплав по всему объему инструмента. Такое сверло по металлу внешне не отличить от обычного быстрорежущего, поэтому добавление кобальта подтверждает только маркировка или сертификат на сталь. Поверхностное покрытие, которое в описаниях иногда называют кобальтовым, о составе ничего не сообщает. Сплав определяют по маркировке на хвостовике: HSS-Co, M35 или M42 у импортного изделия и обозначение стали у российского. Сверло из быстрорежущей стали можно изготовить и без кобальта, поэтому маркировку сплава наносят на хвостовик.
Основа у такого сверла та же, что у простого быстрорежущего инструмента: вольфрамомолибденовая сталь типа Р6М5, где Co меньше 0,50 %. Кобальтовые стали содержат около 5 % или около 8 % Co. Кобальт повышает теплостойкость, то есть способность сохранять твердость на нагретой кромке. Легирование удорожает сплав, и в мягких материалах эту разницу не оправдывает.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Р6М5К5 по ГОСТ 19265-73 и родственные стали
Буква К в обозначении означает кобальт, цифра после нее показывает долю в процентах. Стандарт задает для Р6М5К5 кобальт от 4,70 до 5,20 %, вольфрам от 5,70 до 6,70 % и молибден от 4,80 до 5,30 %.
После закалки и отпуска твердость сплава не ниже 65 HRC, с допуском до 64 HRC, при режиме термообработки, который задает таблица стандарта.
Содержание вольфрама и молибдена в Р6М5 перекрывается с Р6М5К5. Отличает этот сплав от базового быстреза одна легирующая добавка. Зарубежная сталь M35 устроена по тому же принципу: это M2 с 5 % кобальта, а в M42 его 8 %.
Доля кобальта в основных марках:
| Сплав | Кобальт, % | Положение |
|---|---|---|
| Р6М5 | менее 0,50 | базовый быстрорез без добавки |
| Р6М5К5 | от 4,70 до 5,20 | средний уровень по доле Co |
| M35 | 5 | зарубежный сплав с близкой долей |
| Р6М5Ф2К8 | от 7,5 до 8,5 | высокая доля Co |
| M42 | 8 | зарубежный сплав с высокой долей |
Подобрать оборудование под вашу задачу
Чем кобальтовое сверло HSS отличается от изделия из Р6М5
Быстрорез теряет режущие свойства, когда твердость кромки при температуре резания падает до 50 HRC. Кобальт сдвигает этот момент: сплав дольше держит твердость на нагретой кромке. Справочник ставит такие стали выше остальных быстрорежущих по режущим свойствам и отмечает высокую цену легирующего элемента. Кобальтовый сплав сверла относится к сталям повышенной теплостойкости и дает высокий показатель твердости на нагретой кромке. Режущая кромка из такого сплава дольше выдерживает высокую температуру.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Платой за теплостойкость часто служит меньший запас вязкости. Изгиб и биение опаснее для такого инструмента, чем для изделия из Р6М5 того же диаметра. Тонкий диаметр ломается первым, если шпиндель разбит или деталь закреплена слабо.
Кобальтовое сверло HSS по нержавеющей стали и жаропрочным сплавам
Главное условие задает температура на кромке. Ее поднимают материалы с плохой теплопроводностью и склонностью к упрочнению: нержавеющая сталь аустенитного класса, жаропрочные сплавы и высокопрочные стали средней твердости после термообработки. Режущий инструмент для такого металла обязан сохранять твердый слой на кромке при нагреве, иначе резание превращается в трение. Жаропрочность сплава означает, что он сохраняет прочность при нагреве, и резать такой металл тяжелее.
Цена ошибки видна по поведению сверла. При слабой подаче кромка скользит по поверхности, металл наклепывается, и следующий оборот режет уже более твердый слой. Сверло из Р6М5 теряет заточку в этот момент. Такое сверло держится дольше, но от наклепа не спасается.
Вторая область применения — серия отверстий подряд, когда инструмент не успевает остыть. Такую нагрузку дают магнитные сверлильные станки с корончатыми сверлами и цеховая работа партиями.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Когда хватает обычного сверла HSS из быстрорежущей стали
Мягкую конструкционную сталь, алюминий и цветные сплавы на основе меди можно сверлить обычным быстрорезом, добавка там не окупается: нагрев кромки невелик, и до порога потери твердости дело не доходит. В алюминии спиральное сверло забивается стружкой, и тут помогают геометрия канавки и смазка.
Серый чугун изнашивает кромку абразивом. На больших партиях по чугуну выбирают твердый сплав. Он обладает большей стойкостью к абразиву, чем быстрорез, но боится удара и вибрации. Пластик и дерево кобальта не требуют совсем: нагрев кромки там слишком мал.
Выбор по обрабатываемому материалу:
| Материал | Что выбирают | Причина |
|---|---|---|
| Аустенитные коррозионностойкие стали | кобальтовый быстрорез | плохой теплоотвод и наклеп |
| Жаропрочные сплавы | кобальтовый быстрорез | высокая температура на кромке |
| Мягкая конструкционная сталь | Р6М5 | малый нагрев кромки |
| Алюминий и цветные сплавы | Р6М5 | важнее форма канавки, чем теплостойкость |
| Серый чугун, большие партии | твердый сплав | абразивный износ |
Хвостовик сверла, патрон и точность отверстия
Этот тип сверл выпускают в цилиндрическом и коническом исполнении хвостовика. Цилиндрический хвостовик зажимают в кулачковом патроне. Конический хвостовик с конусом Морзе вставляют в шпиндель или переходную втулку. Такой хвостовик надежнее передает момент на крупных диаметрах.
Точность отверстия зависит от биения в патроне и от симметрии заточки и перемычки. Любое смещение оси видно по износу одной кромки и по увеличенному диаметру отверстия. Дрель с заметным биением не даст нужной точности в жаропрочном сплаве. Высокая точность достигается на прочном основании станка и при жестком креплении детали.
Скорость сверления металла и оборудование для сверла
Для нержавеющих и жаропрочных сплавов скорость резания назначают по таблице режимов производителя инструмента, и она ниже, чем для конструкционной стали. Частота вращения шпинделя считается по формуле n = 1000 · v / (π · D), где v означает скорость резания в метрах в минуту, D — диаметр в миллиметрах. При той же скорости инструмент вдвое большего диаметра вращается вдвое медленнее.
Отсюда требования к машине. Для сверления отверстий нужен станок, предназначенный для малых оборотов: с низкой нижней ступенью скоростей или плавной регулировкой, которую дают настольные сверлильные станки с вариатором. Скорость резания держат ровной, подача идет принудительно и без остановок. Для крупных диаметров удобнее вертикально-сверлильные станки с коробкой подач.
Деталь закрепляют жестко. При сверлении нержавеющих и жаропрочных сплавов охлаждающую жидкость рекомендуется подавать практически всегда: она уносит тепло с перемычки. Спиральная канавка выводит стружку, и при глубоком сверлении инструмент периодически поднимают из отверстия.
Заточка и износ сверла по металлу
Кобальт распределен по всему объему, поэтому перетачивание не лишает инструмент свойств. Покрытие при заточке снимается, а состав остается прежним.
Главный риск при заточке — перегрев. Цвета побежалости на кромке означают отпуск и потерю закалки. Станки для заточки сверл фиксируют угол при вершине и симметрию кромок, а подточка перемычки снижает осевое усилие. Прочность кромки зависит от угла заточки: слишком острая кромка выкрашивается в твердом металле.