Статья о том, как просверлить отверстие на станке в стали и других металлах. Разобраны расчет оборотов под диаметр, охлаждение, большие и глубокие отверстия и выбор станка под задачу. Ручная дрель остается за рамками: речь о режимах, которые держит жесткий станок.
Какие отверстия сверлят в металле
Чтобы сверлить металл без брака, сначала определяют тип отверстия: он задает приемы. Сквозное заканчивается выходом инструмента с обратной стороны. Глухое имеет заданную глубину, и стружка уходит из него только вверх по канавкам. Дно глухого повторяет заточку и получается конусным.
| Отверстие | Главная трудность | Что делают далее |
|---|---|---|
| Сквозное | Заусенец на выходе | Снимают фаску, при высоких требованиях зенкеруют и развертывают |
| Глухое | Стружка не падает вниз, дно конусное | Часто дальше идет резьба: ее нарезают метчиком под болт или шпильку, глубину берут с запасом под сбег |
| Глубокое, от 5 диаметров | Стружка забивает канавки, режущая кромка греется | Выводят режущую часть из канала или подают охлаждающую жидкость внутрь |
Глубокой справочники называют обработку на глубину 5 диаметров и более. Зенкерование и развертывание идут после сверления. Они повышают точность размера и качество стенки: точный диаметр сверло само по себе не гарантирует.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Разметка, кернение и закрепление заготовки
Точку отмечают риской и кернят. Керн принимает острие и не дает ему уйти в сторону на гладкой поверхности. Для точной обработки делают короткое углубление под центр: оно служит направляющим для основного прохода.
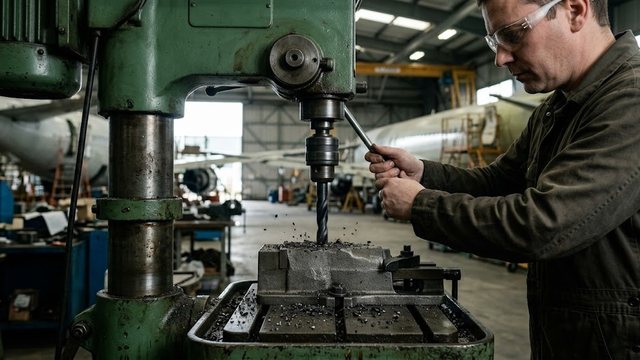
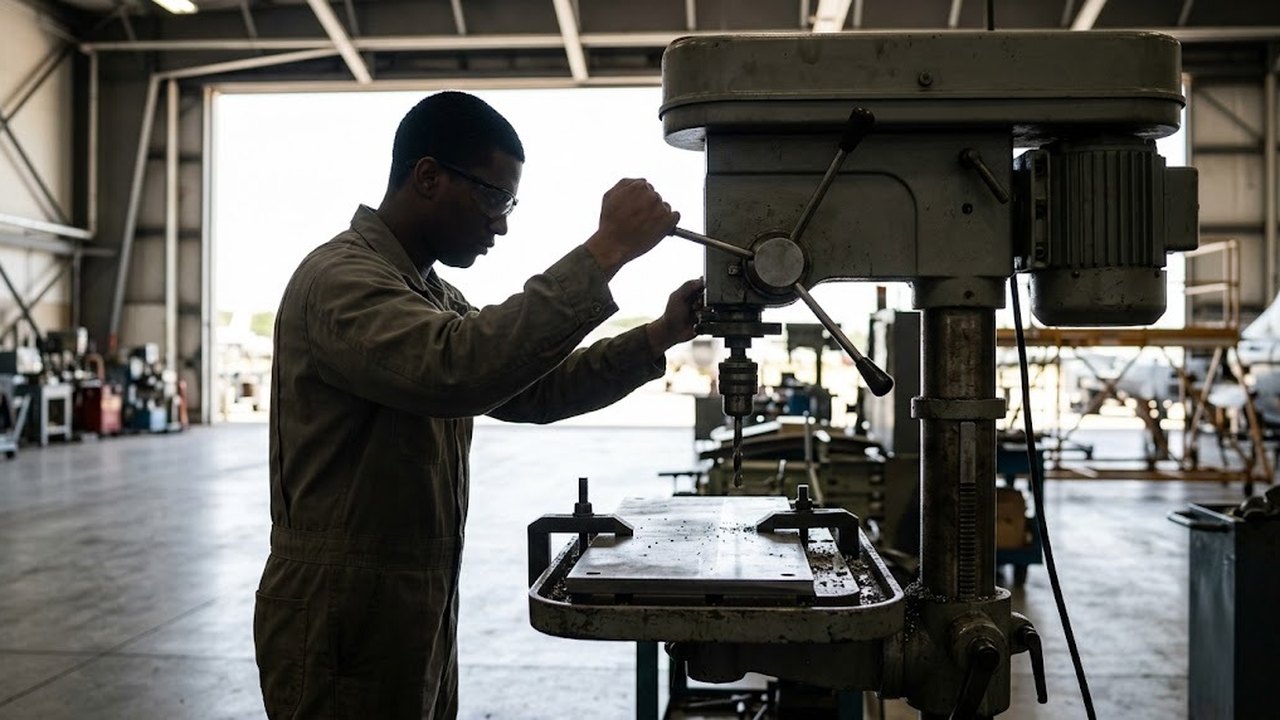
Заготовку нужно закрепить: держать ее рукой нельзя. Как только инструмент прорезает металл, он захватывает деталь и вращает ее вместе со шпинделем. Малые детали зажимают в тисках, плиты и металлический профиль крепят прихватами к столу. Под выход кладут подкладку, чтобы сверло не врезалось в стол.
Толщина листа задает способ зажима. Тонкий лист стягивают между двумя подкладками. Без них кромка выхода рвется.
Подобрать оборудование под вашу задачу
Как рассчитать обороты под диаметр сверла
Обороты шпинделя следуют из диаметра и скорости резания по формуле n = 1000 × V / (π × D), где V в метрах в минуту, D в миллиметрах. Скорость резания зависит от материала и режущей части. Справочная таблица для быстрорежущего инструмента при сухом резании и средних подачах дает для прочной стали от 18 до 50 м/мин. С охлаждением и лучшей маркой быстреза значения растут.
Ниже расчет при V = 30 м/мин, это значение внутри указанного диапазона.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
| Диаметр, мм | Обороты, об/мин |
|---|---|
| 5 | 1910 |
| 10 | 955 |
| 20 | 477 |
| 30 | 318 |
| 40 | 239 |
При вдвое большем диаметре обороты вдвое ниже. Для 10 мм диапазон от 18 до 50 м/мин дает от 573 до 1592 оборотов в минуту. Разброс почти втрое, и точное значение берут из данных на конкретный инструмент.
Перегрев разрушает режущую кромку. Быстрорежущая сталь сохраняет твердость до 650 °C, твердый сплав до 950 °C. В зоне резания температура достигает нескольких сотен градусов. На большом диаметре станок должен работать на низкой ступени оборотов. Нижнюю ступень шпинделя сравнивают с расчетом: при V = 30 м/мин для 40 мм получается около 240 об/мин.
Подача, охлаждение, смазка и отвод стружки
Подачу выбирают по диаметру и жесткости станка. Слишком малая подача заставляет кромку тереться и нагревать поверхность. На нержавеющих сталях трение упрочняет слой под инструментом, и следующий проход идет тяжелее.
Стружка должна выходить свободно. Сливная лента, намотанная на режущую часть, говорит, что стружка не ломается и забивает канавку. Тогда подачу прерывают, инструмент выводят, шпиндель останавливают, стружку убирают крючком.
Эмульсия и другие СОЖ позволяют охлаждать кромку и смазывать ее, а жидкость еще промывает канавки. На обычном станке жидкость льют кистью или капельницей. В глубоком отверстии такого подвода мало.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Отверстие большого диаметра: рассверливание
Крупный диаметр дается станку тяжело. Перемычка в центре почти не режет, она давит на металл, и осевая сила растет вместе с диаметром. Когда мощности станка на один проход не хватает, отверстие делают в два прохода. Первым проходит сверло меньшего размера, затем рассверливают до заданного диаметра. Рассверливание входит в стандартный перечень сверлильных операций.
Угол при вершине тоже влияет на работу. Самый распространенный угол равен 118 градусам. Для стали, в том числе нержавеющей, применяют углы от 118 до 135 градусов. Угол 150 градусов подходит для прочных материалов и требует стартового отверстия.
Станок под крупные работы берут с запасом по мощности и ходу шпинделя. Слабый настольный станок на крупном диаметре останавливается.
Глубокие отверстия и особый станок
От 10 диаметров справочники требуют внутренней подачи СОЖ. При ружейном сверлении отношение глубины к диаметру может превышать 300 к 1. Обычная канавка с наружным подводом жидкости такого результата не даст.
Для таких задач есть сверлильные станки для глубокого сверления с подачей жидкости под давлением. При умеренной глубине хватает вертикально-сверлильного станка и цикла с выводом инструмента: он периодически уходит вверх и освобождает канавки.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Серия одинаковых деталей меняет подход. Для серии применяют многошпиндельные сверлильные станки, где за один ход сверлится сразу несколько точек. Другой вариант: сверлильные станки с ЧПУ с координатами из программы вместо разметки.
Какой сверлильный станок выбрать под задачу
Класс станка выбирают по заготовке, диаметру отверстий и их числу.
| Класс станка | Для чего подходит | Ограничение |
|---|---|---|
| Настольные сверлильные станки | Малые отверстия в небольших деталях | Малый вылет и ход шпинделя, низкая жесткость |
| Вертикально-сверлильные станки | Средние диаметры в деталях, которые помещаются на стол | Заготовку приходится переставлять под шпиндель |
| Радиально-сверлильные станки | Тяжелые и крупные детали, несколько отверстий без переустановки | Больше размеры и масса станка |
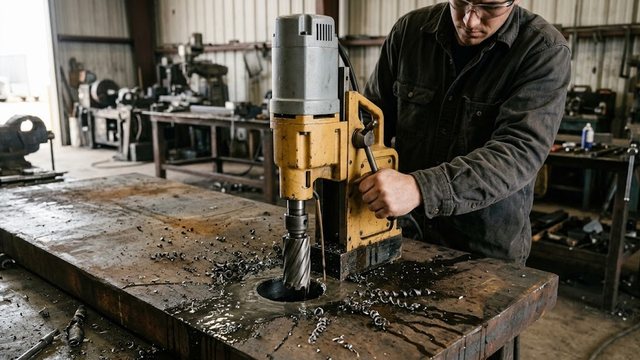
| Магнитные сверлильные станки | Балки, толстые стальные листы и конструкции, которые не везут к станку | Магнит держит на толстой стальной поверхности |
Магнитный станок крепят к заготовке на месте сверления, поэтому он подходит для монтажа металлоконструкций. На тонком листе и на алюминии магнитное основание держит слабо или не держит.
На радиально-сверлильном станке тяжелая плита стоит неподвижно, а шпиндель на рукаве переезжает от точки к точке. Разметку на такой детали выполняют один раз.