Сломанный метчик сидит в резьбовом отверстии плотно: канавки забиты стружкой, режущие кромки вклинились в собственный виток. Ниже разобраны способы, которыми его можно выкрутить, границы применимости каждого и роль сверлильного станка в этой работе. В конце разобраны причины поломки и размеры отверстий под резьбу.
От чего зависит выбор способа извлечения
Решают материал инструмента, материал детали и длина торчащей части. Метчики делают из быстрорежущей стали, другой инструментальной стали или твердого сплава. Сталь допускает и механическое извлечение, и высверливание твердосплавным сверлом. Твердый сплав хрупок и сверлом не берется, для него основной способ электроэрозия.
Деталь задает допустимый риск. Алюминиевый корпус легко повредить растворами и сверлом, закаленная стальная деталь прощает больше. Если хвостовик торчит над поверхностью, совет простой: начать с него, захватить воротком и качнуть без усилия в обе стороны.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Как выкрутить метчик экстрактором
Экстрактор для метчиков имеет штифты, которые входят в канавки сломанного инструмента. Вращая инструмент назад, метчик выводят из резьбы. Способ подходит, когда канавки открыты и тело не вмято в стенки.
Винтовые модели, знакомые по сломанному крепежу, для этого случая подходит хуже. Он требует сверлить метчик, а тот закален. К тому же он сделан из твердой хрупкой стали и при чрезмерном моменте ломается внутри. Тогда в отверстии сидит второй остаток, твердый и не поддающийся сверлу. Конусные модели расклинивают просверленный остаток в резьбе и затягивают его плотнее.
Усилие наращивают плавно и останавливаются при первом хрусте. Метчик, который не пошел назад, не выйдет от рывка.
Подобрать оборудование под вашу задачу
Приварить гайку к выступающему хвостовику
Еще один способ годится, когда конец метчика выступает над деталью. К нему приваривают гайку или пруток и выкручивают целиком, прикладывая усилие рычагом.
Тепло должно быть малым: нагрев портит резьбу детали, особенно алюминиевой. Если свободного конца нет, способ не работает, и приходится выбирать из остальных.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Азотка: растворение сломанного метчика кислотой
На форумах так называют растворение стального остатка азотной кислотой. Идея в том, что деталь из другого металла выдержит раствор дольше, чем сталь инструмента. Способ спорный.
Концентрированная азотная кислота пассивирует железо, хром и алюминий: на поверхности образуется оксидная пленка, и металл перестает растворяться. Разбавленная кислота растворяет все три. Поэтому стальной метчик и алюминиевый корпус ведут себя похоже, и выигрыш в стойкости зависит только от выбранной концентрации. Типичная концентрация раствора для пассивации составляет от 20 до 50 процентов по объему. Подбирать раствор приходится опытным путем, и резьбу детали можно испортить раньше, чем растворится метчик.
Вывод для цеха: азотку пробуют только на детали, которую не жалко.
Извлечение электроэрозией: отверстие остается целым
Электроэрозионная обработка снимает металл серией искровых разрядов между электродом и деталью. Для извлечения метчиков существуют отдельные установки. Они удаляют только середину, и отверстие остается целым. Электрод для прошивки малых отверстий выполнен как длинная трубка из латуни или меди.
Метод работает на токопроводящих материалах. Быстрорежущая сталь и твердый сплав проводят ток, поэтому доступны обе разновидности метчиков. Для масштаба: станки прошивки малых отверстий с трубчатым электродом делают отверстие диаметром от 0,3 до 6,1 мм в стали толщиной 100 мм меньше чем за 10 секунд. Это время относится к прошивке отверстия. Для извлечения метчика оно служит лишь ориентиром порядка величин.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Основное ограничение: установка обычно стоит в мастерской, и деталь приходится везти. Для тяжелой станины способ неудобен, а небольшой корпус с дорогой обработкой оправдывает поездку.
Высверливание обломка сверлом на станке
Это способ для стального метчика, когда штифты не зацепились. Остаток высверливают твердосплавным сверлом, диаметр которого меньше диаметра отверстия под резьбу. Размеры такого отверстия для ходовых резьб даны в таблице в конце статьи, сверло берут тоньше. Потом оставшиеся стенки вынимают иглой, а резьбу прогоняют новым метчиком.
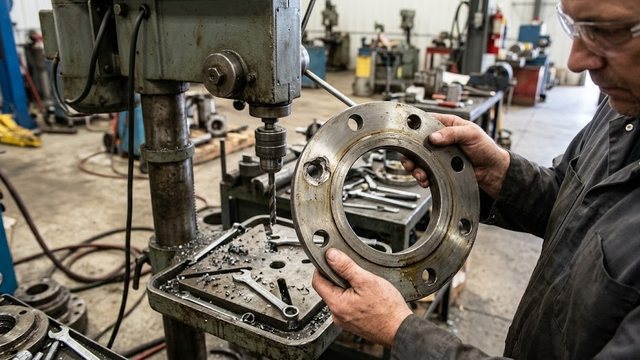
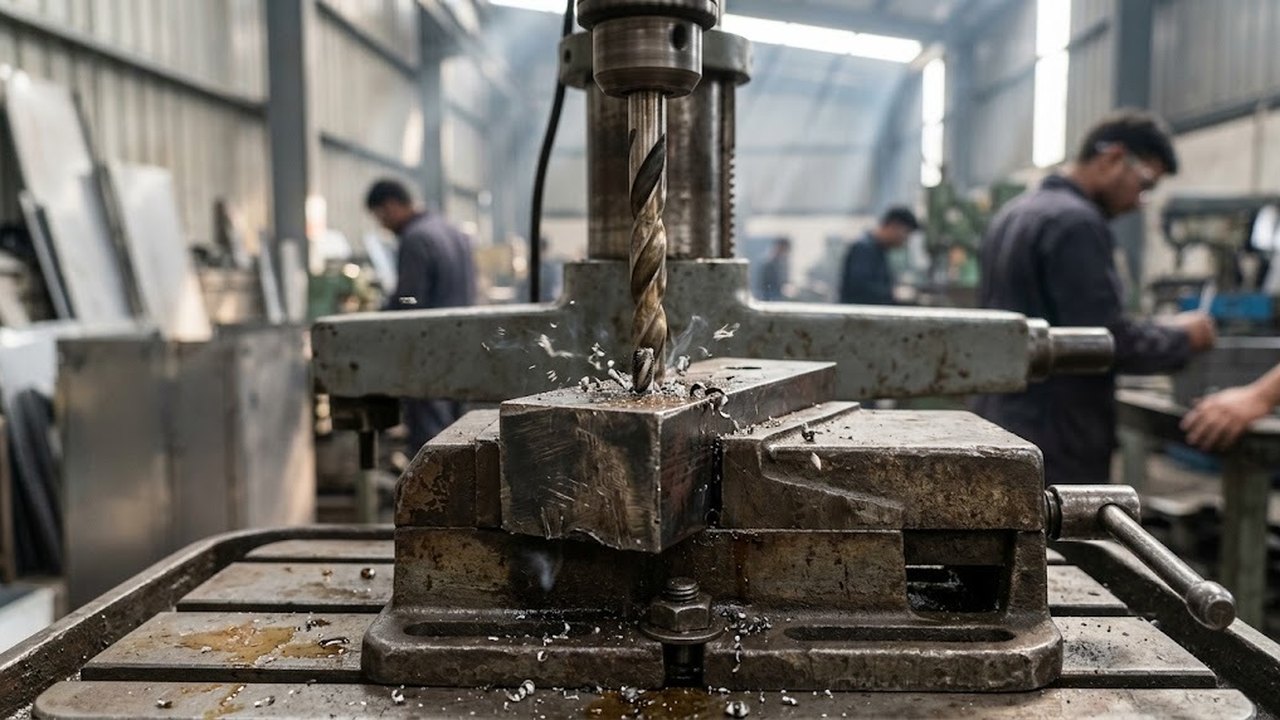
Главное условие здесь — соосность. Ось сверла должна совпасть с осью сломанного инструмента до начала резания, иначе кромка уйдет в стенку и срежет витки резьбы корпуса. Дрель в руках такой точности не даст. Деталь закрепляют в тисках на столе, шпиндель опускают к торцу и сдвигают заготовку, пока сверло не встанет по оси остатка.
Какой сверлильный станок нужен для этой работы
Для небольших деталей подойдут настольные сверлильные станки и вертикально-сверлильные станки: колонна жестко держит ось, подача идет без качания. Если сломанный инструмент сидит близко к кромке и деталь нужно двигать в двух направлениях, удобны вертикально-сверлильные станки с координатным столом. Стол выводит отверстие под шпиндель микроподачей по двум осям.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Крупную неподвижную деталь везти на стол незачем. Здесь работают радиально-сверлильные станки: рукав со шпинделем переезжает к детали. Для стальной рамы или балки, которую нельзя снять, служат магнитные сверлильные станки, они крепятся электромагнитом. Когда отверстие уже очищено, понадобятся сверлильно-фрезерные станки: на них его проверяют и при необходимости растачивают под ремонтную резьбу.
Как выбрать способ выкрутить метчик из отверстия
Сначала смотрят на материал корпуса и на то, сколько ждать результата. Для алюминиевой детали подходят эрозия или аккуратное сверление на станке. В стальной детали остается выбор между набором экстракторов и высверливанием. Если один способ уже не дал результата, следующий выбирают с учетом того, что осталось в отверстии.
| Способ | Что нужно | Граница применимости |
|---|---|---|
| Экстрактор | Открытые канавки, ключ | Не годится для вмятого остатка |
| Высверливание | Станок, твердосплавное сверло | Не годится для твердосплавного метчика |
| Азотка | Раствор нужной концентрации | Риск для резьбы детали |
| Электроэрозия | Установка в мастерской | Деталь нужно привезти |
Как не сломать метчик при нарезании резьбы
Инструмент ломается от стружки, момента и перекоса. Стружка копится в глухом отверстии, поэтому ручной метчик периодически проворачивают назад, ломая стружку. Станочный закрепляют в патроне с предохранительной муфтой, она срабатывает при заданном моменте.
Диаметр отверстия под резьбу принимают равным номинальному диаметру минус шаг. Занижать его опасно: резьба режется на полный профиль, момент растет, метчик ломается быстрее. Отверстие по таблице дает профиль примерно на 75 процентов высоты.
| Резьба | Шаг, мм | Сверло под метчик, мм |
|---|---|---|
| M6 | 1,0 | 5,0 |
| M8 | 1,25 | 6,8 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,3 |
Таблица показывает стандартные сочетания шага и диаметра отверстия для крупной метрической резьбы.