Плашка предназначена для нарезания наружной резьбы на стержне, шпильке или трубе. Ниже разобраны устройство инструмента, виды, обозначение размеров по стандарту и порядок работы: вручную в тисках и на сверлильном станке. О метчике сказано одной фразой, это отдельная тема.
Плашка для нарезания резьбы: чем отличается от метчика
Инструмент для нарезания наружной резьбы выглядит как закаленная гайка с режущими кромками внутри. Она снимает металл режущими кромками с наружной поверхности цилиндра, поэтому для отверстия нужен метчик. В мастерских круглую плашку называют леркой. Применение: крепеж, шпильки и трубные концы. Для калибровки помятой нитки инструмент прогоняют по резьбе.
Рабочая часть начинается с заборного конуса длиной 2-3 витка: на нем зубья врезаются в металл. Корпус толщиной 8-10 витков направляет инструмент по готовым ниткам. Стружка выходит через 3-6 стружечных отверстий. Наиболее распространены размеры под резьбу диаметром до 52 мм.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Для нарезки резьбы заготовкой служит гладкий стержень с фаской на торце, предварительного сверления он не требует.
Виды плашек: цельные, разрезные и раздвижные
Цельная круглая плашка крепится в воротке стопорными винтами и дает один типоразмер. Разрезной вариант имеет прорезь в корпусе. Регулировочным винтом диаметр нарезаемой резьбы меняют на 0,1-0,3 мм, что помогает подогнать посадку под гайку. Для круглых разрезных плашек применяют воротки с пятью винтами.
Раздвижные состоят из двух половин и работают в клуппе. Их используют в первую очередь для труб: половины сходятся по мере прохода, и профиль доводится за несколько заходов.
Подобрать оборудование под вашу задачу
Профиль, шаг и направление резьбы
Профиль задает форму витка. Метрический, трубный цилиндрический и трубный конический профили различаются, поэтому один инструмент другой профиль не нарежет. Угол профиля метрической резьбы равен 60°, у трубной он составляет 55°.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Диаметр не определяет инструмент полностью. Метрическую резьбу M10 с крупным шагом и мелкую M10x1 того же диаметра нарезают разным инструментом, шаг входит в обозначение. Направление тоже учитывают: левую резьбу нарезает инструмент левого направления, правой резьбы ею не получить.
Размеры плашек и обозначение по ГОСТ 9740-71
Стандарт распространяется на метрическую резьбу от M1 до M68 6-й и 8-й степеней точности, а также на трубную цилиндрическую. Шестая степень дает более точную посадку, восьмая допускает больший разброс размеров.
Для метрической резьбы стандарт выделяет три типа по размеру.
| Тип по ГОСТ 9740-71 | Диаметр, мм |
|---|---|
| Тип 1 | от 1 до 3 |
| Тип 2 | от 1 до 6 |
| Тип 3 | свыше 6 до 68 |
Запись M10 без шага означает крупный шаг по ГОСТ 8724-2002. Для ходовых диаметров он такой:
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
| Обозначение | Крупный шаг, мм |
|---|---|
| M6 | 1 |
| M8 | 1,25 |
| M10 | 1,5 |
| M12 | 1,75 |
| M16 | 2 |
| M20 | 2,5 |
Воротки для малых круглых плашек стандартизованы отдельно, в ГОСТ 22394-77. Он описывает наружные диаметры 16 и 20 мм для типа 2, то есть до M6.
Материал плашки и изготовление
Такой инструмент изготавливают из легированных и быстрорежущих сталей. По способу работы различают ручной и машинный инструмент. Легированная сталь подходит для ручной работы по мягким металлам. При машинной работе зубья греются сильнее, поэтому для нее берут быстрорежущую сталь.
Нержавеющая сталь и вязкие сплавы налипают на зубья, а закаленные детали быстро затупляют кромки. Для них нужны смазка и малая скорость.
Как выбрать круглую плашку по профилю и материалу
Применение задает выбор из четырех параметров: профиль и шаг, степень точности, материал заготовки и способ работы. Размер и шаг читают в обозначении: метрический профиль маркируют буквой M, трубный буквой G. Заготовка должна совпадать по размеру с наружной резьбой, а для ручной нарезки нужен вороток под корпус выбранной плашки.
Износ идет постепенно: рваные нитки и увеличенный размер сигнализируют о замене.
Нарезка вручную: как пользоваться плашкой
- Закрепить стержень в тисках так, чтобы свободный конец выступал на длину нарезки с запасом.
- Снять на торце фаску под заборную часть, иначе инструмент встанет с перекосом.
- Нанести смазку на стержень и на зубья.
- Установить плашку в вороток, приложить заборным конусом к торцу и нажать двумя руками, пока зубья не захватят металл.
- Вращать вороток с обратными ходами после каждого неполного оборота: стружка ломается и не заклинивает канавки.
- Проверить нарезанную часть гайкой или калибром. При тугой посадке гайки размер у разрезной уменьшают регулировочным винтом и проходят стержень еще раз.
Нарезание резьбы на сверлильном станке
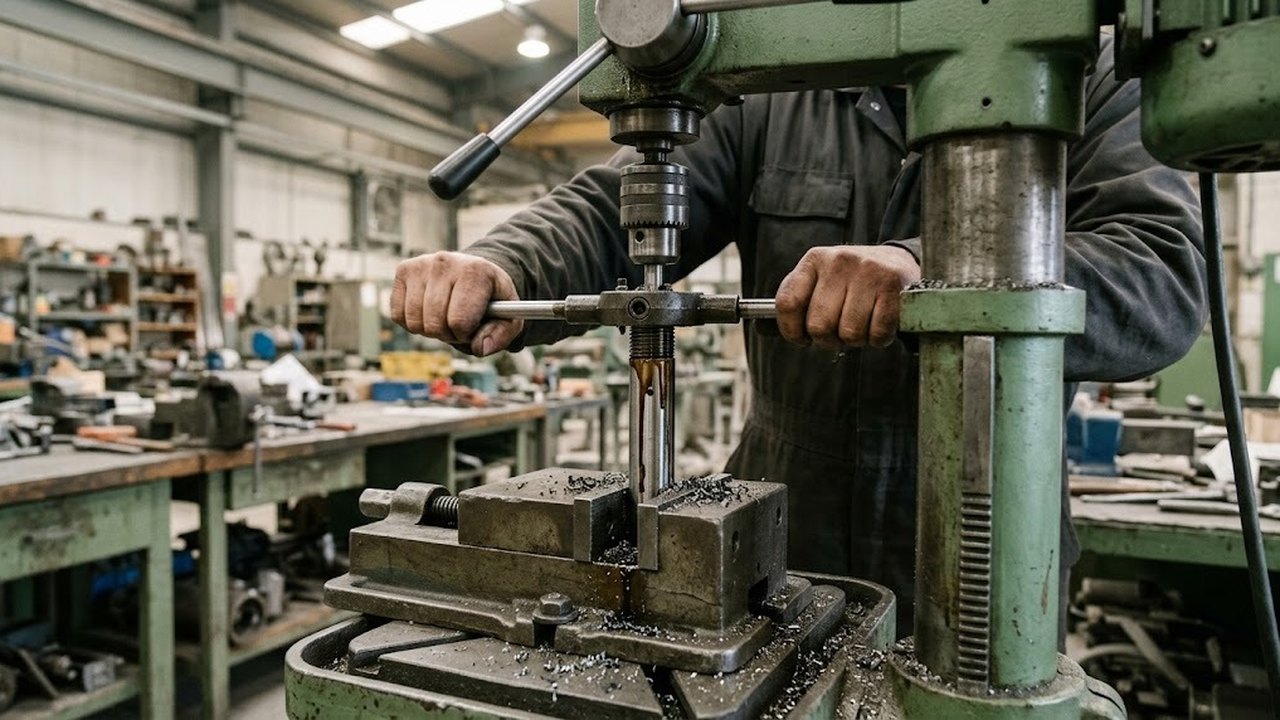
На станке инструмент ставят в плашкодержатель, который зажимают в патроне или шпинделе. Стержень фиксируют в тисках на столе. Соосность задают шпиндель и тиски: ось стержня выставляют по оси шпинделя. Перекос в этой схеме даст сорванные витки быстрее, чем при ручной работе.
Подача нужна только в начале: первые витки зубья захватывают под нажимом, затем инструмент втягивается сам, шагом резьбы. Если шпиндель подает принудительно и быстрее шага, витки срываются. Поэтому нужны плавающая оправка или свободный ход пиноли.
Обороты выбирают самыми низкими из доступных. Обратный ход делают реверсом шпинделя, а без реверса плашку свинчивают воротком вручную. Для небольших стержней хватит настольных сверлильных станков и вертикально-сверлильных моделей. Длинные и тяжелые детали удобнее ставить под радиально-сверлильные станки: стол остается неподвижным, а шпиндель подводят к детали.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Когда плашка не подходит
Выше степеней точности, заложенных в стандарте, инструмент не даст, и для части соединений этого мало. Для ответственных посадок, длинных участков, трапецеидального (трапециевидного) и многозаходного профиля чаще используют токарный резец или фрезу. На закаленную сталь высокой твердости инструмент не ставят: зубья выкрашиваются.
Типичные дефекты и причины:
- рваные нитки: тупые зубья или нет смазки;
- косой профиль: перекос при заходе, стержень не по оси;
- нитка тоньше нормы: диаметр стержня мал или разрезную затянули слишком туго;
- заедание и скол зубьев: нет обратных ходов, стружка забивает канавки.