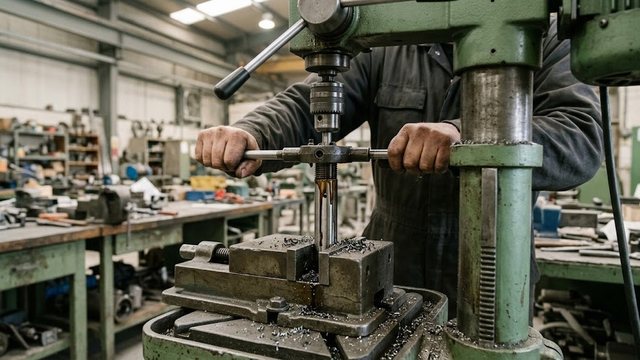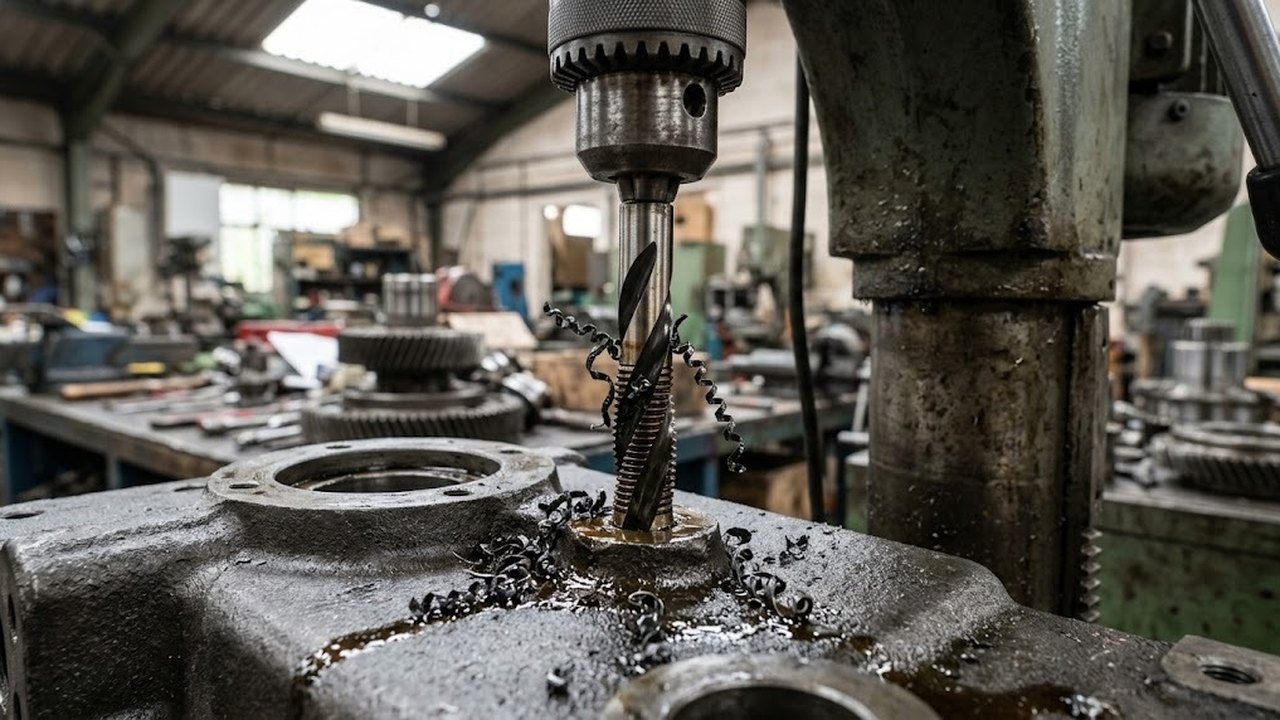
Метчик режет внутреннюю резьбу: это винт с прямыми или винтовыми стружечными канавками, которые образуют режущие кромки. Ниже разобрано, чем различаются ручной, машинный и бесстружечный инструмент, как форма заборной части связана с глухим отверстием, какое сверло нужно под резьбу М3–М8 и что нарезание требует от шпинделя. Плашки, ручное нарезание и извлечение сломанного инструмента здесь не разбираются.
Как метчик нарезает резьбу и из чего он сделан
Нарезание резьбы метчиком предназначено для заранее просверленных отверстий: метчик позволяет получить внутренний профиль без токарной обработки. Изготовление метчика ведут из быстрорежущей стали или твердого сплава. Рабочая часть делится на заборную, где резьба снимается постепенно, и калибрующую, которая доводит профиль до размера. За ними идет хвостовик: его держит вороток или патрон.
Резьба получается за счет подачи, равной шагу: за оборот инструмент уходит вглубь ровно на шаг. Высота профиля зависит от диаметра отверстия под сверло: чем оно меньше, тем полнее профиль. Справочная формула для метрической резьбы дает диаметр сверла как номинал минус шаг, и такое отверстие дает около 75% высоты профиля. Для М10 с шагом 1,5 мм получается сверло 8,5 мм.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Для трубной резьбы берут специальные профили, и обычный метрический инструмент для нее не годится: у трубной другие шаг и угол профиля.
Ручной, машинный и гаечный метчик
Ручные вращают воротком. Машинные ставят в шпиндель сверлильного оборудования или обрабатывающего центра. Гаечные нужны для нарезания гаек и отличаются более длинным хвостовиком.
Ручные выпускают комплектами, и комплект делит работу на проходы: черновой снимает основной объем, чистовой доводит внутренний профиль. В твердых материалах берут два или три, в вязких вроде титановых сплавов до пяти. Бытовой работе хватает двух.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Заборная часть и глухое отверстие
Длина заборной части задается числом конических ниток. Чем их больше, тем мягче вход и тем длиннее неполный участок резьбы у дна.
| Тип | Ниток на заборной части | Где применяют |
|---|---|---|
| Конусный | от 8 до 10 | твердые материалы и малые диаметры |
| Промежуточный | от 3 до 5 | сквозные и неглубокие гнезда |
| Донный | от 1 до 1,5 | глухое отверстие почти до дна |
Для М8 с шагом 1,25 мм промежуточный вариант имеет заборную часть от 3,75 до 6,25 мм, донный от 1,25 до 1,9 мм. Эта разница в длине заборной части задает запас: сверлить глухое гнездо нужно глубже резьбы как минимум на длину заборной части. Без запаса инструмент упрется в дно раньше, чем калибрующая часть дойдет до нужной глубины.
Прямые и винтовые канавки
Форма канавок решает, куда уходит стружка. Метчик с косой заточкой заборной части гонит ее вперед, поэтому годится для сквозных гнезд, где стружке есть куда выйти.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
В глухих отверстиях вязких материалов нужна винтовая форма: она выводит стружку назад. В материалах с короткой стружкой работает и прямая. Она универсальна, но в глубоком гнезде вязкого металла забивается и ломает инструмент.
Бесстружечный метчик и сверло под М3–М8
Бесстружечный выдавливает профиль в металле и стружки не оставляет. Он служит в 3-20 раз дольше обычного. Применим только в пластичных материалах вроде мягкой стали и алюминия.
Платой за выдавливание служит отверстие большего диаметра: металл перераспределяется по профилю и в стружку не уходит. Для М10 сверло под режущий метчик 8,5 мм, под бесстружечный 9,25 мм. Для частых диаметров картина такая.
Вертикально-сверлильные станки
Весь раздел →
BY-3220PC/400 сверлильный станок с автоматической подачей

BY-3216PC/400 сверлильный станок с автоматической подачей

E-1720FVL/400 сверлильный станок на стойке
| Резьба | Шаг крупной резьбы, мм | Сверло под режущий, мм | Сверло под бесстружечный, мм |
|---|---|---|---|
| М3 | 0,5 | 2,5 | 2,75 |
| М4 | 0,7 | 3,3 | 3,65 |
| М5 | 0,8 | 4,2 | 4,6 |
| М6 | 1,0 | 5,0 | 5,5 |
| М8 | 1,25 | 6,75 | 7,4 |
Значения расчетные, для профиля около 75%. Для режущего сверло равно номиналу минус шаг, для бесстружечного номиналу минус полшага. Справочные таблицы округляют М8 до стандартного сверла 6,8 мм. При другой высоте профиля, например 68%, цифры сдвигаются: для М8 получается 6,896 мм под режущий и 7,422 мм под бесстружечный.
Что нарезание требует от сверлильного станка
Обороты считают по скорости резания: n равно скорости, умноженной на 1000 и деленной на произведение числа пи и диаметра. При равной скорости М3 вращается в 2,67 раза быстрее М8. Подача на оборот равна шагу: для М8 это 1,25 мм.
При подаче от привода шаг выдерживается точнее. При ручной подаче пиноли нужен компенсирующий патрон. Если подача за оборот расходится с шагом, нитки срываются. Для нарезания по циклу нужен реверс шпинделя или реверсивный патрон, а нижняя граница оборотов должна давать расчетную скорость резания на нужном диаметре. При выборе вертикально-сверлильного станка или настольного сверлильного станка под нарезание эти два параметра стоит проверить первыми.
Как выбрать метчик и где выбор ломается
Бесстружечный в чугуне или хрупкой бронзе рвет металл, который должен течь. Обычный в гнезде, рассчитанном под бесстружечный, оставляет слабую резьбу с неполным профилем. Обратная ошибка дороже: бесстружечный в слишком узком гнезде заклинивает, и обломок остается в изделии.
Метрическая и дюймовая резьбы не взаимозаменяемы даже при похожем сверле. Для 1/4-20 нужно гнездо около 5,11 мм, М6 нарезают в 5,0 мм, но шаг у них 1,27 и 1,0 мм. Инструмент одной системы в гнезде другой портит резьбу или ломается.