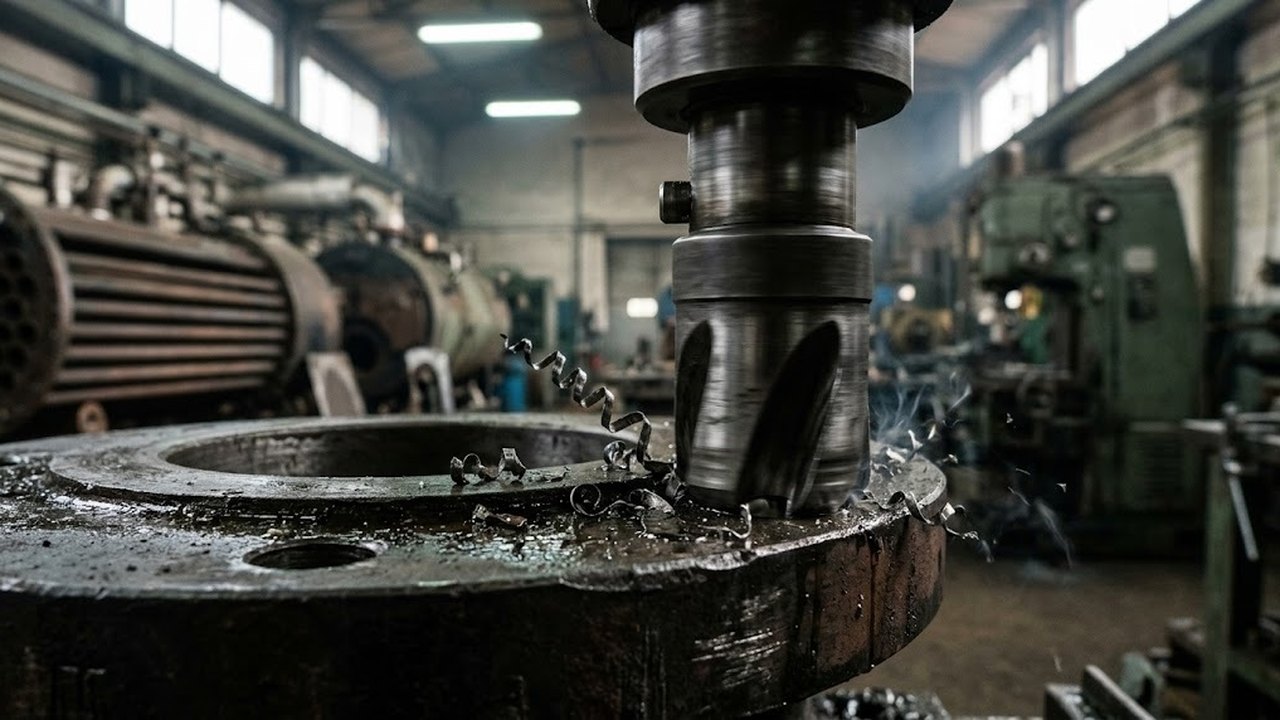
Цековка делает в просверленном отверстии цилиндрическую выемку с плоским дном для крепежа. Ниже разобрано, как инструмент устроен, где проходит граница с зенковкой, как считать выемку под крепеж и что настраивать на станке. Подбор конкретных сверл и цековок по маркам здесь не рассматривается.
Что такое цековка и зачем она нужна
Цековка относится к многолезвийному режущему инструменту для обработки уже просверленных отверстий. Ее применяют под болты, винты и заклепки. Операция называется цекованием: после нее вокруг отверстия остается углубление с дном, перпендикулярным оси.
Плоское дно дает опору головке или шайбе по всей поверхности, и давление не переходит на кромку отверстия. На литых, штампованных и сварных деталях поверхность вокруг отверстия неровная, и инструмент создает ровную опорную плоскость только в нужном пятне, без фрезерования всей грани.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Инструмент бывает двух видов: прямой и обратный. Прямая цековка работает с лицевой стороны детали, обратная работает с изнанки через готовое отверстие.
Устройство: цапфа, торцевые зубья и хвостовик
Рабочая часть — цилиндрический корпус с зубьями на торце. Именно торцевые зубья формируют плоское дно, а боковые кромки калибруют стенку выемки. Размер корпуса задает размер углубления.
Перед головкой идет цапфа. Это направляющий цилиндр, который входит в просверленное отверстие и центрирует инструмент. Цапфа должна сидеть в отверстии с минимальным зазором. Большой зазор дает биение, и дно выходит с перекосом. Поэтому у многих конструкций цапфы сменные, и под диаметр отверстия берут подходящую.
Хвостовик бывает цилиндрическим или коническим, с конусом Морзе под шпиндель станка. Насадные модели садятся на оправку, что удобно при частой смене диаметров. Режущие пластины делают сменными: после износа меняют пластину, а корпус остается. Рабочую часть делают из быстрорежущей стали, а на сменных пластинах применяют твердый сплав. Стружка уходит по канавкам. Роль цековки иногда выполняет концевая фреза.
Подобрать оборудование под вашу задачу
Цековка и зенковка: чем различаются
Зенковка делает коническое углубление, а цековка цилиндрическое. От формы зависит все остальное: под какой крепеж подходит инструмент и как он центрируется.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
| Признак | Цековка | Зенковка |
|---|---|---|
| Форма углубления | Цилиндр с плоским дном | Конус |
| Под какой крепеж | Головки болтов и винтов, гайки | Потайной крепеж, фаски |
| Направление в отверстии | Цапфа | Конусный корпус |
| Параметр, который нужно совпасть | Диаметр и глубина | Угол конуса |
| Стандарт | Размер выемки берут по крепежу | ГОСТ 14953-80 на конические зенковки |
Угол зенковки обязан совпасть с конусом потайного винта. Для винтов метрической системы по стандарту ISO типичен угол 90°. Для дюймовых винтов по Unified Thread Standard типичен угол 82°, для авиационного крепежа 100°. Зенковка с другим углом даст контакт по кромке или по вершине вместо прилегания по всей конической поверхности. Нагрузка при затяжке распределится неравномерно.
Зенкер — третий инструмент с похожим названием. Он калибрует диаметр уже просверленного отверстия по всей глубине и в этой паре не участвует.
Цековка под шайбу и головку винта
Размер выемки определяют по тому, что должно в нее уместиться. Для цилиндрической головки берут ее наружный размер, для шестигранной описанную окружность, а под шайбу наружный диаметр шайбы. К этому размеру добавляют зазор на посадку: выемка точно по размеру крепежа не даст его установить. Для работы ключом выемку расширяют на зазор под торцевой ключ.
Глубина выемки равна высоте головки плюс запас, если крепеж должен утопать в деталь. Если он может выступать, глубину берут минимальной: ровно столько, сколько нужно, чтобы очистить дно от неровностей литья. Лишнее углубление ослабляет опорную часть детали и сокращает толщину материала под головкой. На литой поверхности зубья входят в контакт не одновременно, поэтому материал снимается неравномерно.
Обратная цековка для недоступной стороны
Если головку нужно утопить с обратной стороны детали, прямой вариант бесполезен. Режущий узел обратной цековки проводят через отверстие, фиксируют на оправке с изнанки и ведут резание движением на себя. Диаметр отверстия должен быть больше размера режущего узла в сложенном положении, поэтому инструмент подбирают с запасом по размерам.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Оператору нужна хорошая видимость и точная установка детали: ошибку базирования здесь исправить нечем. На станке деталь закрепляют так, чтобы изнанка была обращена к шпинделю, а опора не мешала ходу оправки.
Режимы и настройка на станке
Корпус инструмента крупнее сверла, поэтому окружная скорость на кромке при той же частоте вращения выше. Частоту вращения снижают относительно сверления. Подачу ведут плавно и без рывков, на дне делают выдержку, чтобы зачистить поверхность. После цекования кромку отверстия проверяют на заусенец: он мешает посадке крепежа. Если в отверстии уже нарезана резьба, цапфа может ее повредить, поэтому выемку делают до нарезания резьбы.
Глубину ограничивают упором или лимбом на пиноли: настраивают по пробной детали и проверяют калибром или самим крепежом. При серии положение упора контролируют регулярно, так как оно сбивается от вибрации.
Жесткость узла копируется в поверхность дна. Люфт пиноли и биение шпинделя дают рябь и перекос, поэтому для серийного цекования берут вертикально-сверлильные станки с жестким шпинделем, а мелкие цековки под небольшой крепеж ставят на настольные сверлильные станки. Крупные корпусные детали, которые трудно перемещать, удобнее обрабатывать на радиально-сверлильных станках: деталь стоит неподвижно, перемещается шпиндель.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Когда цековка не подходит
Тонкая стенка. Выемка съедает материал, и под опорой остается слишком мало металла: опора продавливается при затяжке. Здесь увеличивают опорную площадь без цекования.
Выемка большого диаметра. Цековка крупного размера требует большого момента на шпинделе и дает вибрацию, поэтому такую выемку проще сделать концевой фрезой на фрезерном станке.
Потайная головка. Цековка тут не поможет: нужен конус, то есть зенковка с нужным углом.
Наклонная поверхность без подготовки. Цапфа клинит, дно уходит в сторону. Сначала делают ровную площадку или применяют оправку с плавающим направлением.
Цена ошибки при перекошенном дне: крепеж садится на кромку, затяжка идет неравномерно, винт работает на изгиб. Затяжка такого узла ослабевает при вибрации.