Вид отверстия в детали определяется формой дна и профилем по глубине. От этого зависят способ обработки, инструмент и требования к станку. В статье разобраны сквозное, глухое и ступенчатое отверстие в детали, показано, как под один и тот же крепеж меняется диаметр на каждом переходе, и названо оборудование, которое подходит для каждого вида. Допуски по квалитетам и хонингование здесь не рассматриваются.
Виды отверстий по форме и назначению
По глубине отверстия делятся на сквозные и глухие, по профилю различают цилиндрические и ступенчатые отверстия, а также конические. В сечении цилиндрическое отверстие дает круг, и встречается оно чаще всего. Круглое сечение формируется вращением инструмента. Назначение определяет вид: проход для крепежа, посадочное место под вал или подшипник, канал для смазки, гнездо под резьбу.
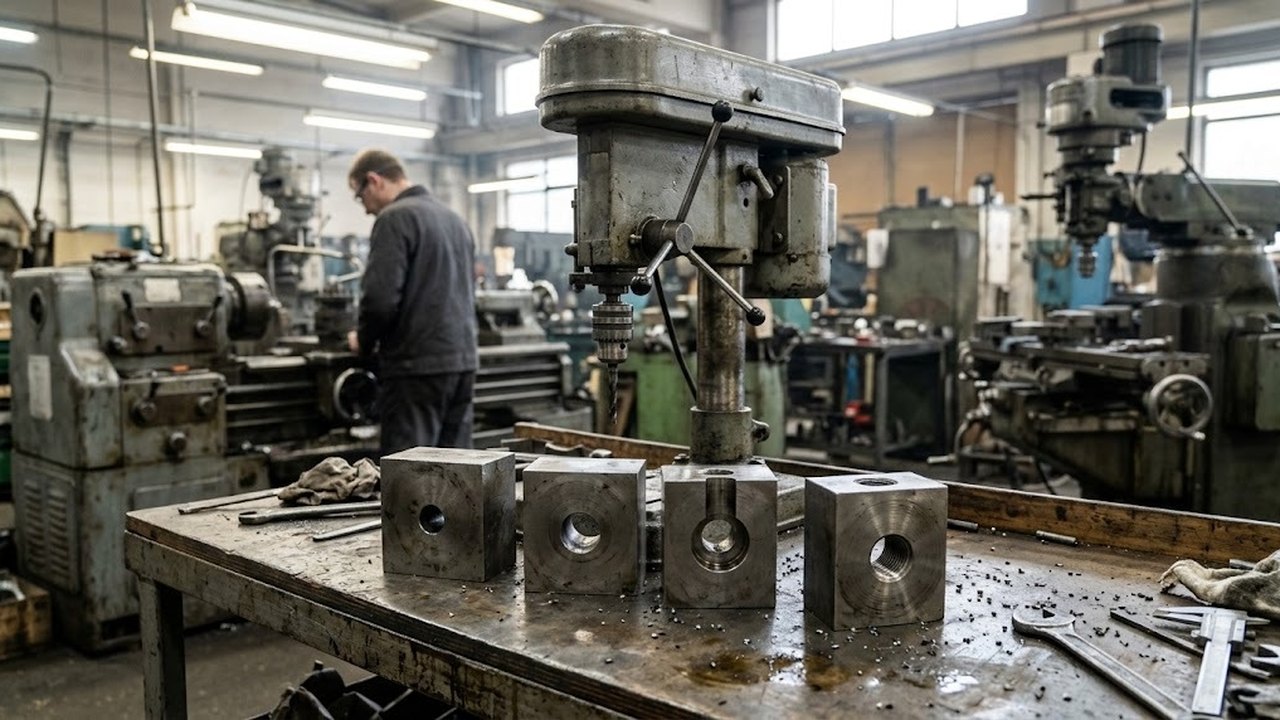
Сквозное и глухое отверстие различаются по тому, куда выходит инструмент и стружка. Ступенчатое сочетает участки разного диаметра. Дальше каждый вид разобран отдельно, с размерами из стандартов.
Сквозное отверстие, выход инструмента и дефект кромки
Сквозное отверстие проходит деталь насквозь и открыто с двух сторон. Это самый простой вид для обработки: стружка и жидкость могут уходить через выход, но в длинном канале ее по-прежнему выносят канавки сверла. Такие отверстия чаще всего делают под болты и заклепки. Внутреннюю поверхность длинной втулки или вала с осевым проходом обрабатывают на токарном станке, а сверлильный станок применяют для отверстий в корпусах и плитах.
Сверлильные станки
Весь раздел →
Сверлильный станок BELMASH DP250-16

Сверлильный станок BELMASH DP200-13

Сверлильный станок BELMASH DP380-16/380 (850 Вт, 400 В)
Главная трудность возникает на выходе. Когда инструмент прорезает последний слой металла, остается тонкая перемычка, она прогибается под инструментом, и кромка рвется с заусенцем. Верхняя кромка со стороны входа получается чистой, а выходная несет этот дефект. Под деталь кладут деревянную подкладку или бруски, чтобы инструмент не задел плиту стола, и на выходе снижают подачу.
Диаметр сквозного отверстия под крепеж берут из ГОСТ 11284-75, и он всегда больше стержня. Стандарт дает три ряда: чем выше ряд, тем больше зазор. Соответствующий ряд выбирают по требованиям к сборке, значения для разных резьб собраны в таблице ниже.
Подобрать оборудование под вашу задачу
Глухое отверстие: глубина, дно и стружка
Глухое отверстие имеет дно и открыто с одной стороны. Его используют под резьбу, штифты, посадку осей, масляные карманы. Цель обработки одна: остановить инструмент на заданной глубине. На чертеже оно обозначается диаметром и глубиной, у сквозного глубина не проставляется.
Глубину на станке задают упором или линейкой на гильзе шпинделя. Точность зависит от жесткости подачи. Если оператор ведет рукоятку на глаз, глубина гуляет от изделия к изделию, и в серии часть деталей уходит в брак. Упор настраивают по пробной детали и проверяют глубиномером.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Стандартная заточка оставляет коническое дно из-за вершины сверла. Бывают сверла с плоской заточкой. Когда по чертежу дно плоское, после сверления дно подрезают зенкером с плоским торцом или торцевой фрезой. Для резьбы коническая часть служит запасом: метчик нарезает витки не до самого дна.
В глухом канале стружке некуда уйти вперед, наружу ее выносят только канавки сверла. Поэтому инструмент периодически выводят из отверстия, а в глубоких каналах подают жидкость под давлением. Забитые канавки ломают инструмент. Метчик тверд и хрупок, поэтому ломается еще охотнее. Для глухой резьбы берут метчик с винтовой канавкой: она выталкивает стружку к устью.
Диаметр инструмента под резьбу
Под резьбу сверлят канал меньше номинального диаметра примерно на шаг. Точные диаметры для резьб от M6 до M10 по ГОСТ 19257-73 приведены в таблице ниже. Ошибка в диаметре инструмента дает срыв витков или поломку метчика.
Ступенчатое отверстие и цековка под головку
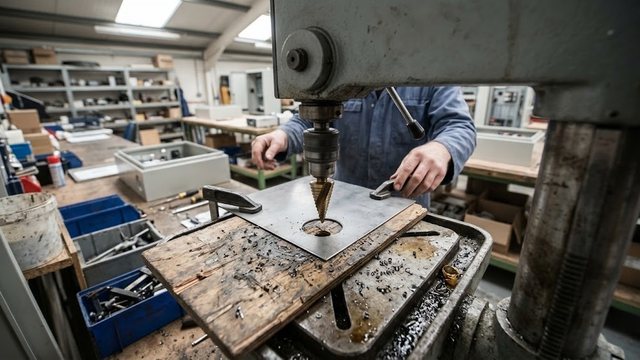
Ступенчатый профиль состоит из участков разного диаметра на одной оси. Типичный случай: узкая часть пропускает стержень винта, широкая принимает головку, чтобы она не выступала над поверхностью. Площадка под головку называется цековкой, коническая выборка под потайной винт называется зенковкой.
Размеры опорной поверхности задает ГОСТ 12876-67. Под шестигранную головку болта M8 диаметр площадки 18 мм, под M10 22 мм. Эти значения нельзя распространить на цилиндрическую головку винта с внутренним шестигранником: у нее другой диаметр, и размеры берут по стандарту на соответствующий крепеж. Глубину цековки назначает конструктор. Если она превышает одну треть высоты головки, размеры берут по другому стандарту, ГОСТ 13682-80.
Ступенчатый профиль получают двумя переходами, сверлом и цековкой, либо ступенчатым сверлом. Соосность ступеней зависит от станка: люфт шпинделя и биение патрона смещают ось широкой части относительно узкой. Для серийных изделий соосность ступеней определяет выбор оборудования.
Диаметр отверстия под болт и резьбу по рядам
Для одного крепежа в детали встречаются различные размеры, и путаница между ними дает брак. В таблице собраны значения для метрических резьб от M6 до M10.
| Резьба | Сверло под резьбу, мм | Сквозное, первый ряд, мм | Сквозное, второй ряд, мм | Сквозное, третий ряд, мм |
|---|---|---|---|---|
| M6 | 5,00 | 6,4 | 6,6 | 7,0 |
| M8 | 6,80 | 8,4 | 9,0 | 10,0 |
| M10 | 8,50 | 10,5 | 11,0 | 12,0 |
Для M8 второй ряд сквозного отверстия крупнее сверла под резьбу на 2,2 мм (9 минус 6,8). Поэтому на болтовом соединении инструмент меняют дважды: в корпусе делают отверстие и нарезают резьбу, в крышке сверлят проход с зазором. Перепутанный диаметр дает болт, который не входит в отверстие, либо резьбу с сорванными витками.
Методы обработки отверстий по требуемой точности
Кроме трех основных видов, в производстве есть конические отверстия под штифты и инструментальные хвостовики. Их получают коническим зенкером или разверткой. Чтобы повысить точность размера и чистоту поверхности, отверстия под подшипники и оси обрабатывают развертыванием или расточкой.
Метод обработки выбирают по требуемой точности размера и назначению детали: допустимое отклонение диаметра записано в чертеже. Для ответственных посадок с повышенными требованиями к точности черновое отверстие дорабатывают зенкером и разверткой. Сверление дает черновое отверстие, зенкерование выравнивает его форму, развертывание доводит диаметр и чистоту поверхности, расточка исправляет положение оси. Сверлильный станок покрывает первые три операции, расточку на нем ведут редко. С помощью кондукторной втулки фиксируют положение оси и направляют сверло, поэтому увод снижается.
Какой станок выбрать под каждый вид
Сквозные отверстия небольшого диаметра в мелких деталях делают на настольных станках. Ход гильзы и вылет шпинделя достаточны, а жесткость ограничивает диаметр инструмента. Для заготовок покрупнее и серий берут вертикально-сверлильные станки: у них крепкая колонна и больший вылет.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Радиально-сверлильные станки используются, когда деталь тяжелая и неудобна для перестановки. Заготовка стоит на плите, а шпиндель перемещается по рукаву, поэтому можно сверлить в разных точках без переустановки. Отсутствие переустановки нужно для сопряженных деталей: все оси выдерживаются от одной базы.
Магнитные станки работают на месте, когда изделие нельзя перенести: балка, лист, труба. Станок держится на электромагните и подходит для сквозных отверстий под крепеж в металлоконструкциях. Для длинных каналов малого диаметра есть станки для глубокого сверления: жидкость подается через сам инструмент и вымывает стружку из зоны резания.
Когда нужны серии одинаковых ступенчатых отверстий с повторяемым шагом, смотрят на сверлильные станки с ЧПУ и многошпиндельные модели.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай