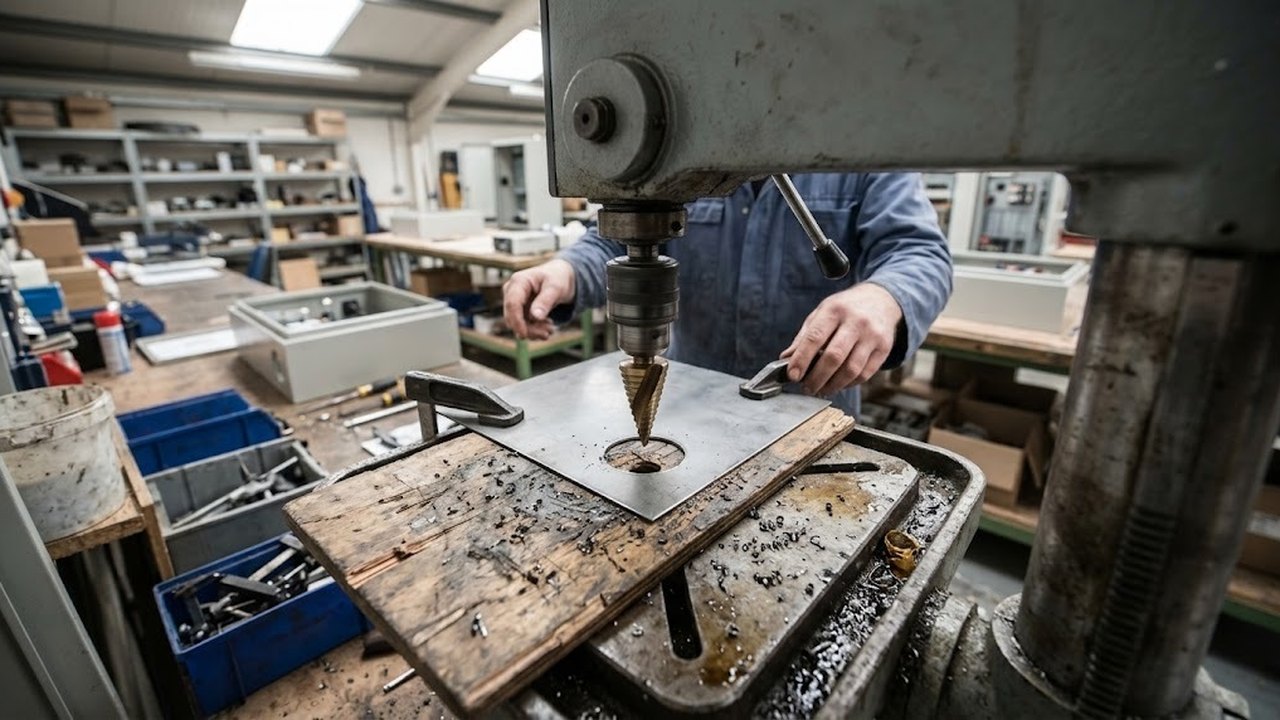
Статья объясняет, как сверлить металл малой толщины ровно, без рваных краев и заусенцев. Процесс сверления в листе подчиняется одной логике на станке и с ручным инструментом. Разбираются форма вершины, ступенчатое сверло, подложка, обороты и доводка кромки.
Почему тонкий лист рвется при сверлении
В статье тонким называется лист тоньше высоты вершины сверла. Высота зависит от диаметра и угла при вершине: h = D / (2·tan(φ/2)). У сверла диаметром 6 мм с обычным углом 118° она равна 1,8 мм. Лист толщиной 1 мм заканчивается раньше, чем вершина успевает сформировать цилиндрическую стенку.
Полный диаметр по всей толщине листа получается, когда вершина заглубилась на сумму толщины и высоты вершины: 1 + 1,8 = 2,8 мм. Все это время режет коническая часть. Направляющих ленточек в металле еще нет, инструмент уводит в сторону, и отверстие выходит многогранным.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Вторая причина кроется в выходе. На выходе сверла из листа тонкая перемычка под вершиной перестает держать нагрузку. Под нагрузкой подачи инструмент затягивает в лист, он врезается и задирает кромку.
Геометрия вершины для листового металла
Самое распространенное спиральное сверло по металлу имеет угол при вершине 118°. Для мягкой стали справочник называет диапазон 118–135°, для алюминия 90–135°. Больший угол делает вершину ниже, и коническая часть быстрее выходит из листа.
| Угол при вершине | Высота вершины при D = 6 мм | Что это значит для листа |
|---|---|---|
| 118° | 1,80 мм | Коническая часть работает до заглубления на 1,8 мм |
| 135° | 1,24 мм | Цилиндрическая стенка формируется раньше |
Заточка под 135° с подточкой перемычки помогает: вершина центрируется и не скользит по гладкой поверхности. Лист крепят до начала работы. Керн ставят неглубоко, чтобы не продавить лист.
Подобрать оборудование под вашу задачу
Ступенчатое сверло: где работает и где нет
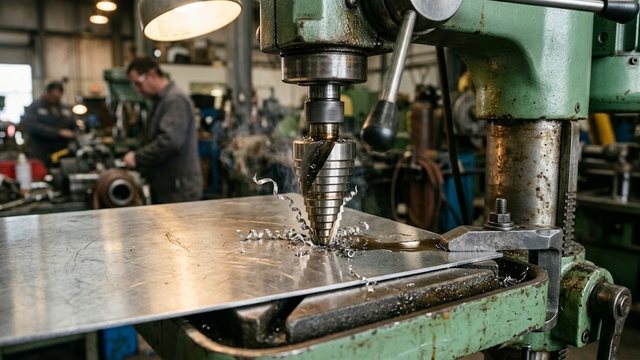
Ступенчатое сверло режет кромкой каждой ступени по очереди. Одним инструментом в тонком листе получают отверстия нескольких диаметров, каждый размер задает своя ступень.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Ограничения следуют из конструкции. Промежуточные размеры между ступенями недоступны. Глубокое отверстие в толстой заготовке таким инструментом не делают: он рассчитан на лист.
| Инструмент | Где работает | Ограничение |
|---|---|---|
| Спиральное сверло | Широкий диапазон толщин при хорошей заточке | Рваный выход на листе тоньше высоты вершины |
| Ступенчатое сверло | Тонкий лист, несколько диаметров одним инструментом | Диаметры только по размерам ступеней |
| Сверло с центрирующим острием | Диаметры 3–16 мм, самые тонкие и мягкие листы | Для твердого и толстого листа не подходит |
Отверстие большого диаметра в тонком листе удобнее делать поэтапно. Сначала небольшое отверстие под центр, затем расширение ступенчатым инструментом до нужного размера. Лист не перегружается, форма отверстия остается круглой.
Как просверлить лист надежно: подложка и крепление
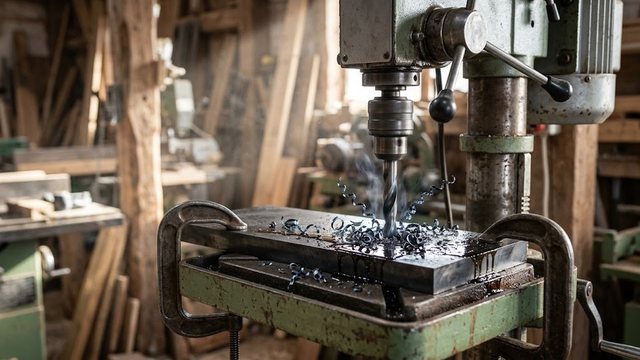
Подложка поддерживает лист под вершиной. Подойдет ровная доска из твердой древесины или кусок мягкого металла. Инструмент входит в подложку, лист под ним не прогибается и получает заметно меньший выходной заусенец. Доска должна лежать плотно: щель между листом и подложкой возвращает прогиб.
Лист прижимают к столу струбциной. Положение листа не должно меняться в момент выхода. Держать его рукой нельзя. В этот момент инструмент подхватывает заготовку и прокручивает вокруг оси, а кромка листа режет пальцы. Электрическая дрель с регулятором оборотов требует того же: лист закреплен, подложка под ним. Это снижает риск перекоса.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Обороты, подача и охлаждение
Частота вращения шпинделя задается скоростью резания и диаметром: n = 1000·V / (π·D). Скорость резания V берут из таблицы изготовителя инструмента для своего материала. В таблице ниже условное значение 20 м/мин показывает, как диаметр меняет обороты.
| Диаметр сверла | Обороты при V = 20 м/мин |
|---|---|
| 3 мм | около 2122 об/мин |
| 6 мм | около 1061 об/мин |
| 10 мм | около 637 об/мин |
Чем меньше диаметр, тем выше обороты. Если шпиндель не дает расчетных оборотов, работают на максимальных оборотах с легкой подачей.
Подача на тонком листе легкая, без рывка на выходе. Охлаждение и смазку подбирают по материалу и рекомендациям изготовителя инструмента.
Заусенцы на выходе и удаление заусенцев
Заусенец остается на выходной стороне, куда вершина выдавливает материал. Хорошая подложка и мягкая подача снижают его, но не убирают полностью. Заусенец в отверстии мешает посадке крепежа и концентрирует напряжения у кромки, поэтому после сверления его снимают.
Фаску снимает зенковка большого диаметра, повернутая в отверстии вручную. Обрабатывают входной и выходной край, скос нужен небольшой. Скребок подходит для крупных отверстий. Напильник и наждачная бумага работают на ровных кромках, но оставляют царапину.
Оборудование для сверления тонкого листа
Для тонкого листа важнее жесткость крепления, чем мощность привода. Подойдет настольный сверлильный станок с вариатором: обороты подбираются под диаметр и материал без смены ремней. Для серии отверстий удобнее вертикально-сверлильные станки с большим ходом шпинделя и тяжелой колонной, которая гасит вибрацию.
Для крепления нужны машинные тиски. В каталоге есть настольные сверлильные станки с тисками и отдельные тиски STALEX. Магнитный станок рассчитан на толстую сталь: на тонком листе основание держит слабо. Его применяют, когда лист нельзя снять с места, и только с дополнительным креплением.