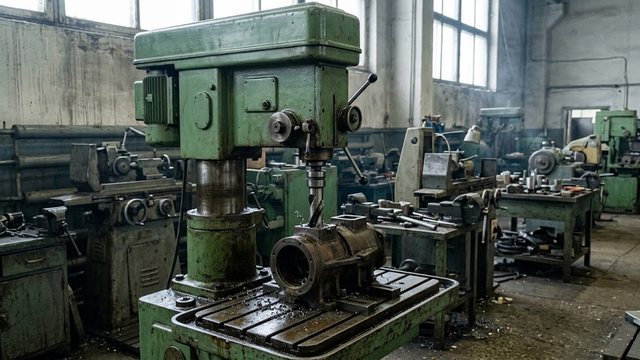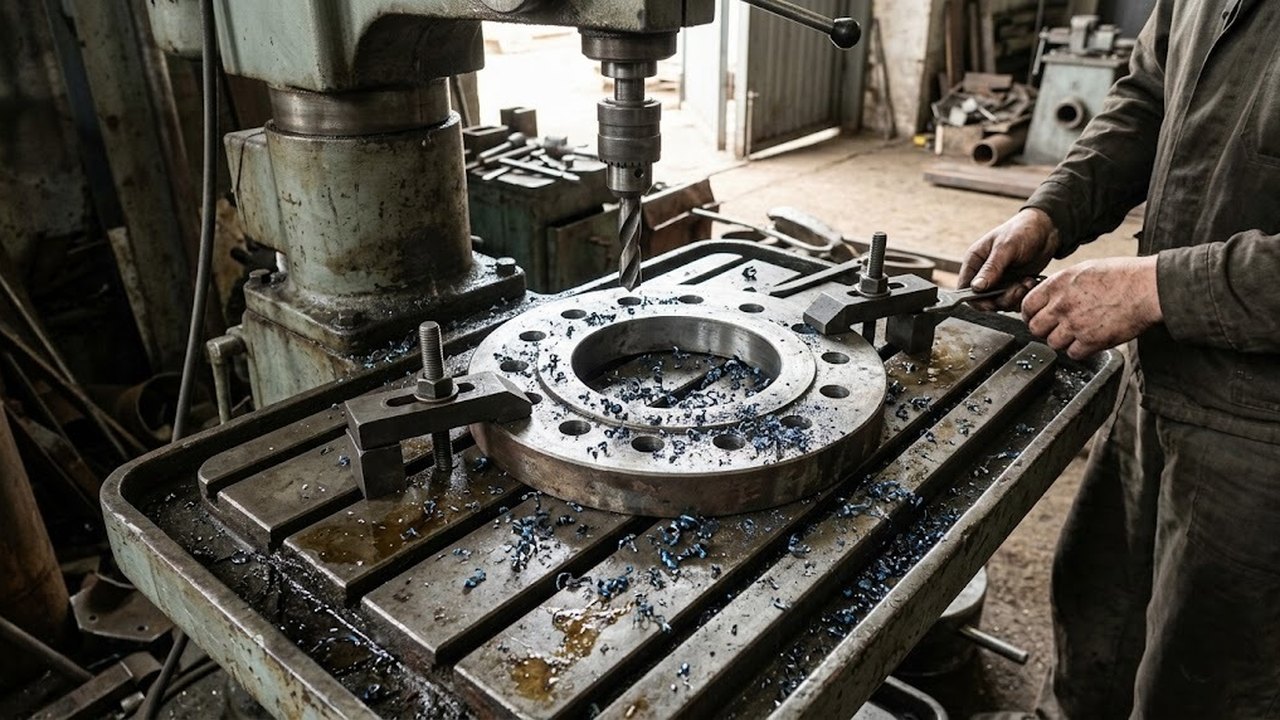
2Н125 — одношпиндельный вертикально-сверлильный станок Стерлитамакского станкостроительного завода. Ниже собраны его паспортные параметры и показано, что они значат на практике. Разобраны предел по диаметру и глубине, выбор ступени вращения шпинделя, отличие от старших машин ряда и проверка экземпляра с долгой службой. Цен и сравнения с зарубежными моделями здесь нет.
Где используется 2Н125 и для каких работ он предназначен
Станок выпускали с 1965 года до начала 1990-х, и справочник называет его самой массовой моделью серии. Предназначен он для единичного и мелкосерийного производства: ремонтные участки, инструментальные цеха, мастерские, где отверстия делают в заготовках разной формы небольшими партиями.
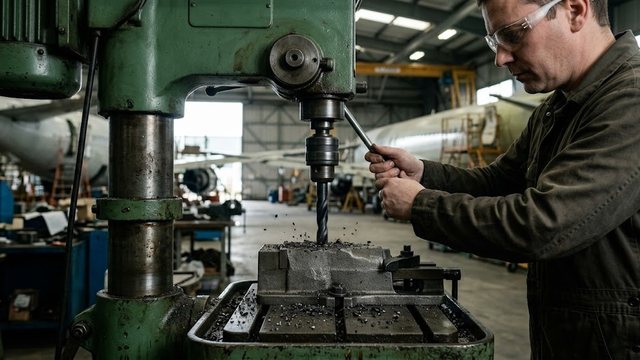
Справочник перечисляет сверление, рассверливание, зенкерование, зенкование, развертывание, нарезание резьбы и подрезку торцов ножами. Подрезка торцов ножами — обработка бобышки вокруг отверстия под опорную поверхность головки болта. Все операции выполняются вращением инструмента в шпинделе и осевой подачей, а заготовка лежит на столе неподвижно. В таблице параметров у стола указан только вертикальный ход.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Технические характеристики вертикально-сверлильного станка 2Н125
Данные взяты из отраслевого справочника по ряду 2Н125, 2Н135 и 2Н150.
| Параметр | Значение |
|---|---|
| Наибольший диаметр сверления в стали 45 | 25 мм |
| Конус шпинделя | Морзе 3 |
| Наибольший ход шпинделя | 200 мм |
| Расстояние от торца шпинделя до стола | 60–700 мм |
| Расстояние от торца шпинделя до плиты | 690–1060 мм |
| Вылет (ось шпинделя – колонна) | 250 мм |
| Рабочая поверхность стола | 400 × 450 мм |
| Вертикальный ход стола | 270 мм |
| Частота вращения шпинделя | 45–2000 об/мин, 12 ступеней |
| Подача на оборот шпинделя | 0,1–1,6 мм/об, 9 ступеней |
| Мощность главного двигателя | 2,2 кВт |
| Наибольшая сила подачи | 9 кН |
| Наибольший крутящий момент | 250 Н·м |
| Масса | 880 кг |
Ход шпинделя и расстояние до стола — разные величины. Стол поднимают по колонне под высоту заготовки и фиксируют, затем шпиндель опускает сверло на нужную глубину. Кроме механической подачи, шпиндель опускают вручную штурвалом. Отверстие глубже 200 мм за один ход не получить: сверло выводят, стол поднимают, и сверление продолжается вторым проходом.
Вылет 250 мм задает наибольшее расстояние от оси отверстия до колонны. Ось отверстия может находиться не дальше 250 мм от направляющих колонны. По этому пределу диск диаметром до 500 мм достает до центра, если его удается закрепить (расчет: 2 × 250). Расстояние до плиты 690–1060 мм определяет высоту заготовки вместе с оснасткой, когда ее ставят прямо на плиту станка, а торец шпинделя остается над ней.
Справочник относит станок к классу точности Н, то есть к нормальной точности.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Подобрать оборудование под вашу задачу
Частота вращения шпинделя и подача по диаметру сверла
Скорость резания считается по формуле v = π · D · n / 1000. Здесь D обозначает диаметр инструмента, n частоту вращения шпинделя в об/мин. Крайние ступени дают такую картину.
| Диаметр сверла | На 45 об/мин, м/мин | На 2000 об/мин, м/мин |
|---|---|---|
| 25 мм | 3,5 | 157 |
| 10 мм | 1,4 | 62,8 |
| 3 мм | 0,42 | 18,8 |
Ряд охватывает диапазон в 44 раза (расчет: 2000 / 45). При равных отношениях соседних ступеней они различаются примерно в 1,41 раза (расчет: 44 в степени 1/11). Верхние ступени имеют смысл для малых диаметров, а на 2000 об/мин сверло 25 мм получило бы скорость резания 157 м/мин. Допустимую скорость берут из таблиц режимов резания для пары «материал заготовки и материал инструмента»: быстрорежущая сталь и твердый сплав допускают разные значения.
Подача задается на один оборот шпинделя. На ступени 45 об/мин с подачей 0,1 мм/об инструмент уходит вглубь на 4,5 мм в минуту (расчет: 45 × 0,1), поэтому глубокое отверстие на нижних ступенях сверлится долго. Подачу для 25 мм выбирают по таблицам режимов и сверяют с пределами станка: 9 кН по силе подачи и 250 Н·м по крутящему моменту.
Аналоги 2Н125 в ряду: 2Н135 и 2Н150
| Параметр | 2Н125 | 2Н135 | 2Н150 |
|---|---|---|---|
| Диаметр сверления в стали 45, мм | 25 | 35 | 50 |
| Конус шпинделя | Морзе 3 | Морзе 4 | Морзе 5 |
| Ход шпинделя, мм | 200 | 250 | 300 |
| Частота вращения, об/мин | 45–2000 | 31,5–1400 | 22,4–1000 |
| Мощность двигателя, кВт | 2,2 | 4,0 | 7,5 |
| Масса, кг | 880 | 1200 | 1870 |
Ширина диапазона у трех машин одинакова и составляет около 44 раз (расчет: 1400 / 31,5 и 1000 / 22,4). Отличается положение этого окна. Старший станок сдвинут к низким скоростям вращения, потому что инструмент большого диаметра должен вращаться медленнее.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Мощность растет быстрее диаметра, а масса к 2Н150 опережает его незначительно. Диаметр сверления от 2Н125 до 2Н150 вырастает вдвое, масса в 2,1 раза, а мощность в 3,4 раза (расчет: 1870 / 880 и 7,5 / 2,2).
В справочнике рядом стоят модификации 2Н125Л, 2С125 и 2Л125.
Когда 2Н125 не подходит
Паспортные пределы жесткие:
- отверстие диаметром больше 25 мм в стали 45: нужен станок следующего размера;
- отверстие глубже 200 мм, которое нельзя довести вторым проходом: мешают длина сверла и соосность;
- заготовка, которую нельзя расположить в пределах вылета 250 мм от колонны;
- серия отверстий с точным шагом по координатам: стол не имеет координатных перемещений в плоскости XY, деталь сдвигают вручную, поэтому такие работы выполняют на станках с координатным столом или на станках с ЧПУ.
Конус Морзе 3 диктует и инструмент. Хвостовик Морзе 3 встает в шпиндель напрямую, хвостовик Морзе 2 ставят через переходную втулку, а малые диаметры зажимают в патроне с оправкой. Подробнее о конусах написано в статье про конус Морзе. Для токарных и фрезерных операций станок не предназначен.
Вертикально-сверлильные станки
Весь раздел →
BY-3220PC/400 сверлильный станок с автоматической подачей

BY-3216PC/400 сверлильный станок с автоматической подачей

E-1720FVL/400 сверлильный станок на стойке
Что проверить у станка с долгой службой
2Н125 перестали выпускать в начале 1990-х, поэтому каждый экземпляр прошел длительную эксплуатацию. Модификацию определяют по шильдику и паспорту: параметры 2Н125, 2Н125Л и родственных моделей различаются, и значения 2Н125 на них переносить нельзя.
Проверка начинается с шпинделя. Конус Морзе 3 должен быть без забоин и выработки, а биение сверла при вращении не должно быть заметным на глаз. Гильзу шпинделя прокачивают по всему ходу и ищут люфт в направляющей. Коробку скоростей пробуют на всех 12 ступенях, коробку подач на всех 9, и каждая ступень должна включаться без заедания.
Затем идет стол: ход по колонне 270 мм, надежность фиксации и отсутствие просадки под массой заготовки. Двигатель мощностью 2,2 кВт проверяют на пуск и на работу без постороннего шума и перегрева.