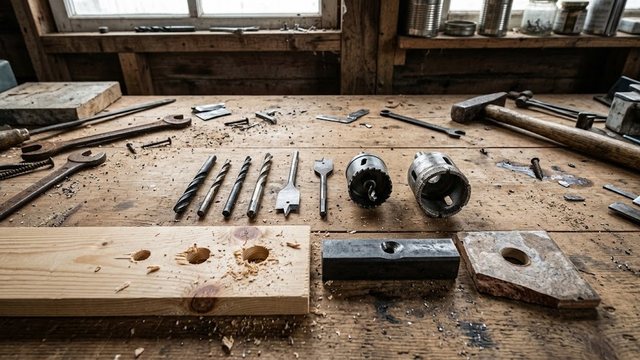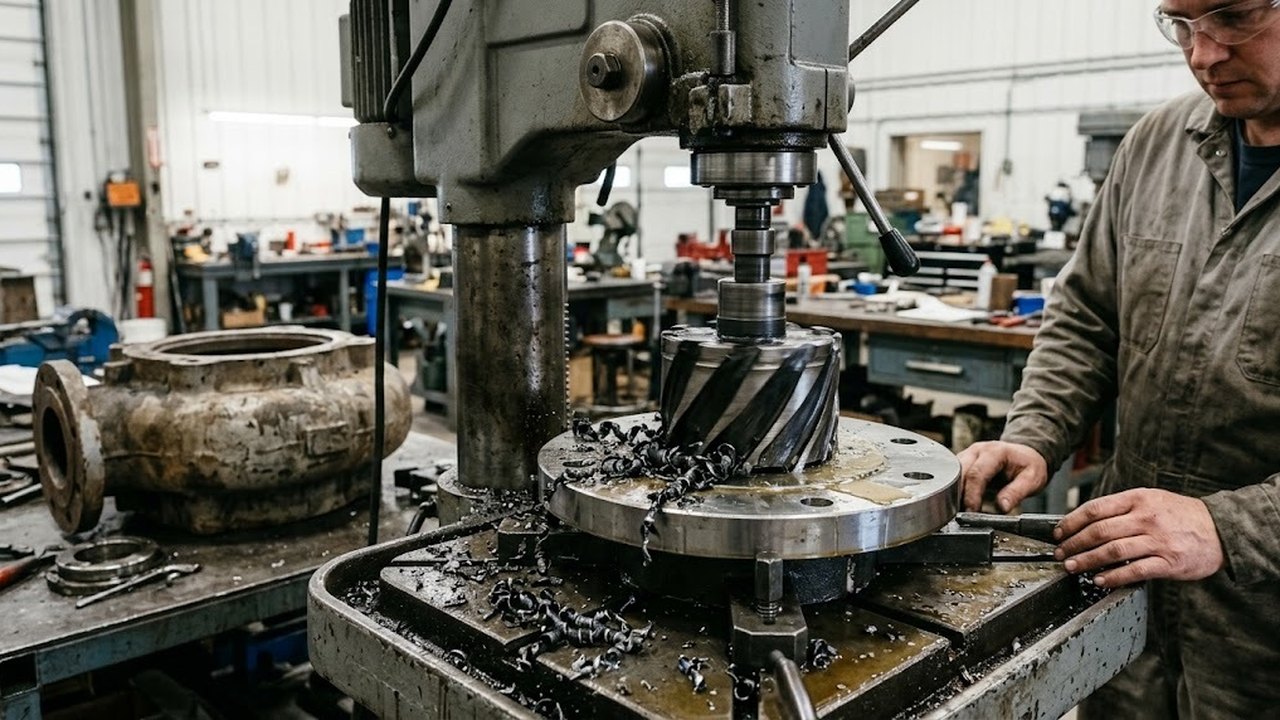
Отверстие большого диаметра в металле делают рассверловкой спиральными сверлами, ступенчатым сверлом или корончатой (кольцевой) фрезой, в быту ее зовут коронкой. Выбор зависит от толщины металла, мощности привода и от того, сквозное отверстие или глухое. Ниже сравнение способов по толщине металла, срезаемому сечению и ограничениям, расчет оборотов шпинделя и требования к креплению. Разметка, кернение и допуски на посадки в статью не входят.
Как сделать отверстие в толстом металле
Дрель с ручной подачей быстро упирается в предел. В стали при диаметре выше 5–6 мм усилие подачи, которое нужно создать, превышает то, что способна дать рука оператора. Поэтому большое отверстие требует станка или стойки с механической подачей, а выбор инструмента вторичен.
| Способ | Какую толщину берет | Что срезает | Ограничение |
|---|---|---|---|
| Рассверловка | Любую в пределах хода шпинделя | Сечение целиком, затем кольцо при каждом следующем диаметре | Несколько смен сверл, нужна жесткость машины |
| Ступенчатое сверло | Тонкий лист, стенки труб и профилей | Узкое кольцо у каждой ступени | Только тонкий металл |
| Корончатая фреза | До высоты зуба | Только кольцо по контуру, керн остается целым | Жесткое крепление заготовки и привода |
Рассверловка сверлом: пилотное отверстие и подача
Основную нагрузку создает перемычка, центральная часть сверла без режущей кромки. Она давит на металл и выдавливает его. Более 70% усилия подачи уходит на то, чтобы перемычка прошла в материал. Если правильно заточить острие, нужное усилие может снизиться на 30%.
Вертикально-сверлильные станки
Весь раздел →
E-1516BVL/400 сверлильный станок настольный

VR-6DF/230 сверлильный станок

E-1516B/400 сверлильный станок настольный
Отсюда практический вывод: сначала берут обычное сверло небольшого размера, затем подходящий большой диаметр. Пилотное отверстие 10 мм под сверло 40 мм убирает лишь около 6% площади сечения, зато снимает перемычку большого сверла. Для очень больших отверстий пилот делают в несколько этапов: каждый следующий диаметр встает в готовый проход и режет только кольцо. Диаметр пилота должен перекрывать перемычку следующего сверла, иначе выигрыша нет.
При глубине около пяти диаметров сверла и больше его периодически выводят из металла, чтобы убрать стружку. Иначе она забивает канавки, и сверло греется.
Подобрать оборудование под вашу задачу
Ступенчатое сверло для тонкого листа
Оно делает отверстия диаметров своих ступеней без смены инструмента. Например, у одной из моделей Bosch ряд ступеней составляет 4–20 мм. Такое сверло применяют в тонком листе, а также в стенках труб и профилей из цветных металлов, в том числе алюминия.
Вертикально-сверлильные станки
Весь раздел →
B-1832G/400 сверлильный станок

B-1313B/230 сверлильный станок

E-1316B/400 сверлильный станок настольный
Режущая часть каждой ступени короткая. Если лист толще высоты ступени, ступень не проходит его насквозь, и следующая не входит в отверстие. В плите такое сверло не работает, для нее выбирают рассверловку или кольцевую фрезу.
Корончатая фреза по металлу вырезает только кольцо
Фреза режет узкое кольцо по контуру отверстия. Центральная часть выходит целым керном, поэтому мощности на шпинделе нужно меньше, чем при сплошном сверлении того же диаметра. Это главный довод в пользу такой фрезы для плиты в пределах высоты зуба: отходов меньше, перемычки у инструмента нет.
У способа три границы. Глубину реза задает высота режущей части. Для глухого отверстия фреза не подходит, потому что на дне остается неснятый керн. Деталь и привод должны стоять жестко, так как биение разрушает режущую кромку. Для работы на месте, на листе или балке, берут магнитные модели, а на крупных деталях в цехе работают радиальные.
Вертикально-сверлильные станки
Весь раздел →
B-1835G/400 сверлильный станок с автоматической подачей

B-1316B/400 сверлильный станок настольный

B-1840G/400 сверлильный станок с автоматической подачей
Обороты шпинделя для отверстия большого диаметра
Частота вращения связана с диаметром формулой n = 1000·v / (π·D), где v скорость резания в м/мин, D диаметр в мм. Скорость резания определяют в первую очередь материал заготовки и материал инструмента. Диаметр стоит в знаменателе, поэтому обороты падают обратно пропорционально его росту.
Пример при условной скорости 20 м/мин: на диаметре 10 мм получается около 637 оборотов в минуту, на диаметре 50 мм около 127. Рост диаметра в пять раз снижает частоту вращения в пять раз. Отсюда проверка перед покупкой: смотреть нужно нижнюю границу ряда оборотов. Если самая низкая частота вращения станка выше расчетной, резание пройдет только с перегревом инструмента.
Как просверлить металл: крепление заготовки и выход сверла
Заготовку зажимают тисками или прижимами. При выходе из металла момент резко растет, и незакрепленная деталь проворачивается вместе с инструментом. Подачу на выходе уменьшают до минимума. Оставшийся на обратной стороне заусенец снимают зенковкой или шабером.
Вертикально-сверлильные станки
Весь раздел →
BY-3220PC/400 сверлильный станок с автоматической подачей

BY-3216PC/400 сверлильный станок с автоматической подачей

E-1720FVL/400 сверлильный станок на стойке
Расстояние от центра до торца выбирают с запасом: у края металл деформируется, а стенка между отверстием и торцом теряет жесткость. Нержавеющая сталь требует постоянной подачи без остановки в резе, иначе поверхность наклепывается и дальнейшее резание идет тяжелее. Охлаждающую жидкость при сверлении стали подают в зону реза: она отводит тепло и продлевает жизнь инструмента.
Какой сверлильный станок подобрать под большое отверстие
Помимо нижней границы оборотов, критерии одинаковы для всех типов: мощность на шпинделе, ход шпинделя и жесткость колонны. Конус шпинделя должен подходить под хвостовик сверла или оправку фрезы.
- Вертикальные модели подходят для серийной рассверловки деталей, которые помещаются на стол.
- Радиальные станки берут крупные детали, которые не поднять на стол: инструмент подводят к детали.
- Магнитные модели с кольцевой фрезой делают отверстия в листе и профиле на месте монтажа.
- Настольные модели ограничены мощностью и высокой нижней границей ряда оборотов, их берут для малых диаметров и листа малой толщины.
Для глухого отверстия остается рассверловка.