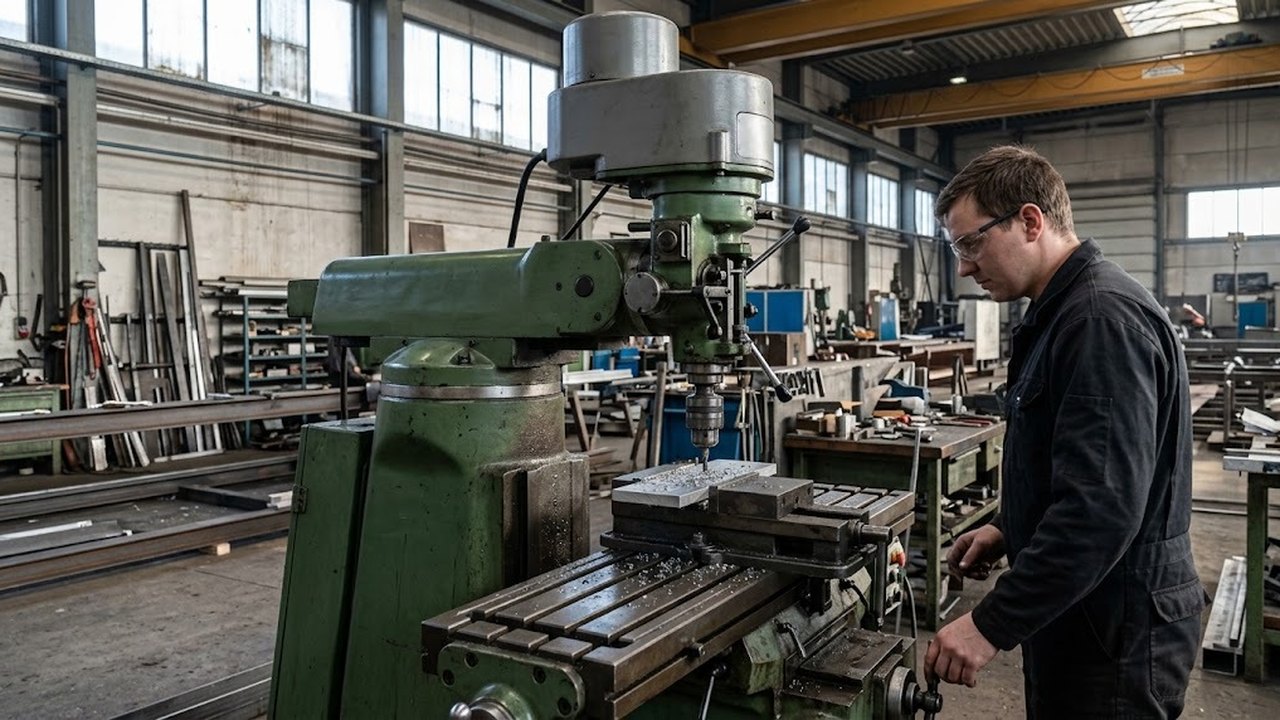
Сверлильно-фрезерный станок внешне похож на вертикально-сверлильный: колонна, головка со шпинделем, стол. Разница лежит в нагрузке, на которую рассчитаны узлы. Здесь разобрано, что добавляет фрезерная часть, какие работы по металлу она открывает и в каких случаях хватает простого сверлильного станка. Конкретных моделей и цен нет, речь о классе оборудования.
Чем сверлильно-фрезерный станок отличается от сверлильного
Сверло давит вдоль оси шпинделя. Резание боковой подачей нагружает шпиндель вбок, и это другая задача. Справочные описания прямо оговаривают: шпиндель не рассчитан на боковые силы, при фрезеровании патрон может ослабнуть, а подшипники изнашиваются раньше срока. Поэтому вертикально-сверлильный станок с крестовыми тисками фрезерным не становится.
Сверлильно-фрезерный станок меняет три узла. Первый — стол. Он крестовый, с винтами и лимбами по осям X и Y, и двигает заготовку под шпинделем. На вертикально-сверлильном в базовом исполнении он чаще поднимается и поворачивается вокруг колонны, а продольной подачи у него нет.
Второй узел, крепление инструмента, получает конус со штревелем. У сверлильного патрон держится на конусе без стяжки.
Третий узел, опора шпинделя, рассчитан на боковую силу. Конструкцию опоры в описаниях указывают не всегда, поэтому о ней спрашивают отдельно. Настольные сверлильно-фрезерные станки несут тот же набор узлов, но размер стола и вылет головки ограничивают деталь, которую можно взять.
Настольные сверлильно-фрезерные
Весь раздел →
Настольный фрезерный станок Универсальный сверлильно-фрезерный станок DMIV-50J

Настольный фрезерный станок Сверлильно-фрезерный станок DMIV-45B

Настольный сверлильно-фрезерный станок MMS-20E
Какие работы по металлу берет каждый станок
| Операция | Вертикально-сверлильный | Сверлильно-фрезерный |
|---|---|---|
| Сверление по разметке или кондуктору | Основная задача | Да |
| Зенкерование и развертывание | Да, нагрузка осевая | Да |
| Нарезание резьбы метчиком | Да | Да |
| Паз, окно, карман | Не рекомендуется | Да, малыми проходами |
| Плоскость торцевой фрезой на небольшой детали | Не рекомендуется | Да, малыми проходами |
| Отверстия по координатам от базы | С координатным столом | Да, по лимбам винтов |
Пазовая обработка и торцевая фреза на малой детали идут малыми проходами: станок этого класса обрабатывает заготовку в пределах хода стола, а глубокий паз берет за несколько проходов. Консольный фрезерный станок он не заменяет. Для крупных заготовок и глубокого съема нужны масса и жесткость консольной машины с мощным инструментальным конусом, например ISO-40.
Подобрать оборудование под вашу задачу
Конус шпинделя и крепление фрезы
Конус Морзе держит инструмент силами трения: угол конуса меньше угла трения. Осевой упор у него малый. Для осевой нагрузки этого достаточно. Хвостовик с внутренней резьбой стягивают штревелем, который вворачивается в торец конуса.
| Номер конуса | Диаметр большого конца, мм | Конусность |
|---|---|---|
| КМ 2 | 17,780 | 1:20,020 |
| КМ 3 | 23,825 | 1:19,922 |
| КМ 4 | 31,267 | 1:19,254 |
Диаметр большого конца растет от 17,780 мм у КМ 2 до 31,267 мм у КМ 4. Конусность у каждого номера своя, близкая к 1:20, поэтому хвостовик и гнездо подбирают по номеру. В кулачковом патроне инструмент вылетает под боковой силой. Для фрезы берут цанговый патрон или оправку со штревелем. Подробности о типоразмерах конуса собраны в статье о конусе Морзе.
Обороты и скорость резания инструмента
Скорость резания считают по формуле v = π·D·n/1000, где D в миллиметрах, n в оборотах в минуту. Одна и та же частота вращения дает инструментам разного диаметра разную скорость.
Сверлильно-фрезерные станки
Весь раздел →
Сверлильно-фрезерный станок MetalMaster MF-45V

Сверлильно-фрезерный станок NORDBERG NDM30405T

Сверлильно-фрезерный станок NORDBERG NDM3047
| Инструмент | Диаметр, мм | Обороты, об/мин | Скорость, м/мин |
|---|---|---|---|
| Сверло | 6 | 1500 | 28,3 |
| Фреза | 20 | 400 | 25,1 |
| Фреза | 20 | 1500 | 94,2 |
| Фреза | 40 | 400 | 50,3 |
Привод шпинделя перекрывает широкий диапазон, например от 100 до 3600 об/мин. Верхняя часть диапазона нужна инструменту малого диаметра. Для крупного диаметра важна нижняя часть: чтобы получить ту же скорость резания, инструменту вдвое большего диаметра нужны вдвое меньшие обороты. Станок, у которого нижняя ступень начинается высоко, не даст нужной скорости резания для крупного инструмента, сколько бы мощности ни обещал паспорт.
Когда переплата за фрезерные возможности оправдана
Фрезерные возможности окупаются там, где без них работу приходится отдавать подрядчику. Пазы и окна в деталях иначе везут на фрезеровку. Единичные и ремонтные детали не оправдывают оснастки под каждую. Отверстия, положение которых задано в координатах от базы, дешевле вести по лимбам, чем размечать. Сюда же относятся небольшие плоскости и ступени на заготовках.
Цена ошибки несимметрична. Если фрезеровать на станке без боковой опоры шпинделя, патрон ослабнет, а подшипники износятся раньше срока. Если взять комбинированный станок, а использовать только сверление, переплата уйдет в ход по осям, которым никто не пользуется.
Когда хватает вертикально-сверлильного станка
Сверление по разметке или кондуктору, зенкерование, развертывание и нарезание резьбы идут вдоль оси и не требуют боковой подачи. Для серий однотипных отверстий кондуктор задает положение отверстий без лимбов стола и обходится дешевле, чем станок с координатным столом.
Промежуточный вариант существует: вертикально-сверлильные станки с координатным столом позиционируют отверстия без фрезерования. Если фрезерование занимает регулярную часть смены, это уже задача консольного фрезерного станка.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Что проверить в характеристиках перед выбором
Сверка идет по паспорту станка.
- Конус шпинделя и наличие штревеля. Без штревеля стягивать оправку нечем.
- Нижняя ступень оборотов: от нее зависит диаметр фрезы.
- Ход стола по X и Y и размер рабочей поверхности: они задают предельную деталь.
- Цифровая индикация перемещений по осям. Она заменяет счет делений на лимбе, и уменьшает ошибку отсчета.
- Фиксатор пиноли. При фрезеровании шпиндель по высоте стопорят.
- Масса станка и сечение колонны влияют на жесткость.
В каталоге сверлильно-фрезерные станки разведены по подразделам: настольные модели и станки по металлу.