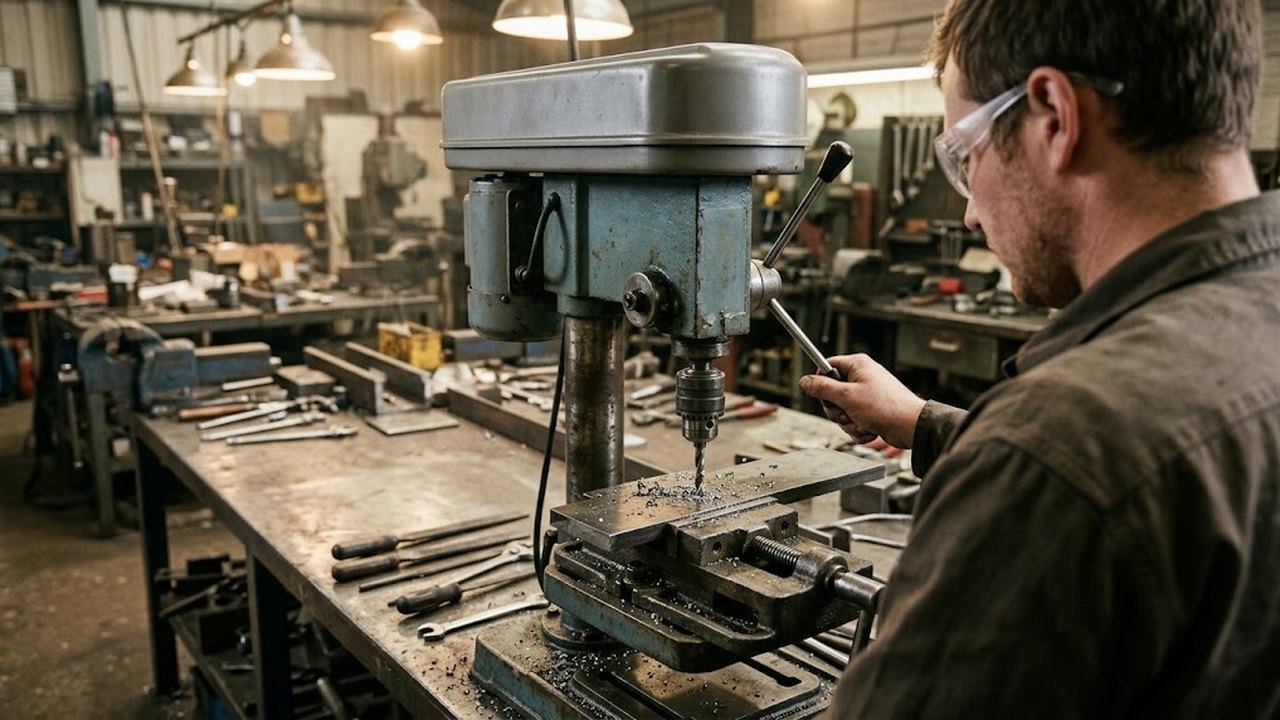
Статья объясняет, чем ограничены вылет, ход шпинделя, обороты и момент настольного сверлильного станка и как читать эти пределы в паспорте. Параметры показаны на примере паспорта одной модели, сравнения моделей, цен и наличия здесь нет. Напольные станки на колонне упоминаются только как граница применимости.
Что считать настольным станком и где его предел
Настольный сверлильный станок ставят на верстак или тумбу. Вся нагрузка при сверлении идет через стойку-колонну, головку и основание, поэтому масса станка и жесткость колонны влияют на то, какое отверстие он выдержит. У большинства настольных моделей подача ручная: оператор вращает рукоятку, шпиндель с пинолью идет вниз.
Предел наступает, когда заготовка не помещается под шпиндель или отверстию нужен момент, которого привод на низких оборотах не дает. Тогда рассматривают вертикально-сверлильные станки. Они крупнее и устойчивее, а подача у многих моделей механическая.
Вертикально-сверлильные станки с координатным столом
Весь раздел →
Станок сверлильный с координатным столом Metal Master M25 KC

Станок сверлильный с координатным столом Metal Master M16 KC
Вылет и ход шпинделя: геометрия заготовки
Эти размеры задают геометрию детали, которую можно обработать. Для примера возьмем паспорт настольного станка JET с размером 15 дюймов по параметру swing. Это 381 мм. Вылет, то есть расстояние от оси шпинделя до колонны, ограничивает, как далеко от края заготовки на стороне колонны можно поставить центр отверстия. Эту строку паспорта сверяют с размерами детали первой.
Ход шпинделя в том же паспорте равен 3-1/8 дюйма, то есть около 79 мм. Такова наибольшая глубина за один спуск пиноли. Для глубокого глухого отверстия инструмент приходится выводить, убирать стружку и возвращаться, а стол переставлять по высоте.
Колонна в этом примере толщиной 2-3/4 дюйма, около 70 мм, а масса станка 154 фунта, около 70 кг. Для крупных заготовок и длинных вылетов запас жесткости станка по этим числам не оценить, его смотрят по паспорту и по отзывам о конкретной модели отдельно.
Подобрать оборудование под вашу задачу
Частота вращения шпинделя и диаметр сверла
Частота вращения шпинделя связана со скоростью резания формулой n = 1000·v / (π·D), где v в метрах в минуту, D в миллиметрах. Для примера возьмем v = 30 м/мин: это значение из расчетного примера в справочнике. Скорость для конкретной стали и марки инструмента дает таблица его производителя.
| Диаметр, мм | Обороты при 30 м/мин, об/мин | Попадает в пример диапазона 100–3600 |
|---|---|---|
| 3 | 3183 | да, ближе к верхней границе |
| 6 | 1592 | да |
| 10 | 955 | да |
| 13 | 735 | да |
| 16 | 597 | да |
В справочнике о сверлильных станках приведен пример диапазона 100–3600 об/мин. Отверстие диаметром 1 мм при той же скорости 30 м/мин просит около 9549 об/мин. На верхней границе примера, 3600 об/мин, инструмент получит лишь около 11 м/мин и режет медленнее оптимума. Для очень мелких отверстий проверяют верхнюю границу оборотов, а мощность тут вторична.
Сверлильные станки для глубокого сверления
Весь раздел →
Станок глубокого сверления с ЧПУ ZK21160, SGSM, Китай

Станок глубокого сверления с ЧПУ ZK21200, SGSM, Китай

Станок глубокого сверления GS30*1
Мощность и момент на ступенях шпинделя
Мощность двигателя задана, а момент на шпинделе зависит от оборотов: M = 9550·P / n, где P в киловаттах, n в оборотах в минуту. В примере JET мотор на 3/4 л.с., то есть около 559 Вт. Без учета потерь в ремне получаем около 8,9 Н·м на 597 об/мин (отверстие 16 мм) и около 5,6 Н·м на 955 об/мин (отверстие 10 мм). С ростом оборотов момент падает, поэтому для крупных диаметров выбирают низкую ступень и подают плавно. Минимальная частота вращения шпинделя в паспорте задает момент на самых больших из них. Паспортную мощность читают вместе с таблицей ступеней: цифра в ваттах без нее не говорит, какой момент доступен при сверлении отверстия 16 мм.
Ременный привод со ступенчатым шкивом или вариатор
Ременный привод со ступенчатым шкивом дает набор фиксированных скоростей, в примере JET их 16. Для смены ступени станок останавливают и перекидывают ремень. Схема простая и ремонтопригодная. Она годится для партий однотипных отверстий.
Вариатор меняет обороты плавно и на ходу. Он удобен там, где отверстия и материалы меняются часто. Диапазон вариатора бывает уже, чем у набора шкивов, поэтому на нижней границе проверяют, какое сверло там реально. Отдельный раздел настольных сверлильных станков с вариатором есть на сайте.
Патрон, конус Морзе и оснастка
В паспорте указывают емкость патрона. В примере JET это 5/8 дюйма, то есть 16 мм. В патрон емкостью 16 мм, как в примере JET, цилиндрический хвостовик крупнее 16 мм не войдет. У других моделей емкость патрона иная, ее берут из паспорта. Инструмент с коническим хвостовиком ставят прямо в шпиндель.
Шпиндель имеет конус, тип которого указан в паспорте. У многих станков это конус Морзе. Номер конуса определяет размер переходных втулок и оправок: у конуса Морзе № 2 больший диаметр 17,78 мм, у № 3 около 23,8 мм. Если патрон сидит на оправке, проверяют совпадение номера конуса, иначе оправка либо не сядет, либо будет бить.
Заготовку при сверлении металла закрепляют в станочных тисках или прижимами на столе. Держать ее рукой нельзя: в момент выхода инструмента из отверстия заготовку прокручивает вместе с ним.
Сверление металла: что меняется
Для работы по металлу важнее всего правильная ступень оборотов и подача без рывков. Крупное отверстие в стали делают на низких оборотах, часто сначала меньшим сверлом. Тонкий лист легко деформируется, поэтому его подкладывают на жесткую опору. Охлаждение снижает износ инструмента и улучшает поверхность. Для зенкерования и развертывания обороты ниже, чем при сверлении, а подача ручная и равномерная. Нарезание резьбы метчиком на настольном станке возможно, если в станке есть реверс или метчик выводят вручную.
Граница применимости видна по заготовке: крупную деталь, которую нельзя поднять на стол, обрабатывают на радиально-сверлильном станке. Если отверстие надо сделать на уже смонтированной конструкции, нужны магнитные сверлильные станки. Когда после сверления заготовке нужна плоскость или паз, смотрят настольные сверлильно-фрезерные станки.
Магнитные сверлильные станки для труб
Весь раздел →
MBA-100T Сверлильный станок для труб

MBR-100T Сверлильно-резьбонарезной станок для труб
Порядок выбора по паспорту
Паспорт сверяют по шагам, от заготовки к станку.
- Определить наибольший диаметр отверстия и материал заготовки. Нужный момент определяет класс станка по паспортной мощности.
- Сверить вылет и ход шпинделя с габаритами заготовки и глубиной отверстий.
- Посчитать обороты для самого мелкого и самого крупного сверла по формуле и убедиться, что диапазон станка их перекрывает.
- Выбрать привод: ступенчатые шкивы при однотипных отверстиях, вариатор при частой смене.
- Проверить емкость патрона и номер конуса шпинделя.
- Убедиться, что стол и основание позволяют закрепить тиски или прижимы.